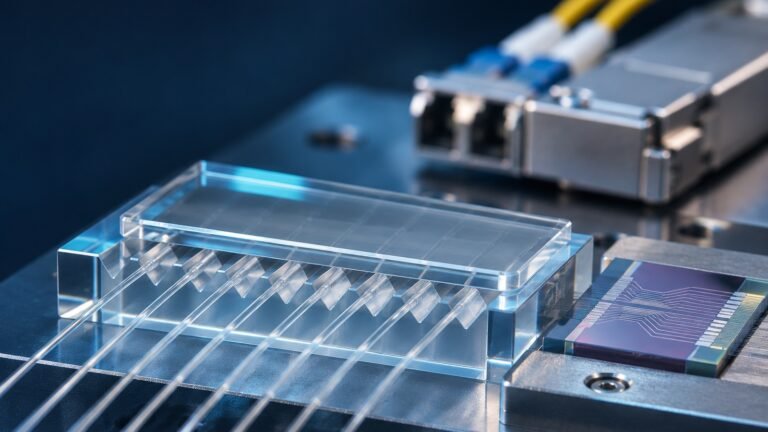
В технологии совместной упаковки оптики (CPO) оптический движок размещают рядом с коммутационной микросхемой, сокращая высокоскоростной электрический тракт. Свет всё равно необходимо передать в волокно. Здесь важна геометрия небольшого блока волоконного массива (FAU): стеклянная подложка с V-канавками и крышка задают механические базы, а волокно, клей и сборка определяют итоговое положение оптической оси.
Инженерное ограничение. Стеклянная деталь сама по себе не определяет скорость передачи модуля. Её геометрия и совместимость материалов могут влиять на ошибку совмещения, потери и надёжность; характеристики подтверждают испытанием собранного интерфейса.
1. Где CPO соединяется с волоконным массивом
При торцевом вводе свет попадает в волновод через грань чипа. При вводе через решётку поле перенаправляется структурой на поверхности. У этих решений различаются угол подхода, положение торца и сборочные зазоры. Параметры стеклянной детали нельзя переносить из одного варианта в другой без оптической и механической проверки.
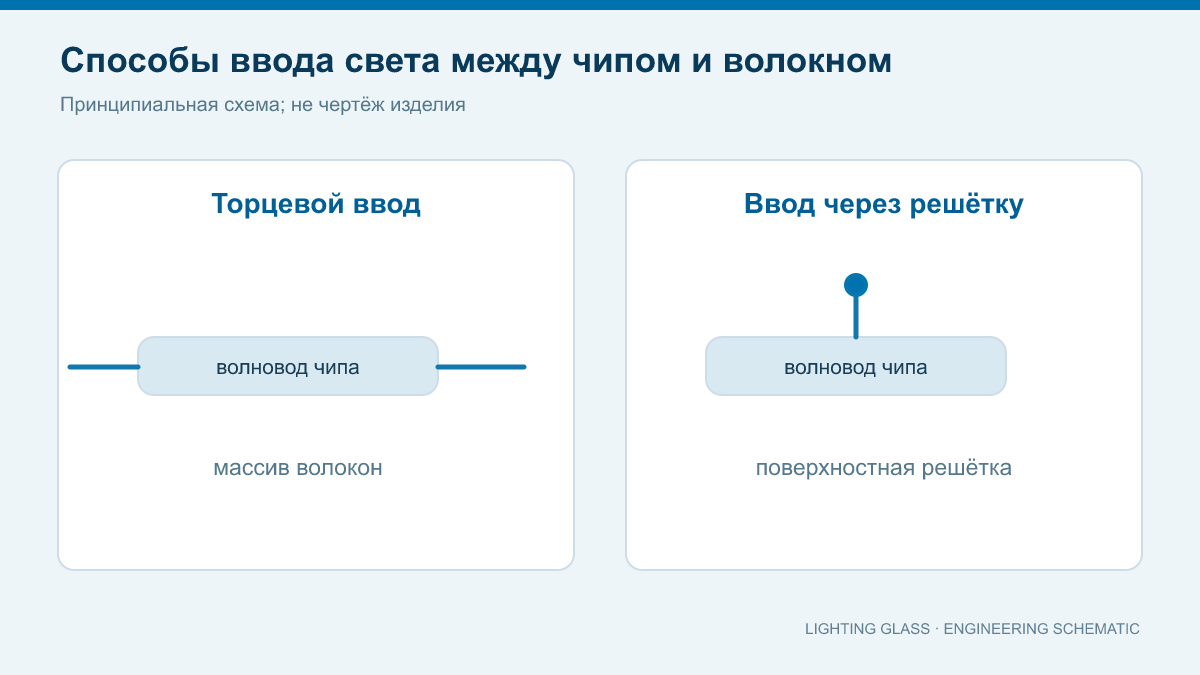
При высокой плотности каналов и ограниченном доступе повторяемое пассивное позиционирование особенно полезно. Допустимые вносимые и обратные потери, температурный режим и ремонтопригодность задаются для всего оптического узла.
2. Из чего состоит FAU
FA обозначает массив волокон, расположенных по заданной схеме. FAU обычно называют собранный блок массива для дальнейшей интеграции. Вариант с крышкой может включать подложку с V-канавками, волокна, стеклянную крышку, клеевой шов и подготовленный торец. Существуют и конструкции без крышки.
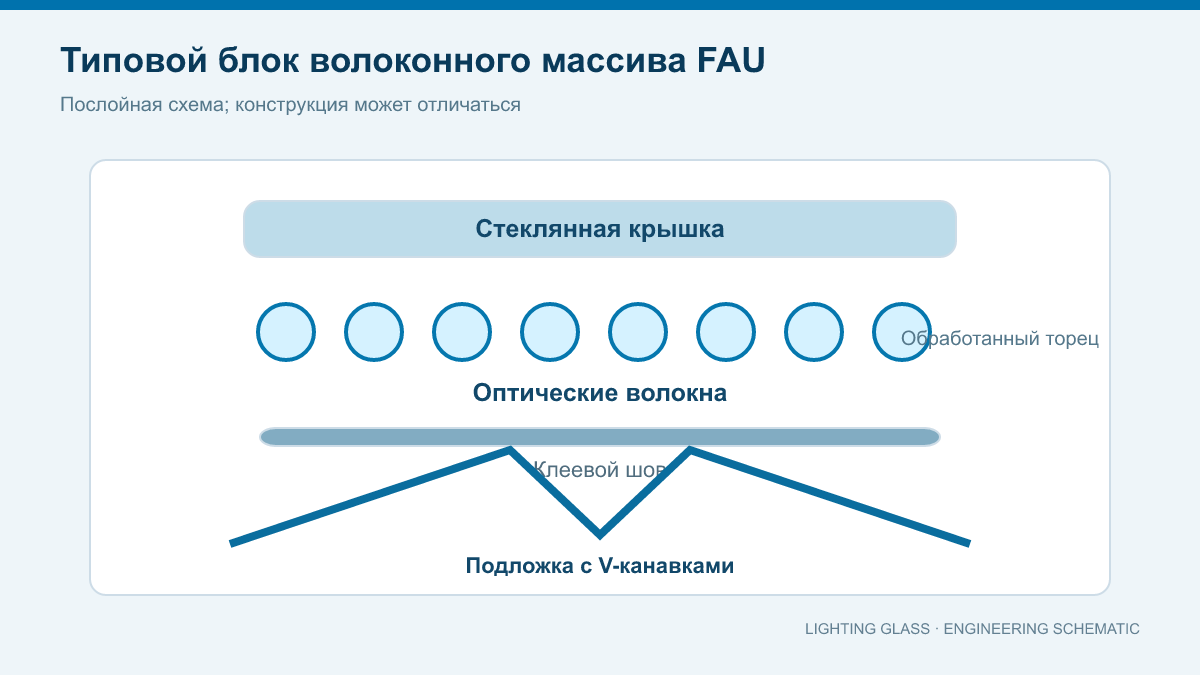

V-канавка задаёт геометрическую опору для оболочки волокна; крышка ограничивает его положение сверху. Дозирование клея, отверждение и обработка торца также входят в сборочный процесс. Правильный шаг канавок ещё не гарантирует правильный шаг сердцевин: важны диаметр оболочки и её концентричность относительно сердцевины. Геометрия канавок подробнее описана в руководстве по стеклянным подложкам с V-канавками.
3. Как канавка и крышка позиционируют волокно
Шаг канавок — проектное расстояние между соседними канавками. Шаг сердцевин — расстояние между сердцевинами в готовом массиве. Высоту сердцевины необходимо задавать относительно указанной механической базы. Эти величины различают на чертеже и при контроле.
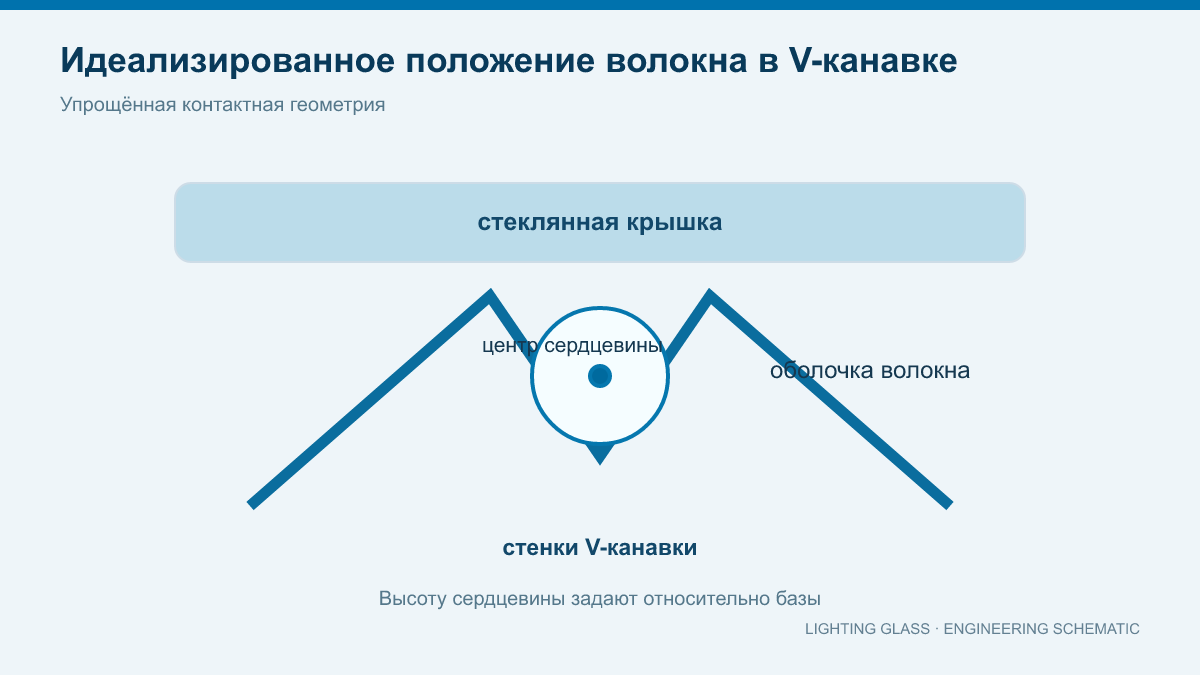
Угол и глубина канавки, диаметр оболочки, эксцентриситет сердцевины, форма крышки и прижимное усилие могут изменить итоговое положение оси. Укажите, относятся ли допуски к отдельной стеклянной детали или к собранному FAU.
4. Почему смещение на микрометр может увеличить потери
Упрощённая модель перекрытия гауссовых мод показывает чувствительность к поперечному смещению. Если моды одинаковы и различаются только смещением Δ, радиус модового поля равен w, а MFD = 2w, эффективность связи η = exp[−(Δ/w)²]. Добавочные потери L = −10 log₁₀η дБ. Это теоретическое допущение, а не критерий приёмки стекла.
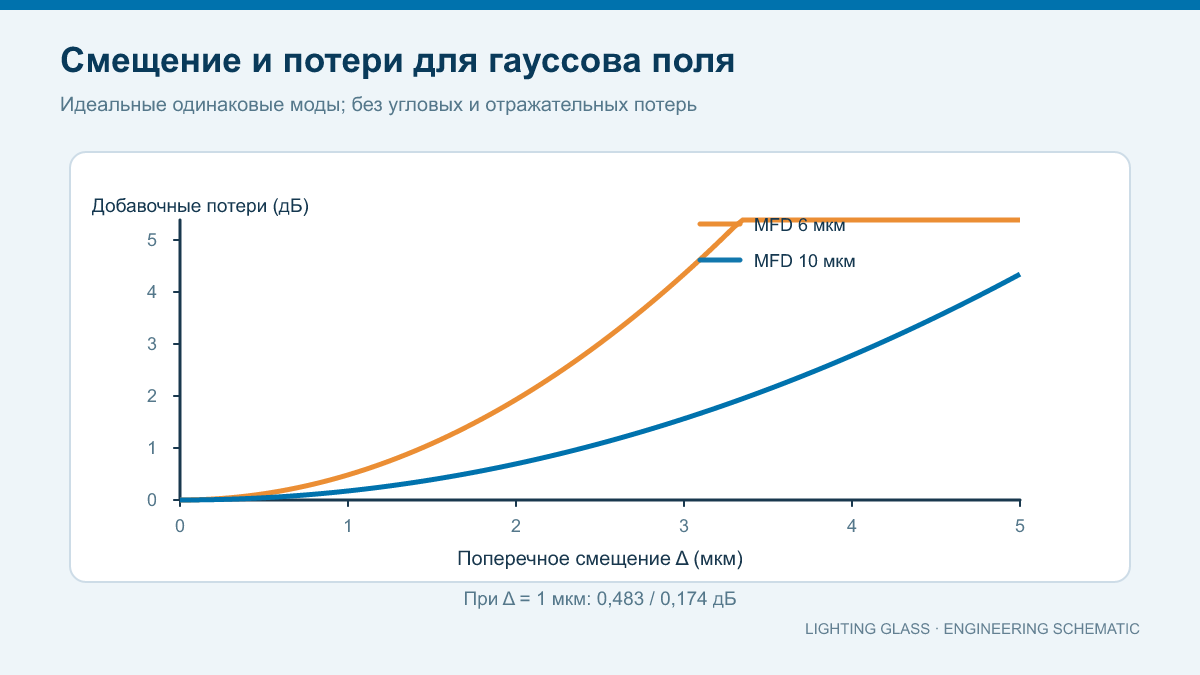
При Δ = 1 мкм модель даёт около 0,174 дБ для MFD = 10 мкм и 0,483 дБ для MFD = 6 мкм. Реальные вносимые потери зависят также от длины волны, моды чипа, углового совмещения, торца, клея и температуры. Бюджет потерь задают на уровне системы и проверяют на собранном устройстве.
5. Почему для крышки недостаточно длины, ширины и толщины
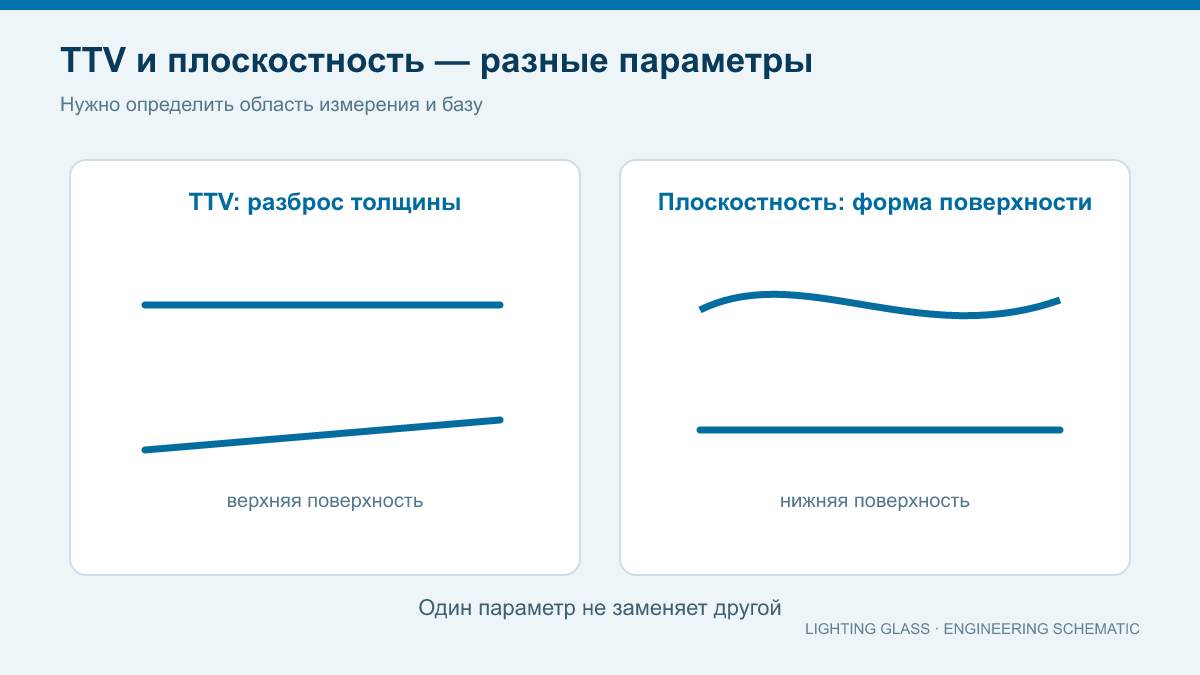
Допуск толщины определяет разрешённый диапазон толщины детали. TTV — разница между максимальной и минимальной толщиной на заданной площади. Плоскостность описывает отклонение функциональной поверхности от идеальной плоскости, а параллельность — взаимную ориентацию противоположных поверхностей. Параметры не заменяют друг друга; нужны область измерения и база.
Ra характеризует микрошероховатость, а царапины и точки — другой класс дефектов. Сколы кромки и подповерхностные повреждения важны при обращении с узкими полосками и тонкими крышками. Требование к чистоте связывают с назначением клеевой или оптической поверхности. Дополнительные пояснения приведены в руководстве по геометрии полированного стекла.

6. Материал и температурная совместимость
Выбор стекла требует указания точной марки, доступной толщины, стабильности размеров, обрабатываемости и совместимости с клеем и температурным циклом. Меньший коэффициент теплового расширения не всегда лучше: напряжения и смещение определяются относительным расширением стекла, волокна, чипа и клея. Числовые свойства берут из исходного паспорта конкретной марки и указанного диапазона температур.
Материал и маршрут обработки рассматривают совместно. Резка, формирование канавок, обработка кромок, очистка и упаковка влияют на разные функциональные поверхности. Типовые данные другого материала нельзя автоматически переносить в чертёж заказчика.
7. Составьте бюджет сборочных допусков
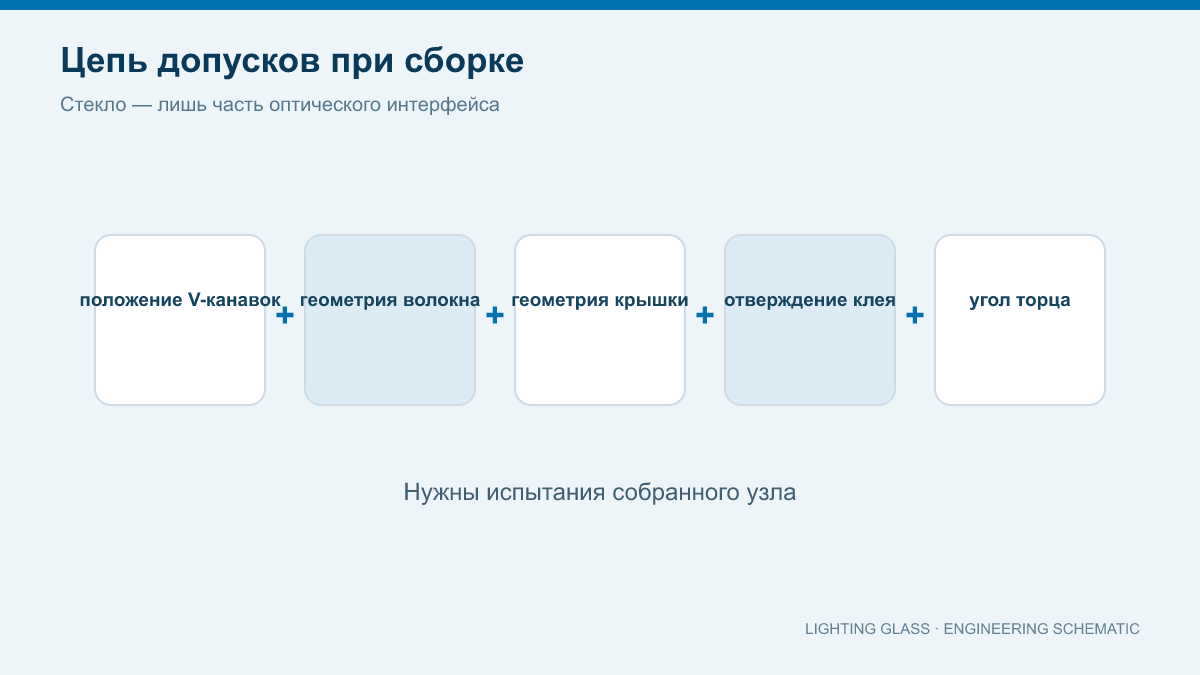
Учитывают положение и профиль канавок, геометрию оболочки и эксцентриситет сердцевины, форму крышки, отверждение клея, тепловое рассогласование, угол торца и чистоту. Ошибки имеют разные направления и корреляцию, поэтому простая сумма всех предельных допусков может неверно описывать процесс. Бюджет проверяют измерением образцов, пробной сборкой и оптическими испытаниями.
Соответствие отдельной стеклянной детали размерному чертежу не доказывает соответствие собранного FAU оптическим требованиям и требованиям надёжности.
8. Переведите оптическую задачу в проверяемый чертёж
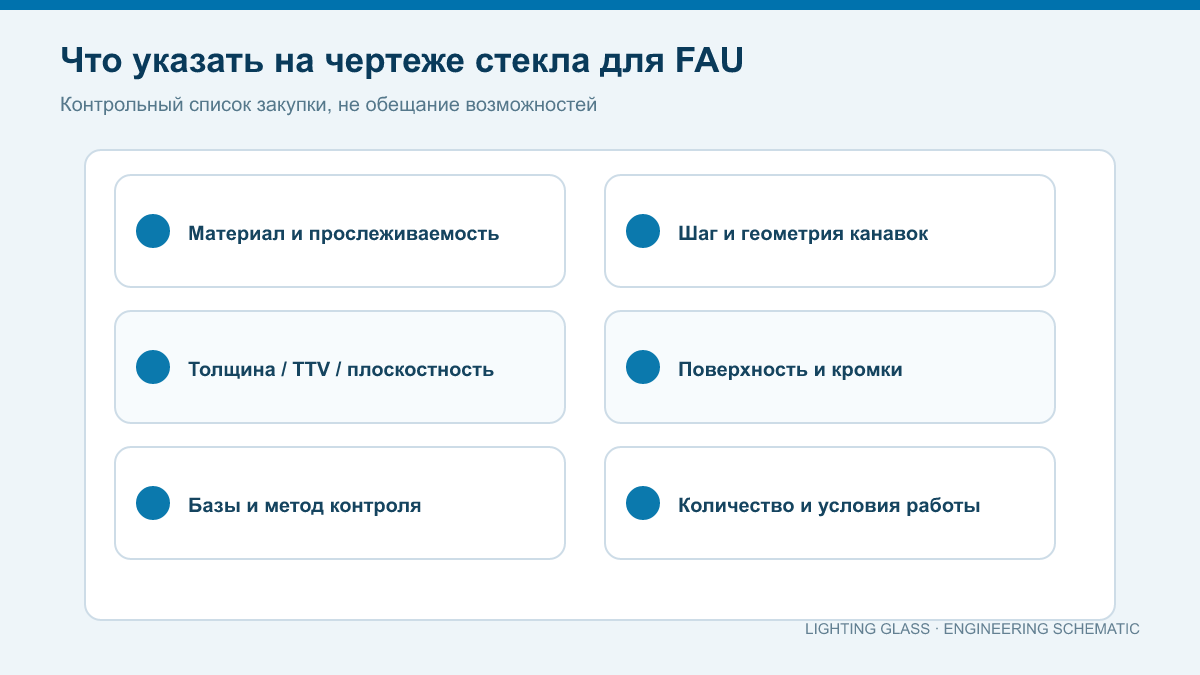
Для запроса укажите марку материала и требования к прослеживаемости, число волокон и шаг, профиль канавок и базу, размеры детали, допуск толщины, TTV, плоскостность, требования к поверхности и кромкам, зоны склейки, состояние очистки, версию чертежа и количество. Разделите контроль отдельных деталей и приёмку после сборки.
LIGHTING GLASS рассматривает чертежи заказчиков для подбора стекла и прецизионной обработки. Направьте чертёж, условия применения и критерии приёмки через страницу контактов и запроса расчёта, чтобы согласовать материал, технологию и контроль.