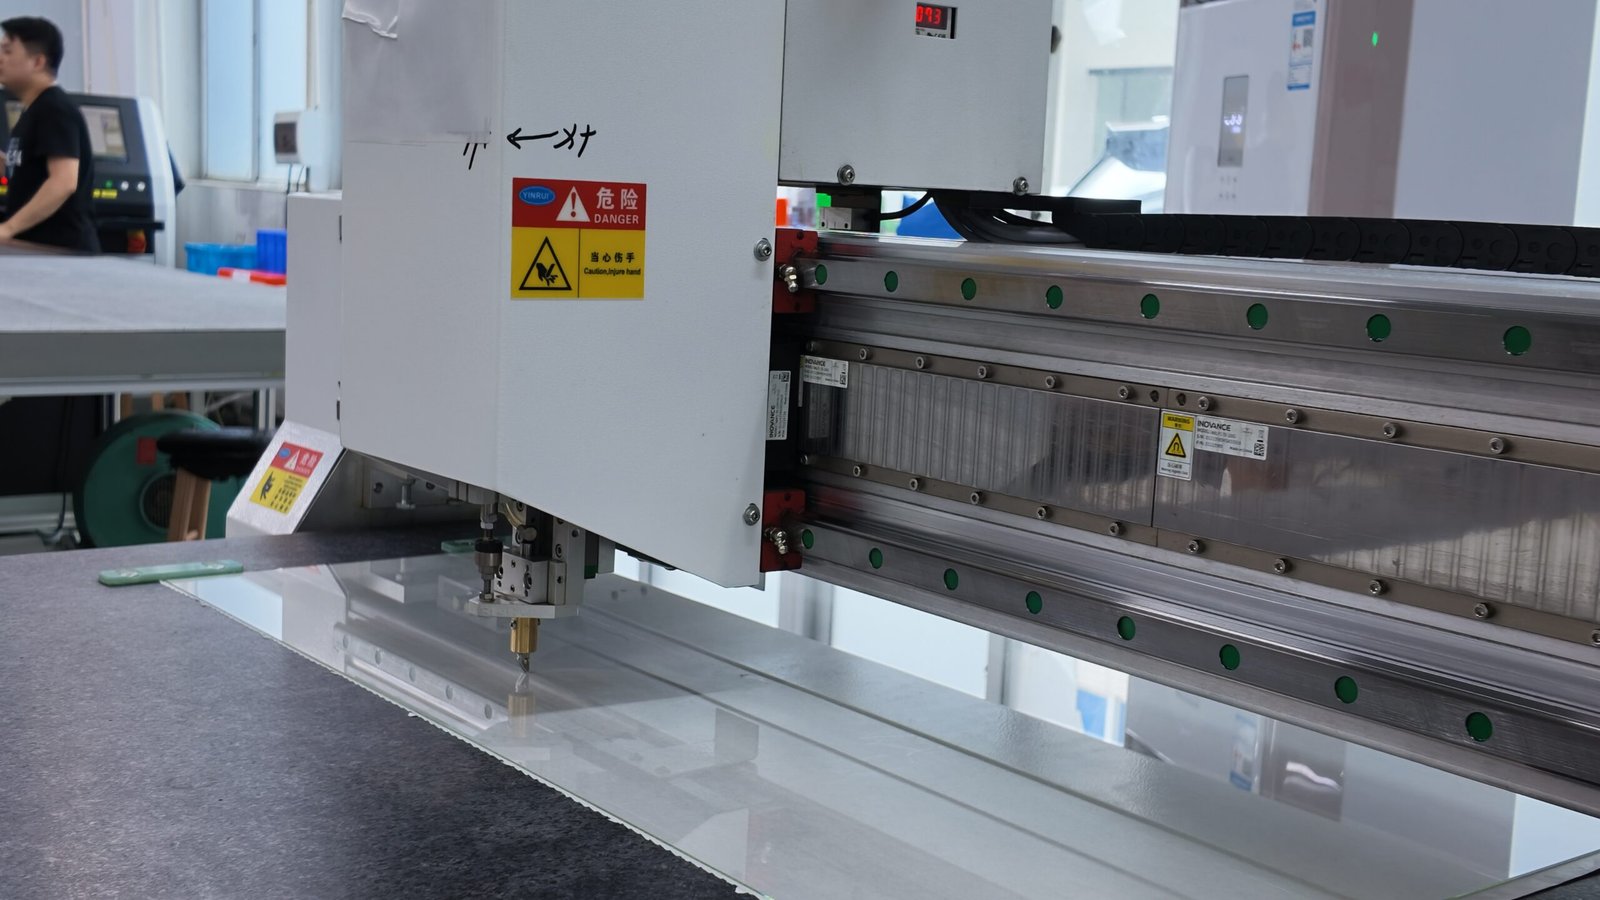
Услуги прецизионной обработки стекла
Прецизионная резка стекла
Обработка листов, полосовых и фасонных деталей из оптического стекла, боросиликатного стекла, дисплейного стекла и плавленого кварца.
Получить цену на материал и обработкуОбработка листов, полосовых и фасонных деталей из оптического стекла, боросиликатного стекла, дисплейного стекла и плавленого кварца.
Получить цену на материал и обработкуСначала контролируют базу резки и сколы, затем переходят к шлифовке кромки, полировке и сборке.
Прецизионная резка — это не просто «разрезать стекло на меньшие части». На выбор метода резки влияют хрупкость материала, толщина, контур, базы, припуск под последующую полировку и допустимые сколы. До начала процесса мы определяем требования к готовому изделию, а затем назначаем базы резки и припуски.
Для тонкого стекла способ закрепления и перемещения определяет риск сколов кромки и боя; для более толстого материала траектория резки и стратегия подачи влияют на состояние реза и объём последующей шлифовки.
Результат может быть прямоугольным листом, полосовым материалом, заготовкой диска или заготовкой фасонного контура. После резки по требованиям изделия выполняются фаска, шлифовка кромки, полировка, очистка или сразу контроль.
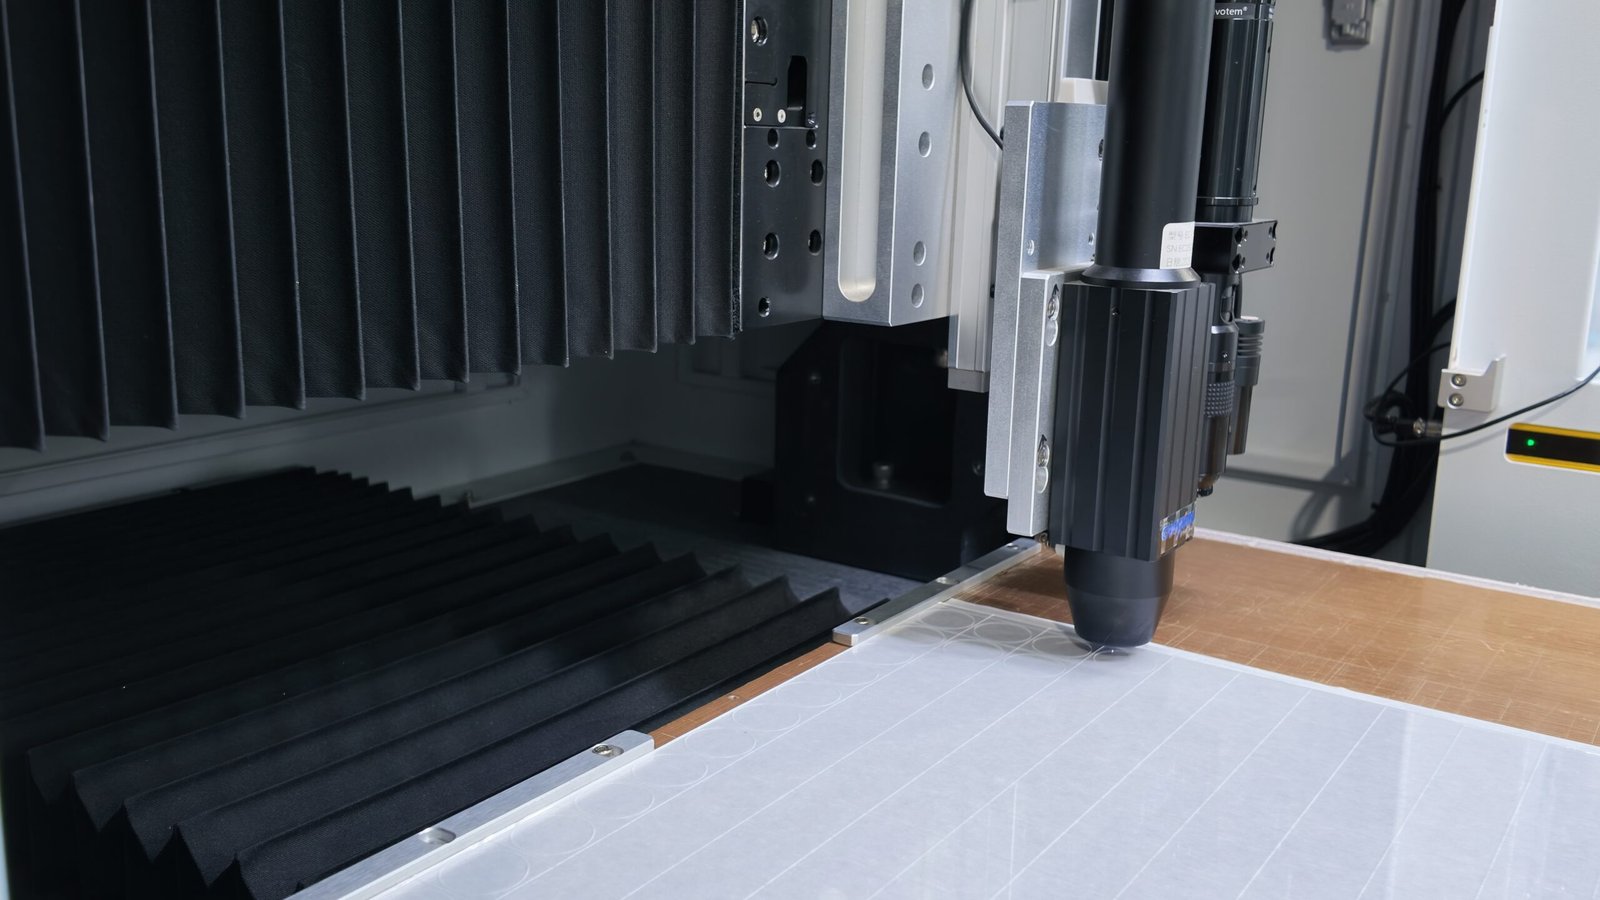
Типичные параметры для подбора
| Объекты обработки | Листовое стекло, подложки, заготовки окон и фасонные стеклянные детали |
|---|---|
| Стратегия резки | Прецизионная резка пилой, скрайбирование или другие процессы, подходящие материалу/толщине |
| Контроль размеров | Допуски обработки задаются по размерам, толщине детали и последующим операциям |
| Требования к кромке | Можно задать предельные сколы, выкрашивание, трещины и состояние углов |
| Управление базой | Позволяет задавать базы обработки и контроля по контурной кромке, положению отверстий или функциональной поверхности |
| Состояние поставки | Заготовки после резки, детали после фаски, до полировки или готовые |
Каждый этап формирует проверяемое исходное состояние для следующей операции.
Подтвердите материал, толщину, конечные размеры, ключевые базы и последующие операции.
Опоры, закрепление и порядок резки выбирают по хрупкости и толщине листа.
Контроль подачи, охлаждения и точки выхода инструмента снижает сколы кромки и повреждения углов.
Проверка контура, базовых размеров и состояния кромки, затем переход к следующей операции.
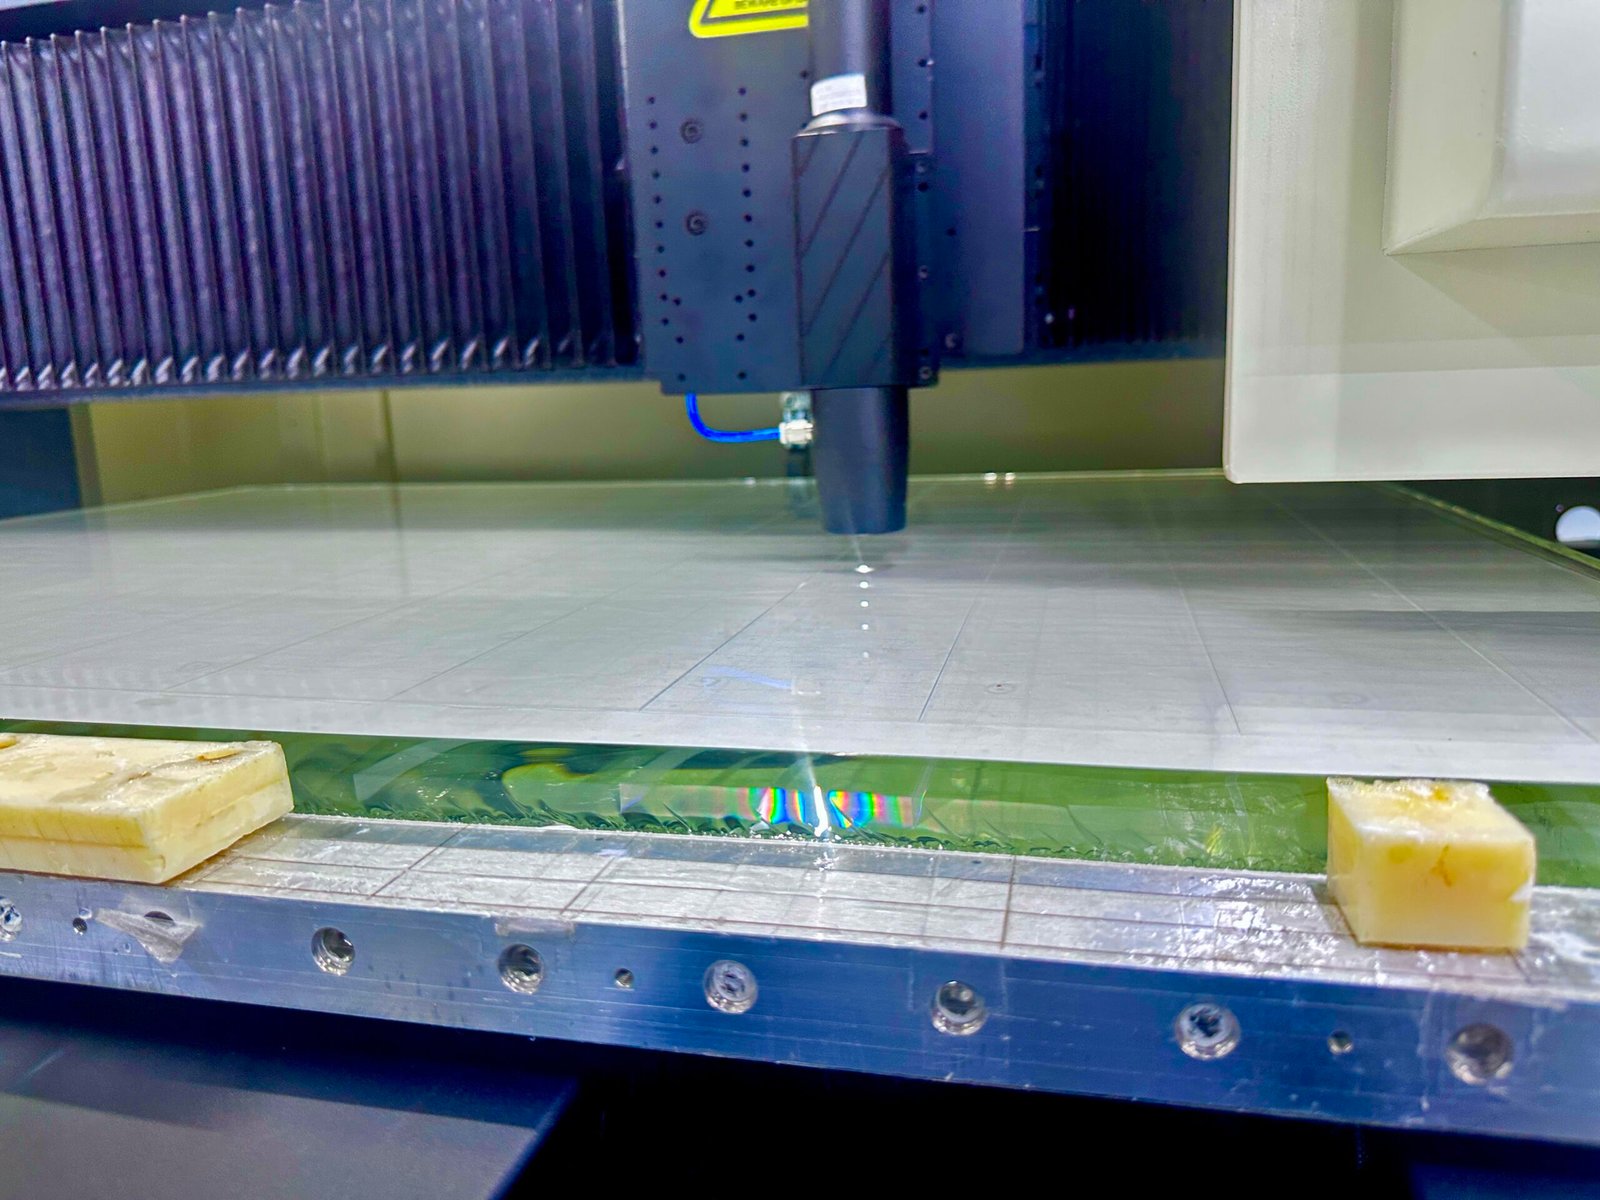
BOROFLOAT® 33 лучше подходит для обычной прецизионной обработки листов; для EAGLE XG® важнее опоры для тонких листов и сколы кромки; для плавленого кварца — хрупкость и подповерхностные повреждения. Одинаковый контур не позволяет просто скопировать один и тот же набор технологических параметров.
Отправить требования к материалу и чертежи →Превратите страницу услуг из «описания оборудования» в логику контроля качества, о которой инженеры действительно спрашивают.
Припуск на резку и базу измерений назначают исходя из конечных функциональных размеров.
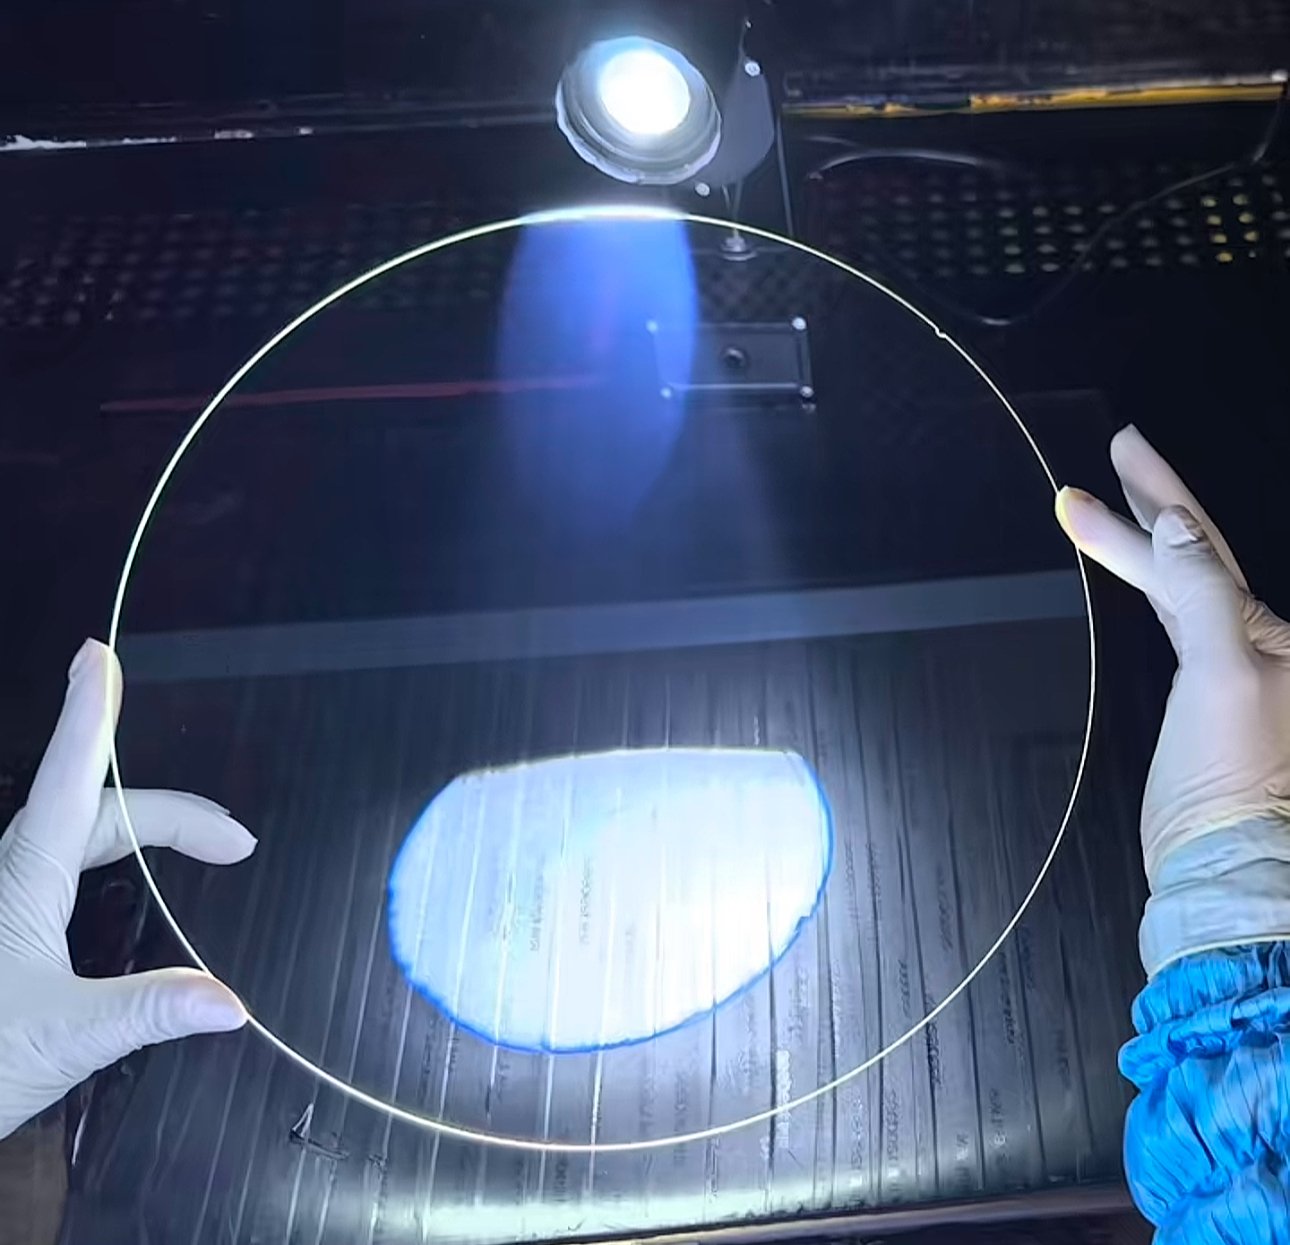
Сколы кромки, микротрещины и повреждения углов выделяют в отдельные пункты приёмки.
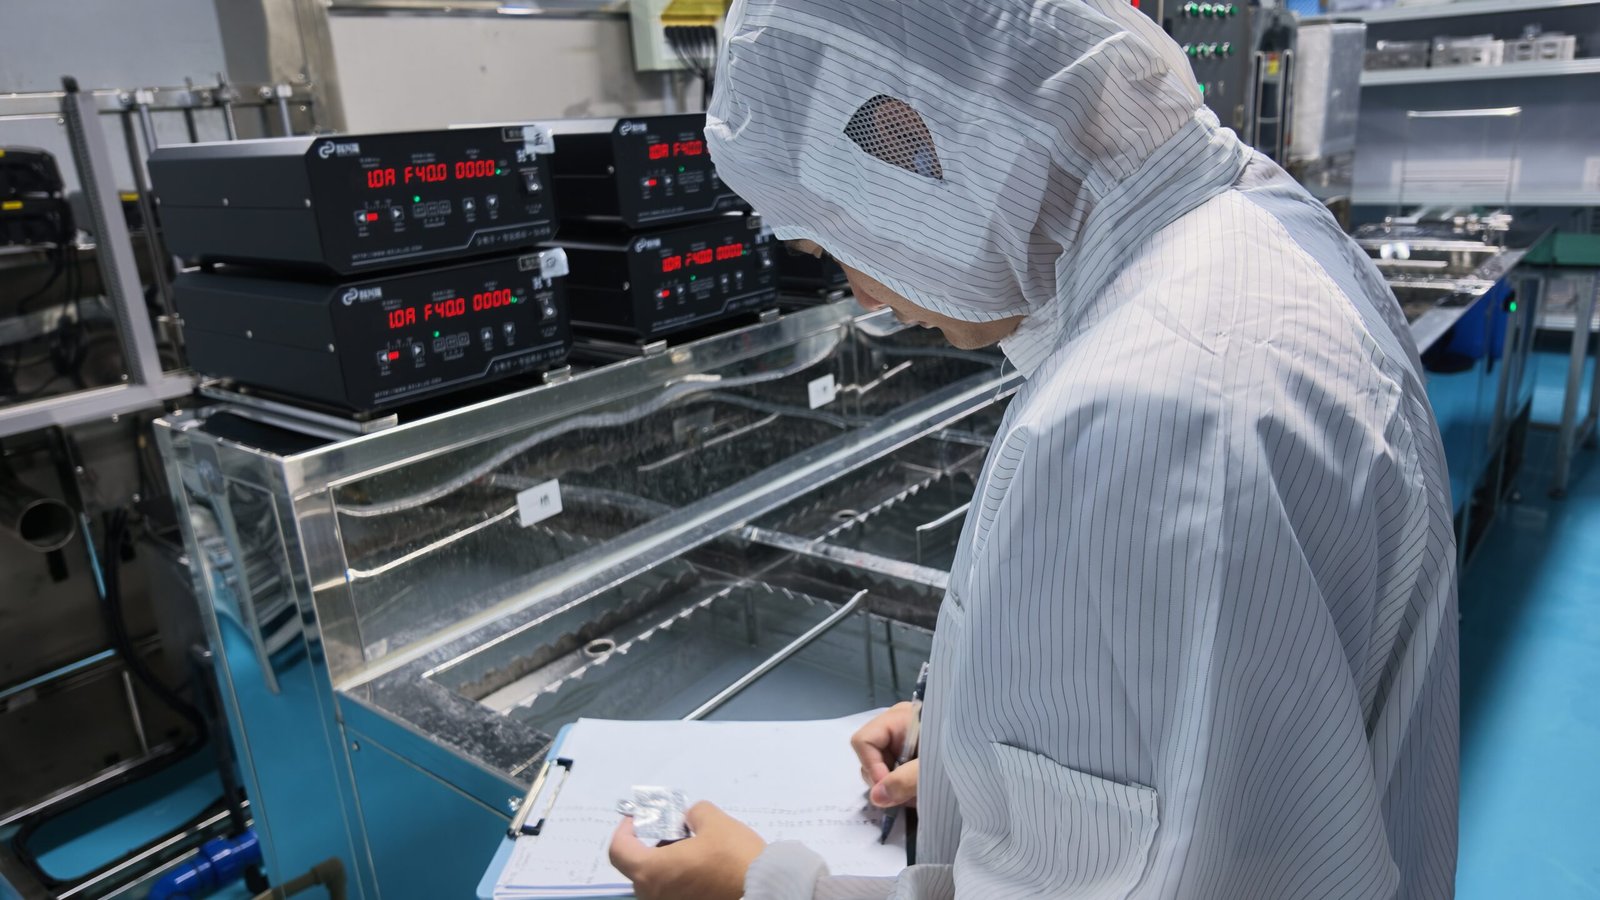
Состояние после резки напрямую определяет фаски, шлифовку кромки, полировку и очистку.
Услуги прецизионной обработки стекла Прецизионная шлифовка стекла для боросиликатного стекла, алюмосиликатного стекла, …
Смотреть обработку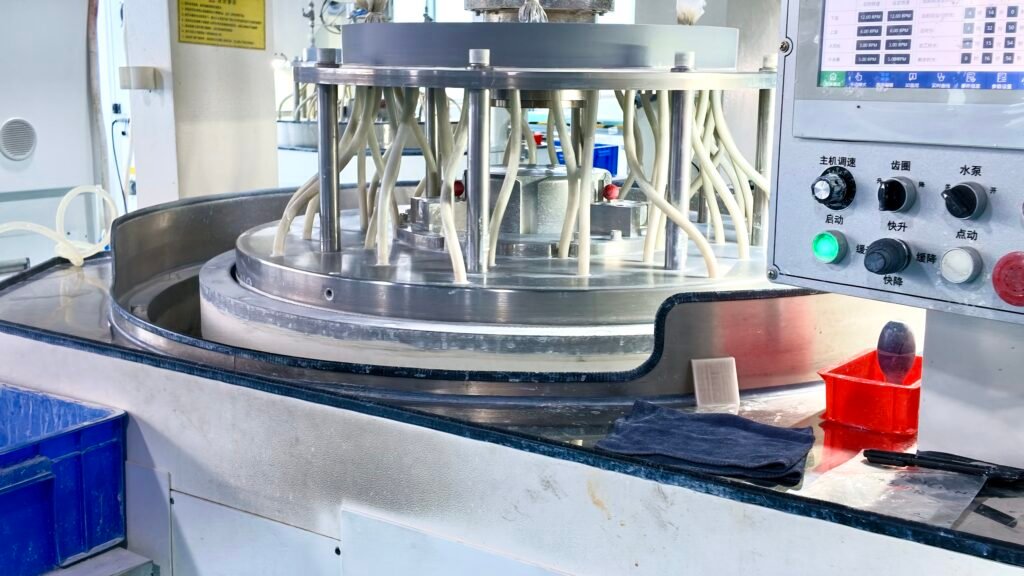
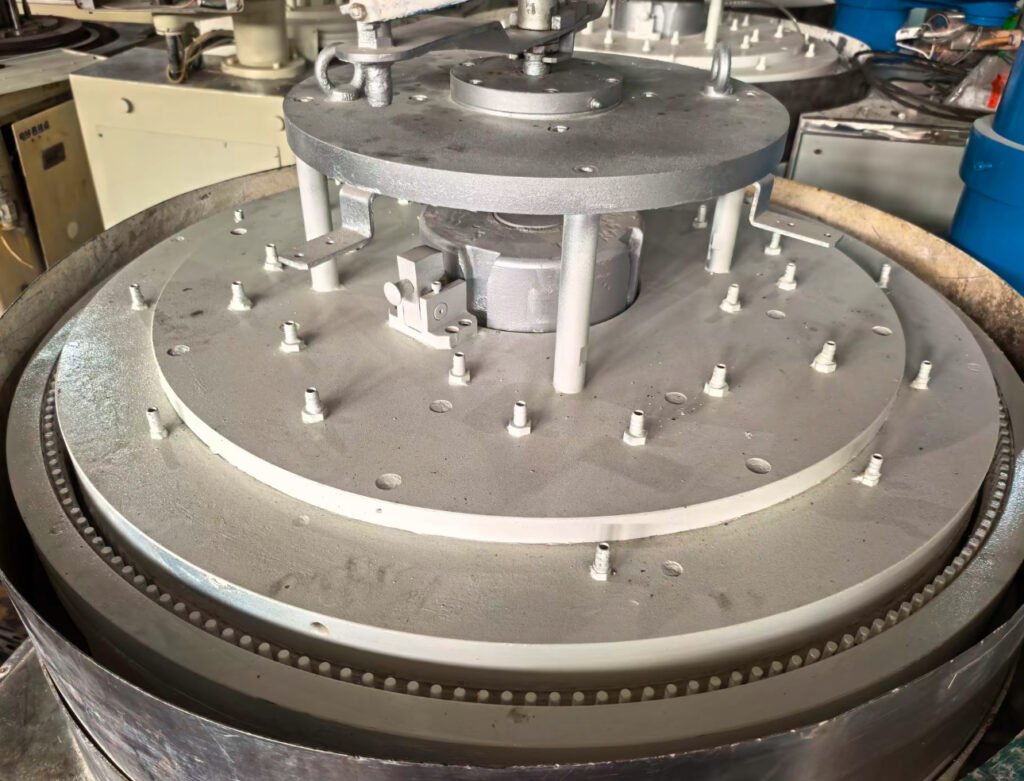
Операции шлифовки и полировки назначаются по толщине, параллельности, плоскостности и требованиям к поверхности; маршрут обработки и способ контроля подтверждаются по проекту.
Смотреть обработку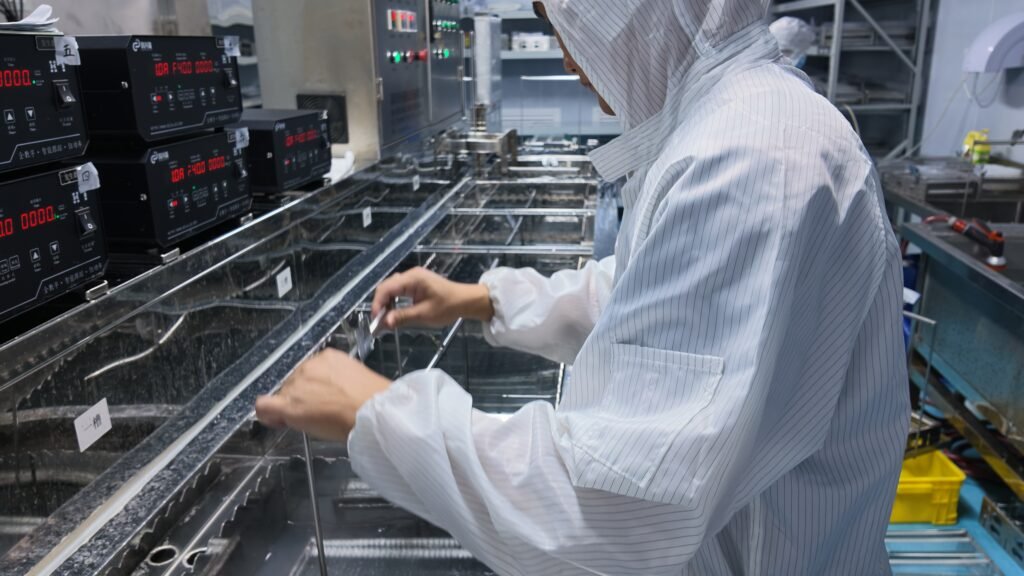
Контролируются частицы, остатки и следы воды после обработки; требования к очистке, перемещению и упаковке подтверждаются с учётом нанесения покрытий, склейки или сборки.
Смотреть обработку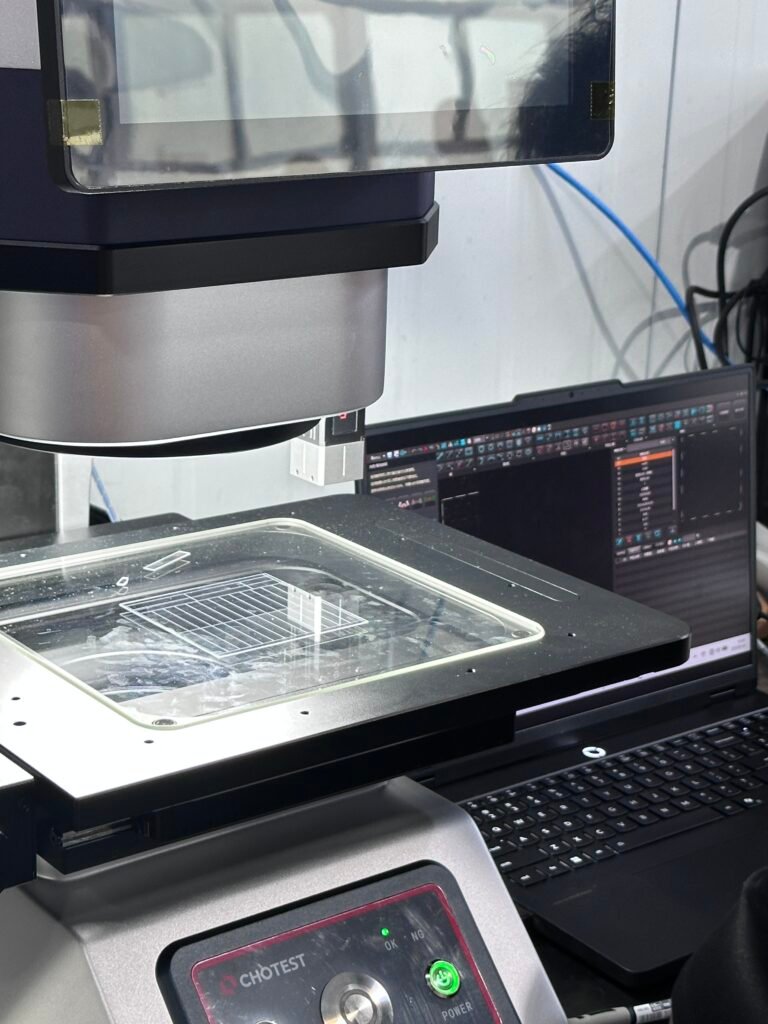
По чертежу и согласованным пунктам приёмки проверяются размеры, кромка и состояние поверхности стекла; определяются метод контроля, объём выборочной проверки и записи о поставке.
Смотреть обработку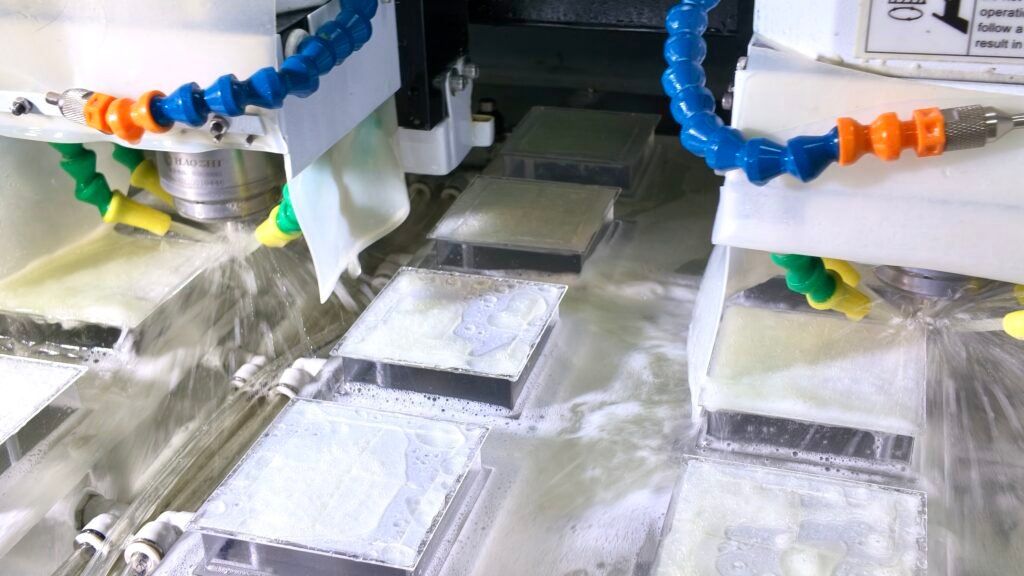
Удаляются острые кромки и локальные дефекты кромки после резки стекла; по требованиям сборки определяются вид шлифовки кромки, фаски и стандарт приёмки кромки.
Смотреть обработку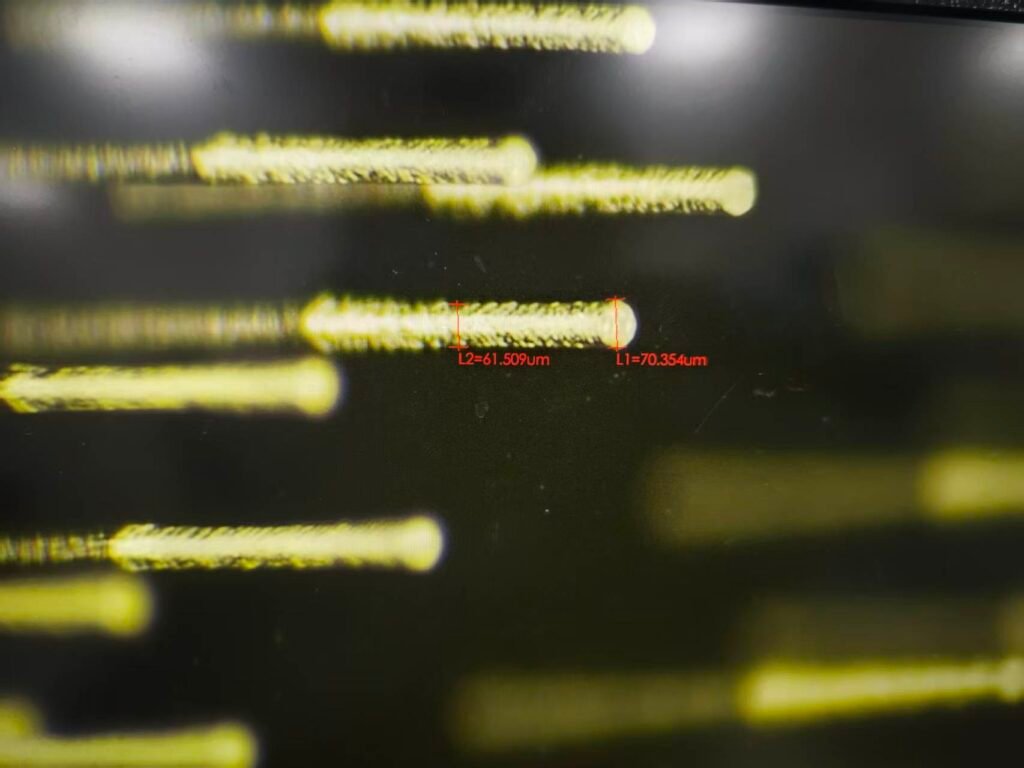
Для микроотверстий в стекле, массивов отверстий и локальных отверстий лазерное сверление оценивается с учётом материала, толщины и структуры отверстий.
Смотреть обработкуУкажите стекломатериал, размеры, количество, ключевые поверхности и пункты приёмки — по ним мы выстроим порядок резки, шлифовки кромки, полировки, очистки и контроля.