LIGHTING光学玻璃 · 精密加工
联系我们中文 / English⌕
玻璃条片案例
CASE STUDY · 窄条与 Bar/Lid 加工

玻璃条片加工案例

面向窄条、Bar、Lid 和长条玻璃零件,重点控制宽度、长度、崩边、平行关系及批量一致性。
项目概览

从材料确认到成品交付的完整路线

玻璃条片的尺寸看似简单,但窄宽比、薄片搬运、切割崩边和批量一致性会显著影响后续贴合、封装或光学装配。项目应从材料原片、排版方向和基准边开始设计加工与检验方案。

典型材料
EAGLE XG®、BOROFLOAT® 33、熔融石英等
主要工序
精密切割、磨边、清洗、尺寸检验
控制重点
宽度、长度、平行度、崩边与批次一致性
应用方向
光通信 Bar/Lid、传感封装、精密垫片
讨论类似项目
ENGINEERING GUIDE

窄条加工的难点在边缘和批量一致性

Bar、Lid 和 Spacer 通常宽度小、数量多,并以长边作为装配基准。切割偏斜、边缘缺口或角部破损会在批量装配时累积成位置偏差,薄条还容易在清洗与周转中断裂。

应用场景

可以用在什么地方

  • 光通信器件中的 Bar、Lid、窗口条和 V 槽盖条
  • 传感器、MEMS 和微电子封装的盖条与间隔条
  • 光学系统中的狭缝片、遮光条和透明支撑条
  • 精密垫片、绝缘隔条和定位条
  • 实验装置、微流控和小型结构中的长条玻璃件
选材逻辑

为什么需要玻璃

玻璃条片可同时提供电绝缘、透明观察、稳定间隔、密封边界和热匹配。与聚合物相比通常具有更好的尺寸稳定性和耐温性,但必须控制脆性、边缘和装配应力。

材料选择

常用材料与适用方向

材料适用方向选择重点
BOROFLOAT® 33通用 Bar/Lid、传感器盖条和垫片低膨胀、规格多、切割和抛光适配性好
EAGLE XG®薄型、低碱和高质量原始表面的条片重点保护薄片和边缘
熔融石英 / JGS1光路、高温、低 CTE 或高纯条片确认波段、材料等级和亚表面损伤
铝硅玻璃薄型且需要较高机械可靠性的盖条确认强化顺序与边缘质量
典型参数

常用询价参数

项目常用起点或写法工程说明
厚度常见 0.10–3.00 mm需结合刚度和周转方式
宽度常见 1–20 mm;最小可评估至 1 mm与厚度、长度和搬运相关
长度从数毫米到数百毫米均可能长度越大越关注直线度和平行度
宽度/长度公差一般从 ±0.05 mm 讨论;精密件可评估至 ±0.03 mm需明确基准和检验方法
边缘崩缺精密小件可评估至<0.10 mm功能边和非功能边可分区
端面切割、研磨或抛光端面进入光路时另定角度和表面质量
结构与功能

一般需要做成什么样子

常见为长方形 Bar、窄 Lid、透明 Spacer、两端抛光条片、带孔或缺口的定位条、带台阶/槽的异形条,以及一面磨砂、一面抛光的双功能条片。

  • 保护芯片、光纤、胶层或微结构
  • 控制装配间隙和器件高度
  • 作为透明窗口、窄光路或光学支撑
  • 提供绝缘隔离和精密定位基准
性能要求

建议重点确认的性能

  • 宽度、长度、平行度和直线度的一致性
  • 端面角度和表面状态
  • 低崩边、低微裂纹和稳定角部
  • 厚度、A/B 面和功能区标识
  • 批量取放、清洗和隔离包装兼容性
询价准备

请在图纸或询价中提供

材料、长宽厚、关键基准、宽度/长度/平行度公差、端面状态、倒角、允许崩边、A/B 面、功能区、数量、排列和包装方式。

以上参数用于前期材料与工艺选型,不构成对所有尺寸、厚度和材料的统一保证。最终规格、测量方法与交付标准以双方确认的图纸、样件和订单文件为准。

01

排版与基准设计

根据原片尺寸、材料方向和零件数量规划排版,明确关键基准边。

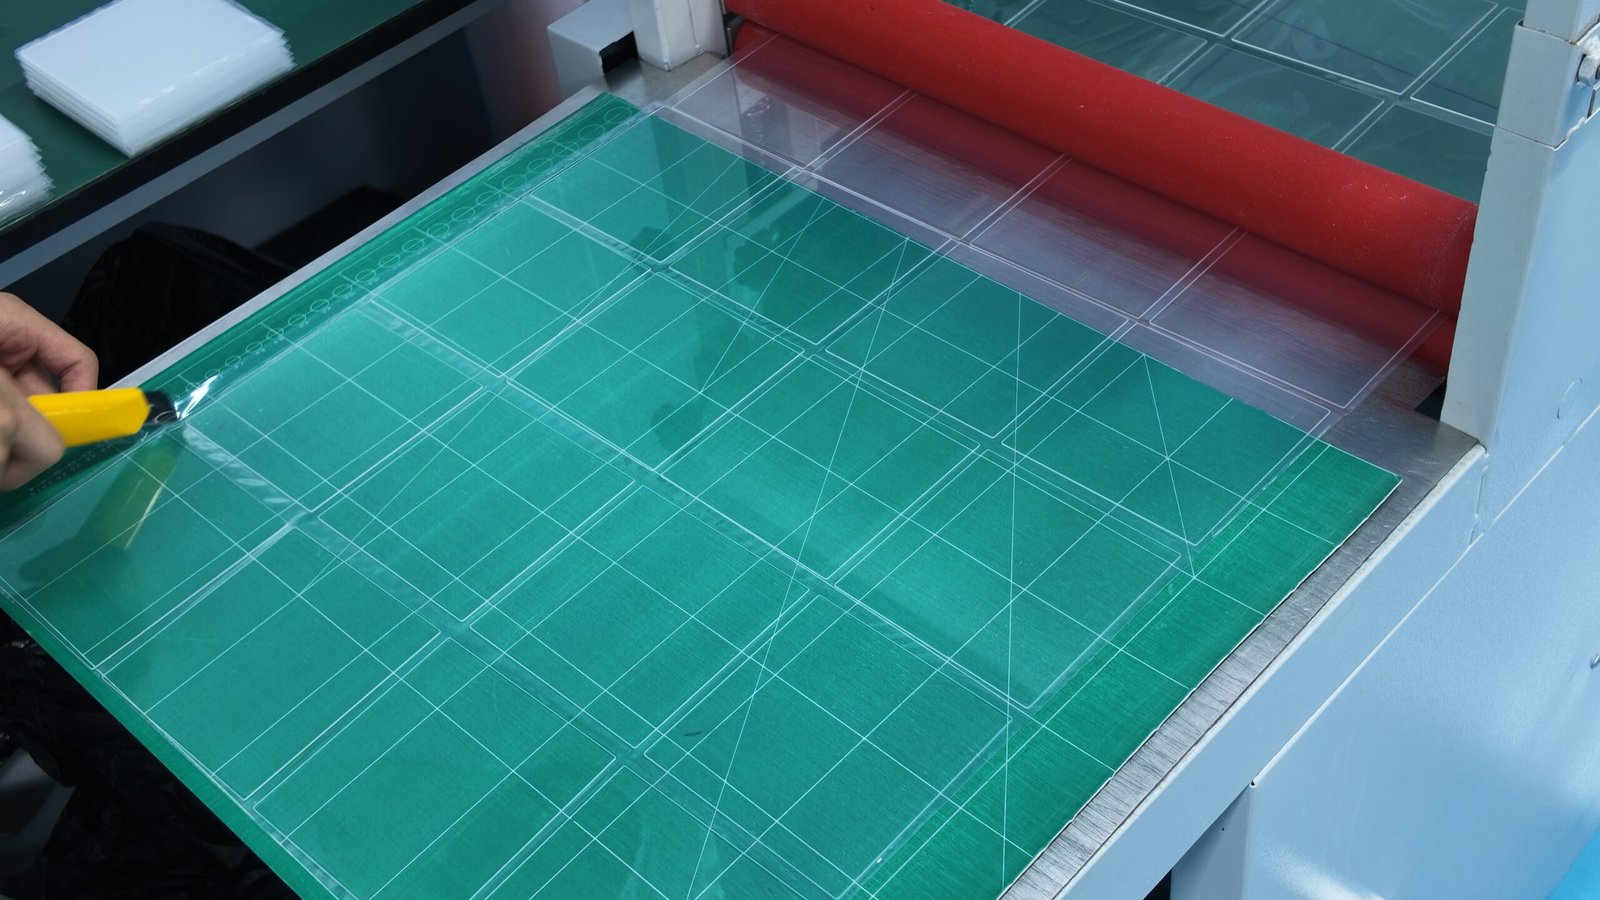
玻璃条片加工与材料准备玻璃条片加工检验
02

精密分条切割

控制切割路径、支撑方式和加工节拍,降低窄条变形及边缘崩缺。

03

边缘修整与周转

按装配要求进行磨边或倒角,并使用适合薄片的周转与隔离方式。

04

批量尺寸与外观检验

检查宽度、长度、边缘和表面,关注同批零件的一致性并完成洁净包装。

让材料选择与加工要求从同一份图纸开始

发送图纸和关键验收项,我们将结合材料与加工路线进行项目评估。