研磨不是简单把玻璃“磨薄”, 而是在受控材料去除过程中建立厚度、平面和平行关系, 同时为下一道抛光留下均匀、可控制的加工余量。
研磨目标要从最终成品要求倒推
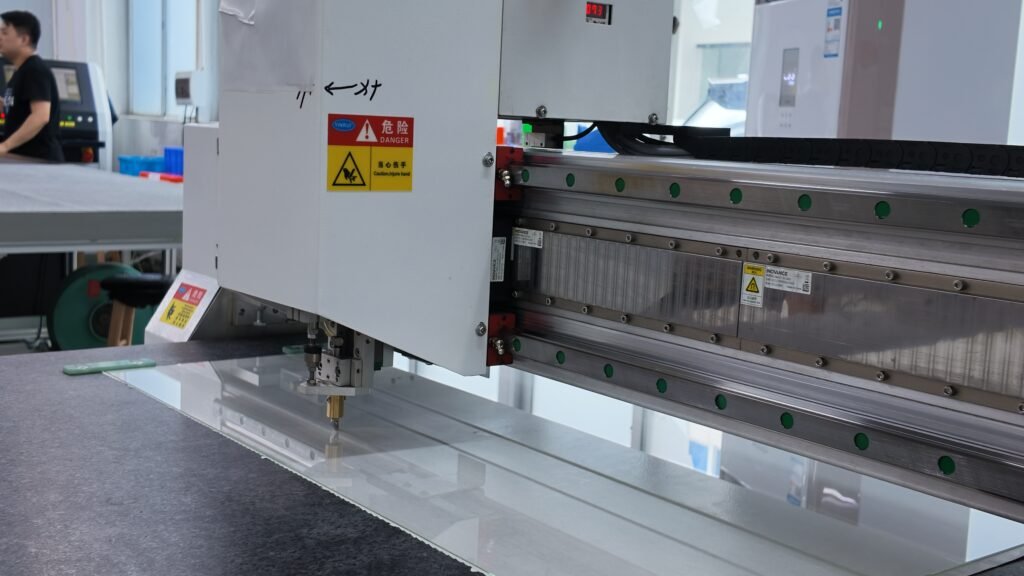
切割后的玻璃即使长宽尺寸已经合格, 两个表面之间仍可能存在厚度余量、局部高低差、 楔角、表面损伤以及不均匀的加工状态。
如果下一步需要双面抛光、光学镀膜、晶圆键合、 精密贴合或机械装配, 研磨阶段就必须提前建立适合下一道工序的几何基础。
先建立几何,再追求表面
厚度、TTV、平行度和平面状态首先由研磨阶段建立。 如果几何误差没有提前控制, 后续单纯依靠抛光修正,不仅效率低, 也可能导致局部去除量过大。
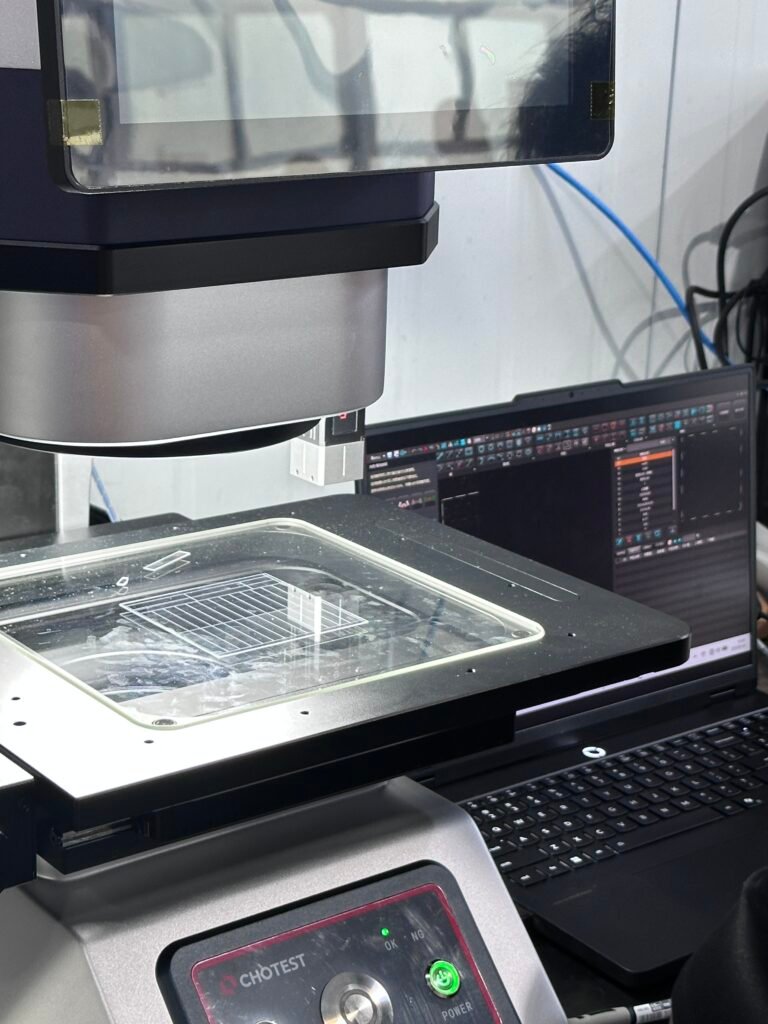
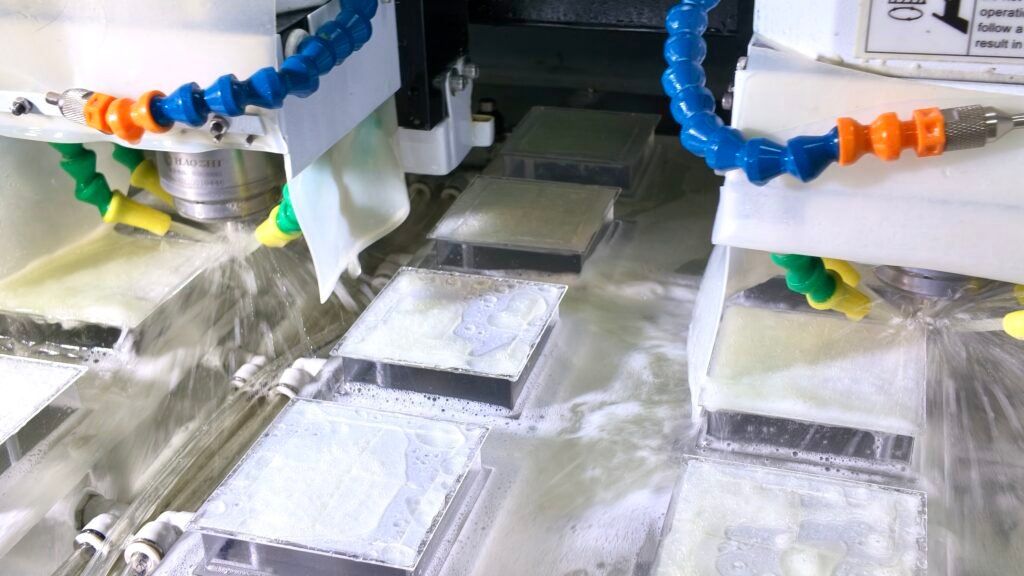
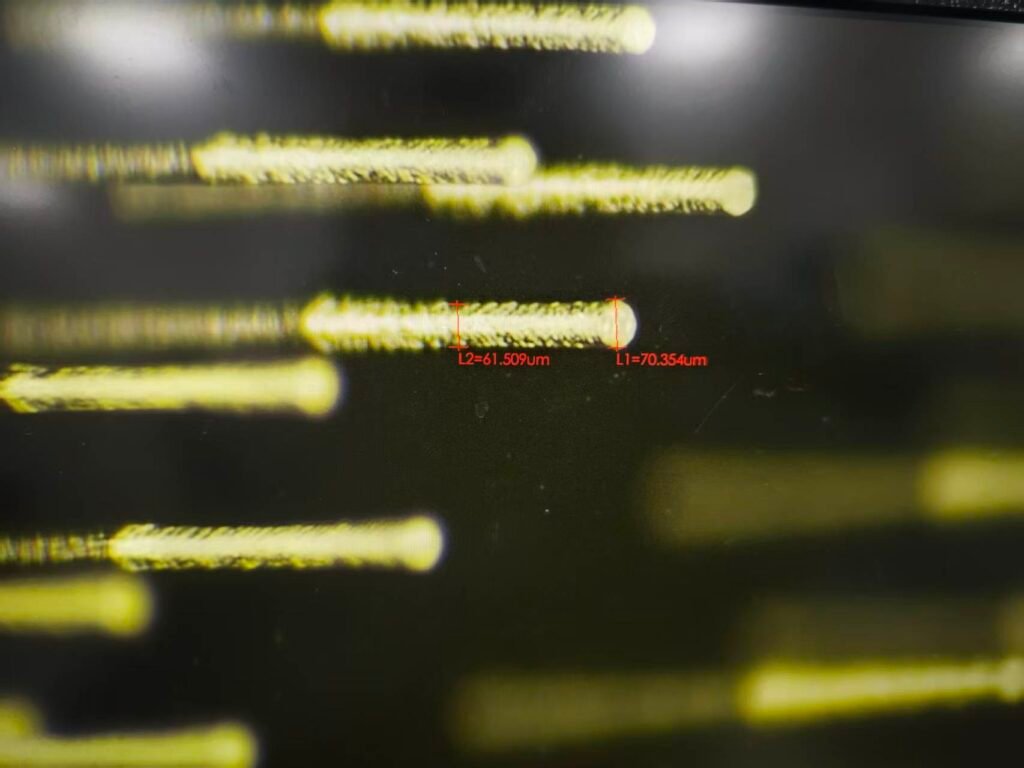
图片位置:研磨 / 定厚 / 几何检测
服务范围
研磨方式
平面研磨 / 单面研磨 / 双面研磨 / 粗磨与精磨组合。
几何控制
成品厚度、TTV、平行度、 平面状态及加工余量。
适用材料
硼硅玻璃、铝硅玻璃、熔融石英、 光学玻璃及其他技术玻璃。
配套加工
精密切割、磨边倒角、抛光、 清洗及尺寸与表面检验。
典型加工与验收项目
用于工程选型的典型参数。 实际验收值根据材料、尺寸、厚度和最终用途确认。
| 项目 | 研磨阶段关注内容 |
|---|---|
| 加工对象 | 玻璃基板、圆片、晶圆、窗口、 条形件及精密平面玻璃零件 |
| Thickness | 根据目标成品厚度及后续抛光去除量控制研磨厚度 |
| TTV | 控制同一片玻璃不同测量位置之间的总厚度变化 |
| Parallelism | 控制两个主要功能面之间的平行关系及楔角 |
| Flatness | 通过研磨改善整体面形和局部高低差, 为精密抛光建立均匀基础 |
| Grinding Stock | 根据切割状态、初始厚度及最终精度规划研磨与抛光余量 |
| Surface Condition | 检查明显深划伤、崩边、异常研磨纹及影响下一工序的缺陷 |
| 后续工序 | 精密抛光 → 清洗 → 表面与几何检验 → 包装 |
说明:研磨和最终抛光属于不同加工阶段。 纳米级 Ra、光学划伤/麻点或最终高等级表面质量, 应根据抛光后的成品要求单独定义,不直接等同于研磨表面指标。
工艺流程
每一步都为下一工序建立可验证的输入状态。
01
来料与加工余量确认
确认玻璃材料、初始厚度、成品厚度、 外形尺寸以及后续抛光要求。
02
粗磨与定厚
去除主要加工余量, 建立基础厚度并修正前道加工产生的明显高低差。
03
精磨与几何修整
进一步改善 TTV、平行度和平面状态, 同时减小粗磨留下的表面与亚表面损伤。
04
检测与转入抛光
检查厚度、面内厚差和平面状态, 确认剩余抛光余量后进入下一工序。
工艺逻辑
研磨决定抛光从什么状态开始
如果研磨后的厚度差、平面误差或损伤层过大, 后续抛光需要进行更多材料去除, 不仅增加加工时间,也会提高局部厚度和面形继续变化的风险。
因此合理的研磨目标不是追求表面“看起来亮”, 而是用稳定、均匀的材料去除建立适合精密抛光的几何和表面基础。
关键控制点
不只介绍设备,更重要的是说明研磨过程中真正影响成品质量的变量。
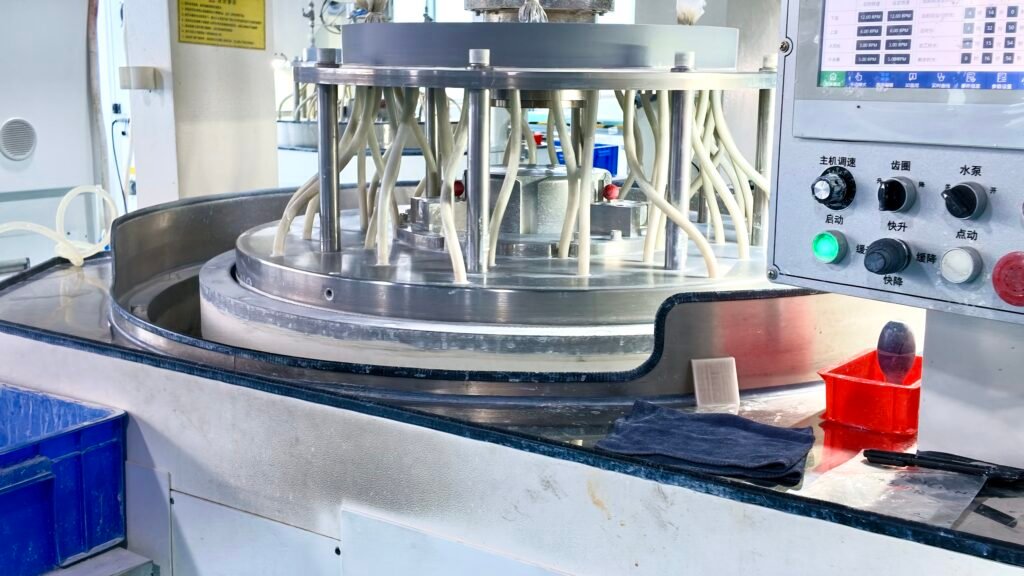
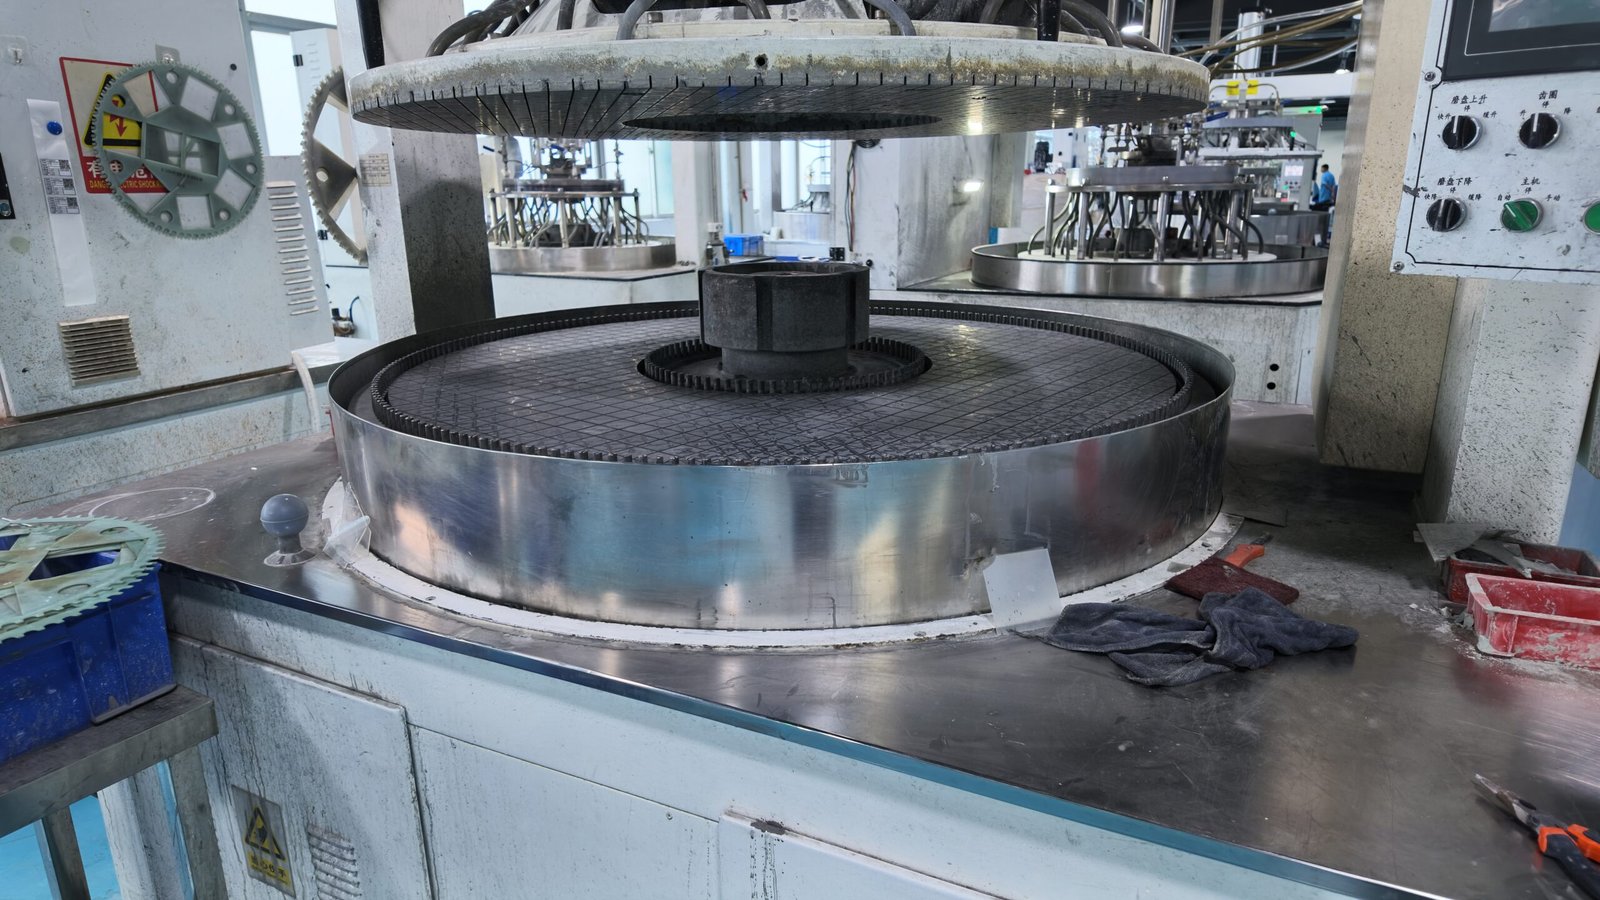
图片位置:双面研磨 / 多片同时加工
厚度、TTV 与平行度
不能只测中心厚度。 对精密基板而言, 面内多个测量位置之间的厚度变化以及两个表面的平行关系同样重要。
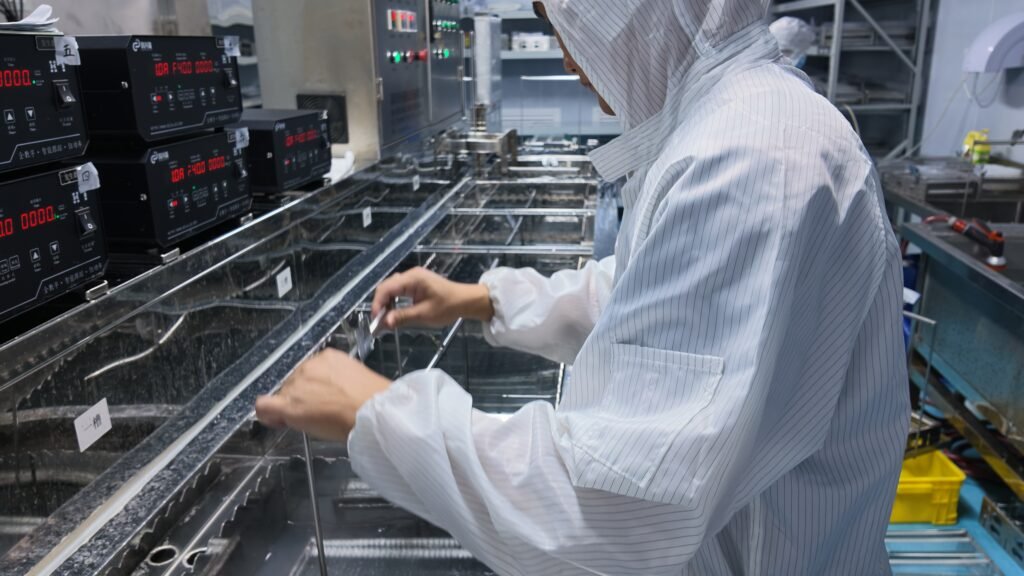
图片位置:研磨液 / 磨料 / 研磨盘
磨料、压力与去除均匀性
磨料粒度、研磨盘状态、压力、 转速、时间及浆料状态都会影响材料去除率和面内均匀性。
图片位置:研磨表面 / 检测
亚表面损伤 SSD
研磨材料去除会形成不同程度的微裂纹和亚表面损伤。 精磨的任务之一,就是逐步减小前道工序损伤, 避免把过深损伤带入最终抛光阶段。
不同玻璃不能直接使用同一套研磨参数
材料硬度、脆性、化学稳定性、 原始表面和厚度不同, 对磨料、压力、材料去除量和加工节拍的响应也不同。
硼硅玻璃
常用于精密基板、窗口和技术玻璃零件。 加工时需要协调定厚、TTV、边缘状态和后续抛光余量。
铝硅玻璃
薄型玻璃项目更需要关注装夹、 破片、边缘缺口和加工过程中产生的局部变形。
熔融石英
在兼顾材料去除效率的同时, 还需要关注脆性损伤、亚表面损伤及后续光学抛光要求。
研磨与抛光解决的是两个不同问题
很多采购图纸会同时写 Grinding 与 Polishing, 但两者在工艺路线中的职责并不相同。
| 项目 | 研磨 Grinding / Lapping | 抛光 Polishing |
|---|---|---|
| 主要目的 | 建立厚度与几何基准 | 建立最终功能表面 |
| 材料去除量 | 相对较大 | 相对较小 |
| 核心参数 | Thickness / TTV / Flatness / Parallelism | Ra / S-D / Flatness / Optical Surface |
| 表面状态 | 具有受控研磨纹理, 通常不是最终透明光学表面 | 根据要求形成透明、高质量或功能性表面 |
| 工艺位置 | 切割 / CNC 之后 | 精磨之后、清洗之前 |
相关加工服务