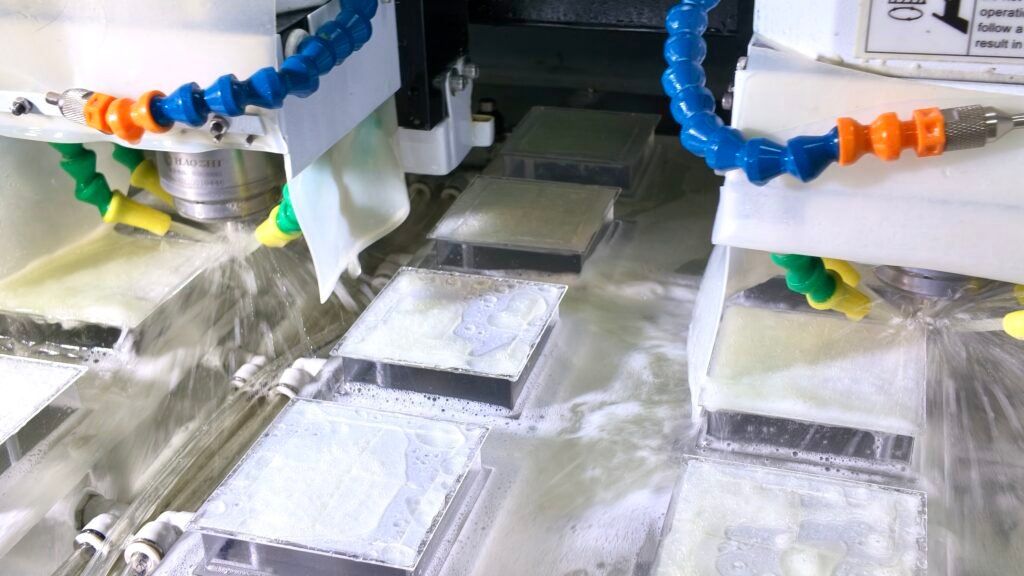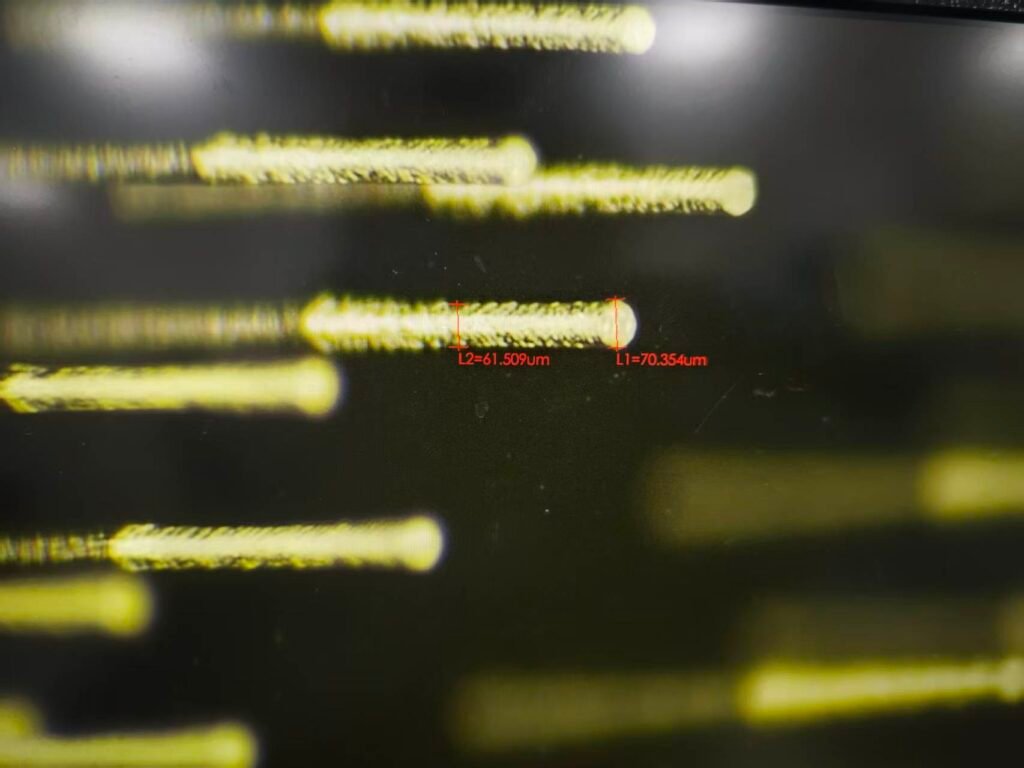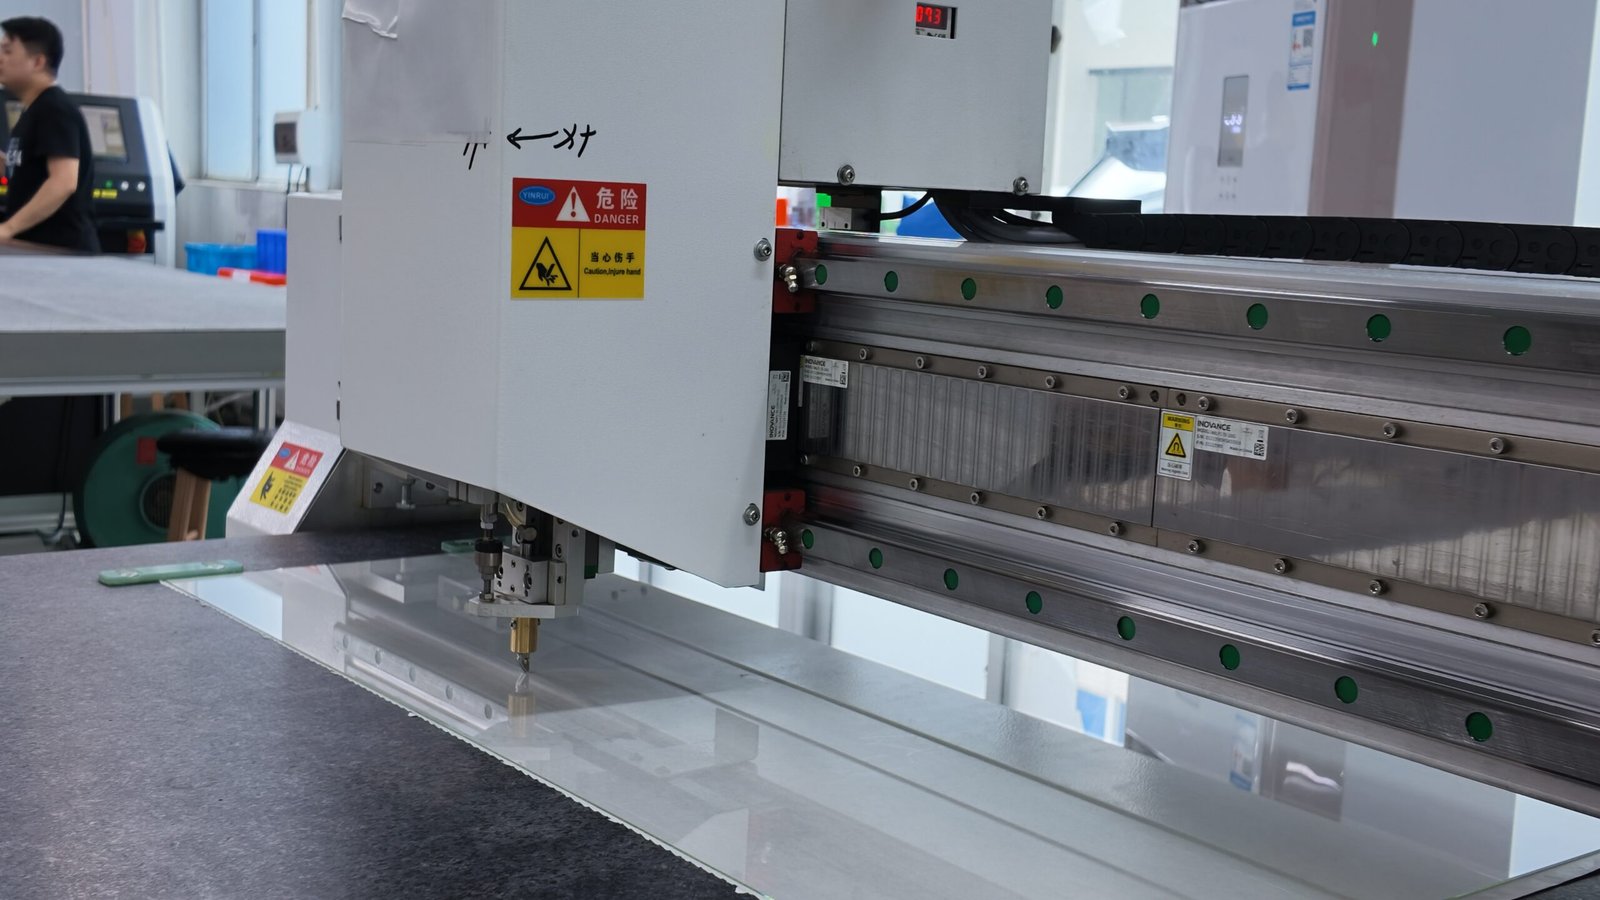
先控制切割基准和崩边,再进入后续磨边、抛光与装配。
精密切割不是简单“把玻璃切小”。材料脆性、厚度、外形、基准、后续抛光余量和允许崩边都会影响切割方法。我们在工艺开始前先确定最终成品要求,再安排切割基准与余量。
把尺寸、崩边和后工序放在同一套切割策略里
对于薄玻璃,装夹与搬运方式决定了边缘缺口和破片风险;对于较厚材料,切割路径和进给策略会影响切面状态及后续磨削工作量。
输出可以是矩形片、条料、圆片毛坯或异形轮廓毛坯。切割后根据产品要求进入倒角、磨边、抛光、清洗或直接检验。
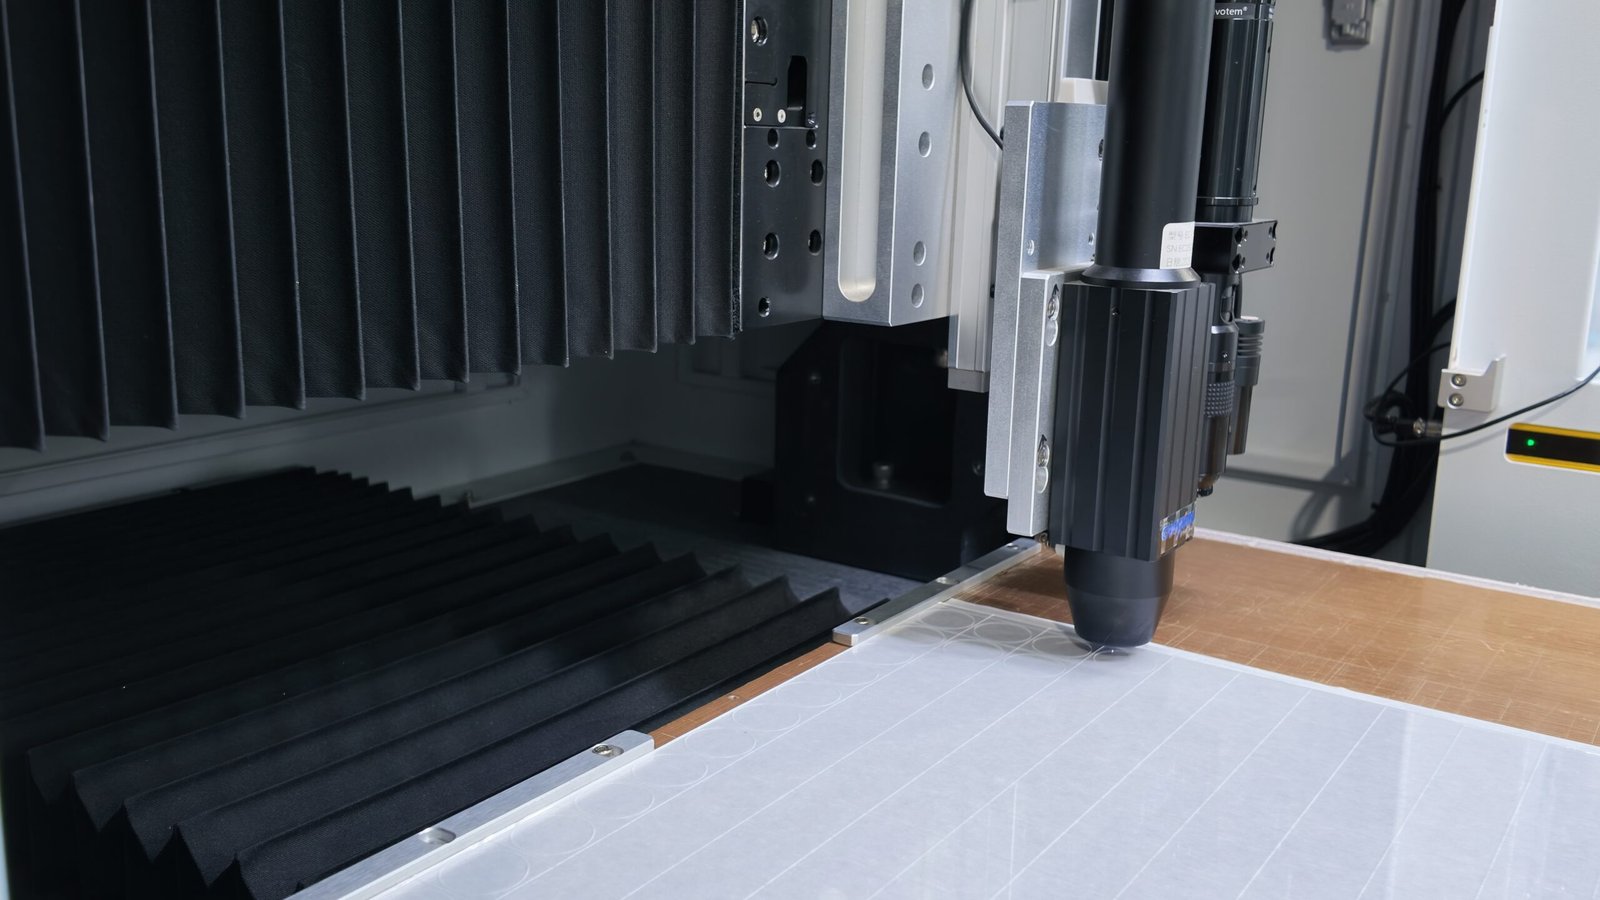
典型加工与验收项目
用于选型的典型参数
| 加工对象 | 玻璃片材、基板、窗口毛坯及异形玻璃件 |
|---|---|
| 切割策略 | 精密锯切、划切或其他适合材料/厚度的工艺 |
| 尺寸控制 | 根据零件尺寸、厚度和后续工序设定加工公差 |
| 边缘要求 | 可定义最大崩边、缺口、裂纹和角部状态 |
| 基准管理 | 支持以外形边、孔位或功能面建立加工/检验基准 |
| 交付状态 | 切割毛坯、倒角后件、抛光前件或完成件 |
预览版不虚构设备极限和公差数字;正式站上线前可用实际设备、量具和可发布能力替换本表。
工艺流程
每一步都为下一工序建立可验证的输入状态。
01
材料与图纸评审
确认材料、厚度、最终尺寸、关键基准以及后续工序。
02
装夹与路径规划
根据脆性和片材厚度选择支撑、装夹和切割顺序。
03
切割与边缘保护
控制进给、冷却和离刀位置,降低崩边与角部破损。
04
尺寸与外观确认
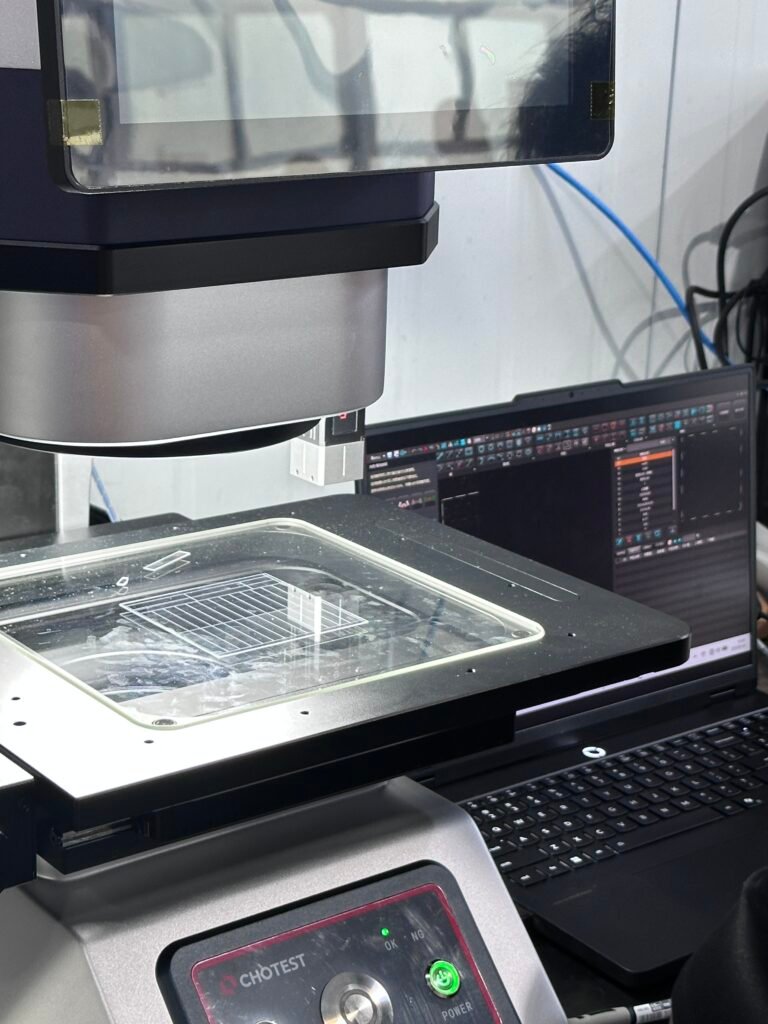
检查外形、基准尺寸和边缘状态,再进入下一工序。
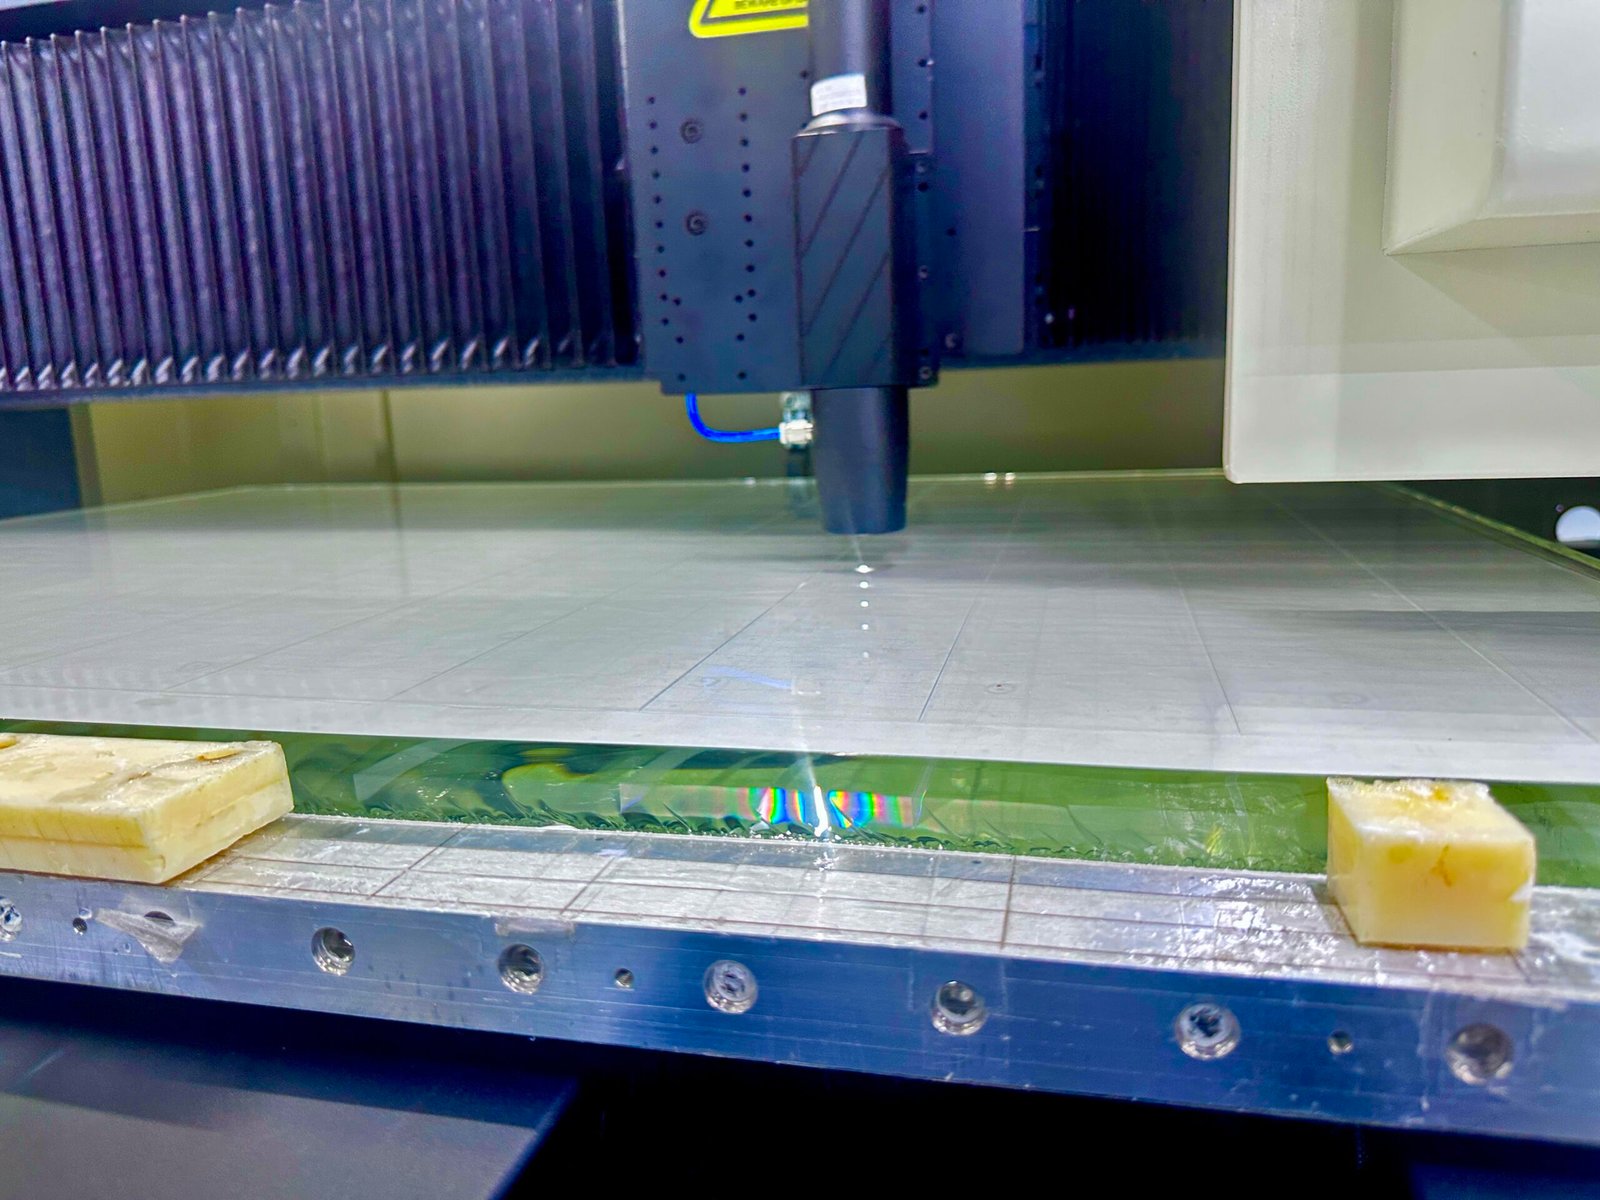
工艺逻辑
不同玻璃需要不同的切割策略
BOROFLOAT® 33 更适合常规精密片材加工;EAGLE XG® 需要更重视薄片支撑与边缘缺口;熔融石英则需关注脆性和亚表面损伤。相同外形不能简单复制同一组工艺参数。
提交材料与图纸要求 →关键控制点
把服务页从“设备介绍”变成工程师真正会询问的质量控制逻辑。
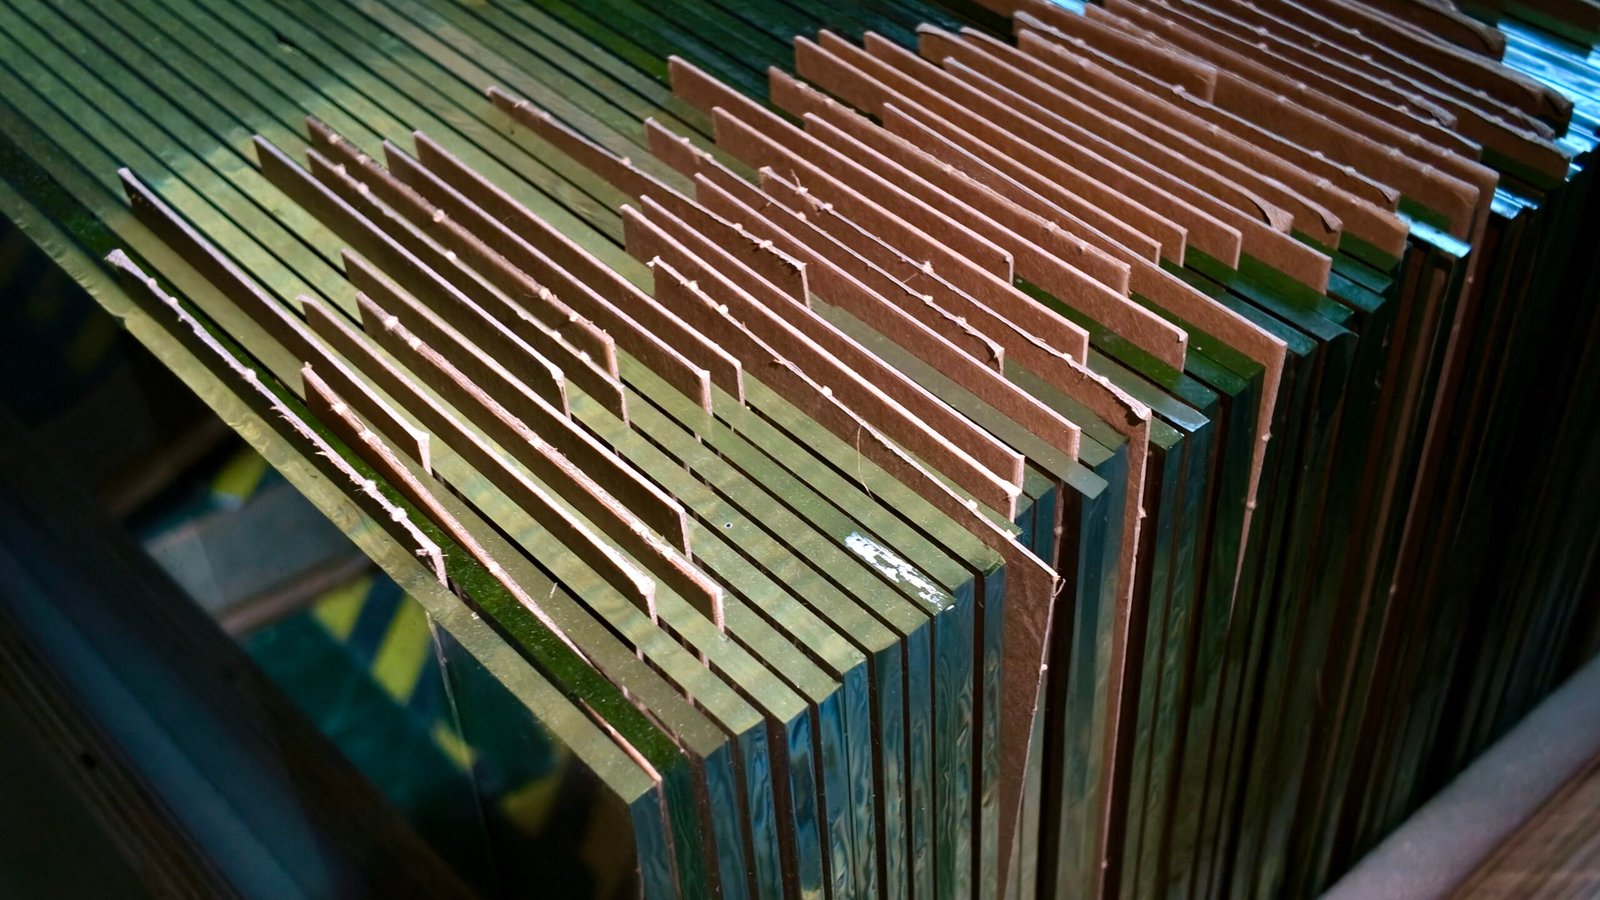
基准尺寸控制
围绕最终功能尺寸安排切割余量和测量基准。
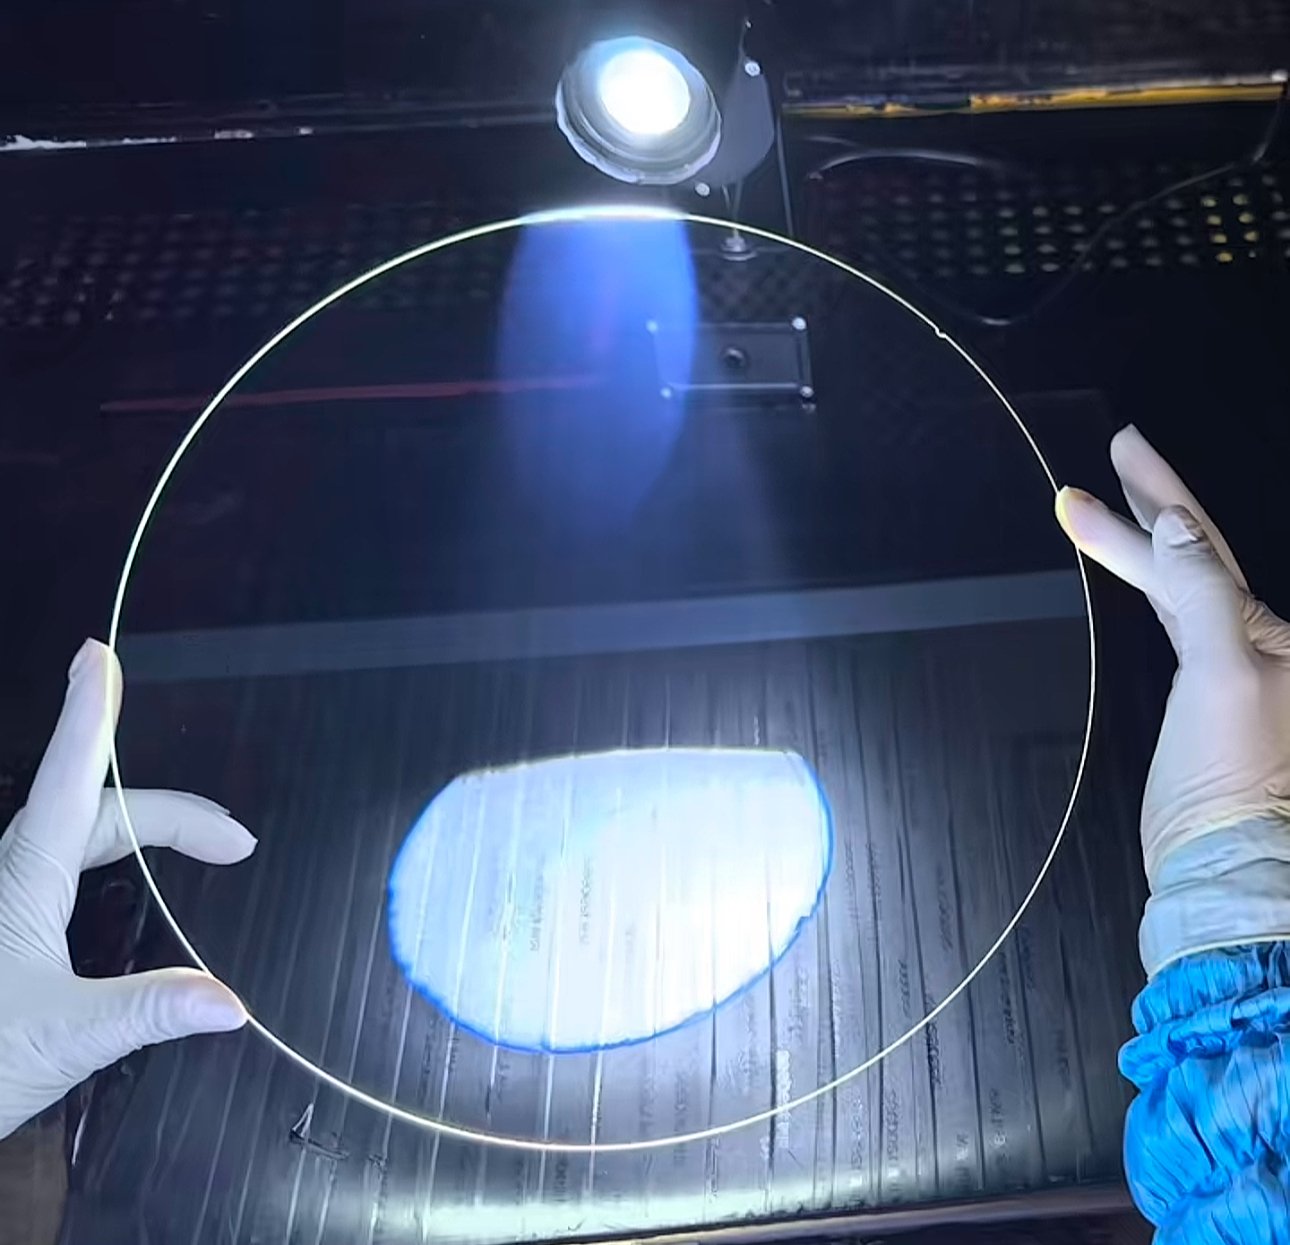
边缘缺口管理
将崩边、微裂纹和角部破损作为独立验收项。
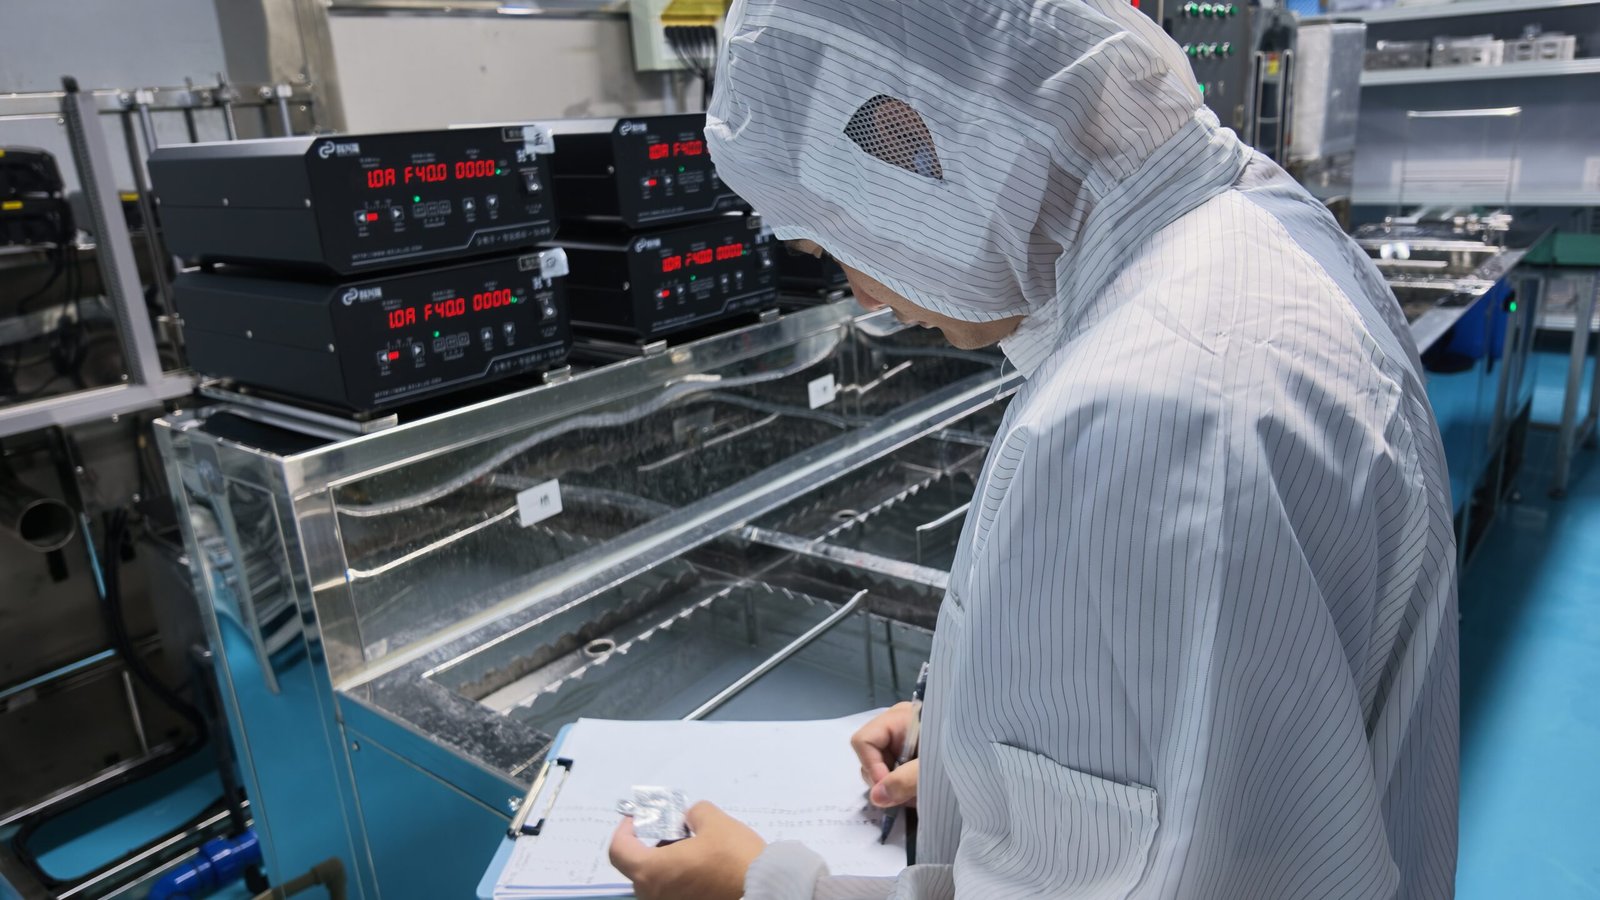
后续工序衔接
切割状态直接服务于倒角、磨边、抛光与清洗。