先控制切割基准与崩边,再安排磨边、抛光和装配。
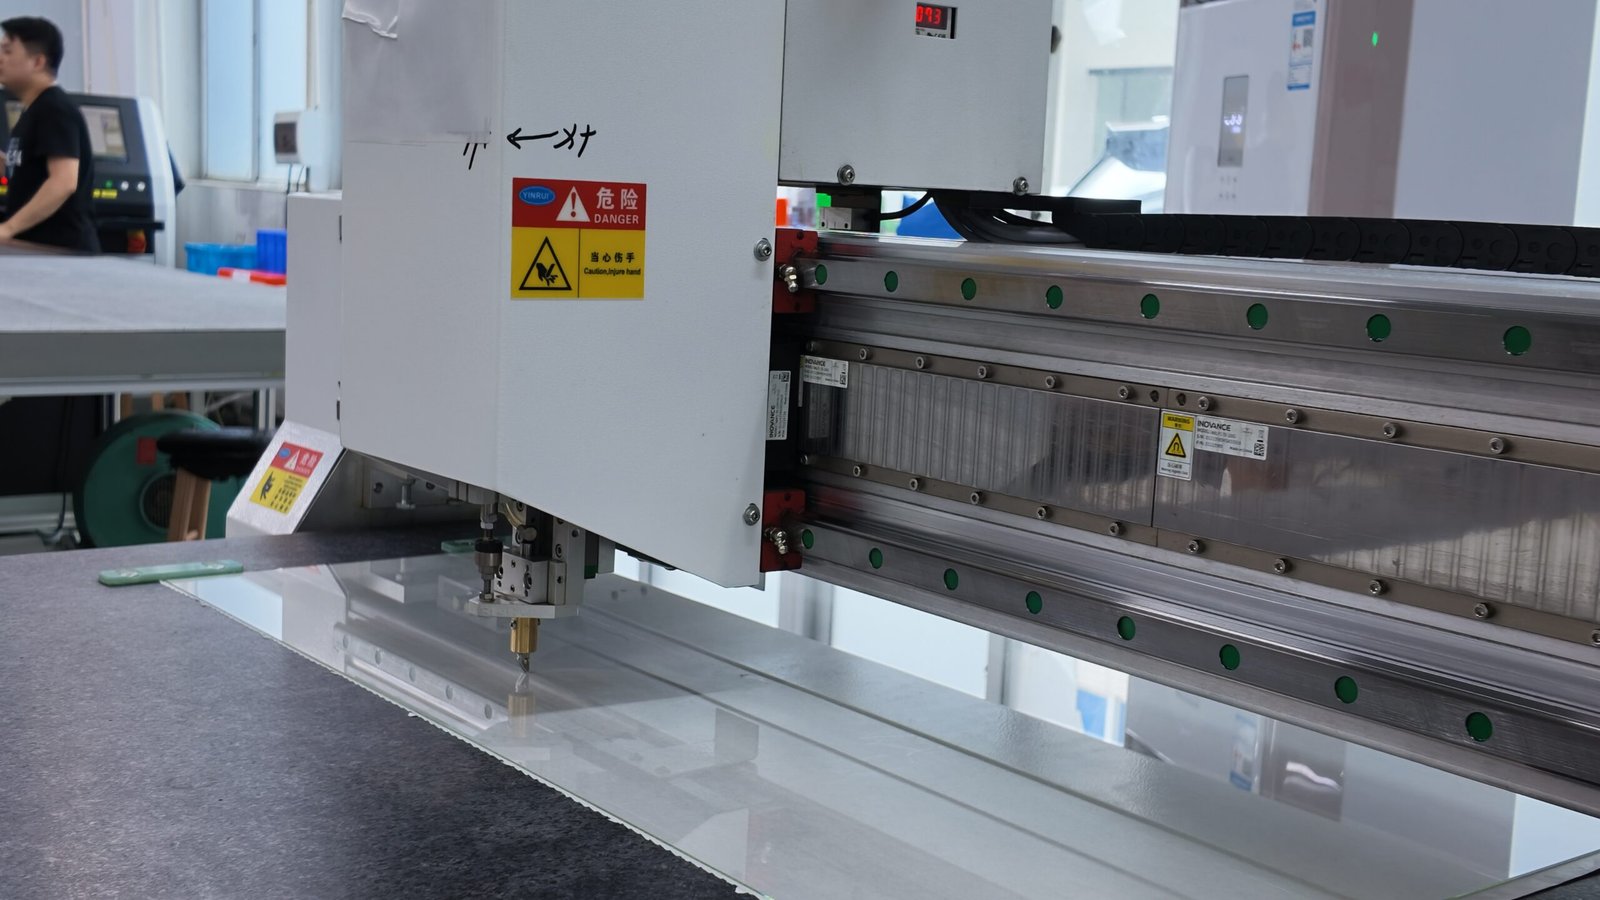
精密切割并非只是将玻璃切小。材料脆性、厚度、外形、基准、后续抛光余量及允许崩边都会影响切割方法。我们先明确成品要求,再规划切割基准与加工余量。
将尺寸、崩边和后续工序纳入同一切割方案
薄玻璃的夹持与搬运方式影响边缘崩损和破片风险;较厚材料的切割路径与进给策略影响切面状态及后续所需的研磨量。
切割后的形态可为矩形片、条片、圆片毛坯或异形毛坯。根据产品要求,后续可进行倒角、磨边、抛光、清洗或直接检验。
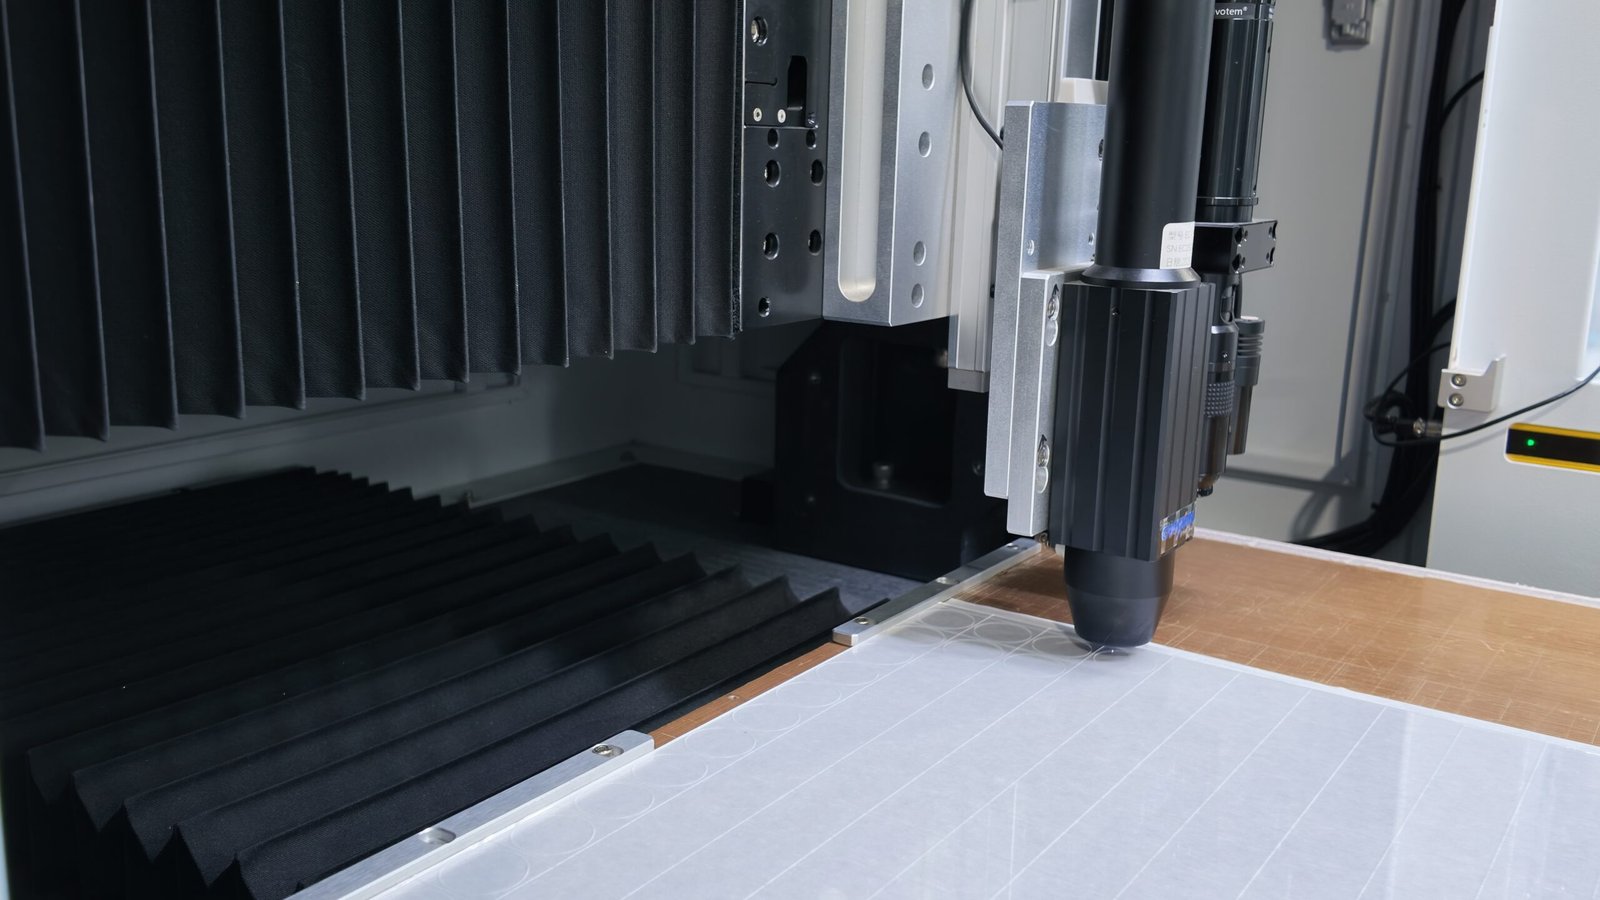
典型加工与验收项目
典型选型参数
| 加工对象 | 玻璃片材、基板、窗口毛坯及定制玻璃零件 |
|---|---|
| 切割方案 | 根据材料和厚度选择精密锯切、划切或其他适用工艺 |
| 尺寸控制 | 加工公差需结合零件尺寸、厚度与后续工序确定 |
| 边缘要求 | 可明确最大崩边、缺口、裂纹和角部状态 |
| 基准管理 | 加工与检验基准可设在外形边、孔位或功能面上 |
| 交付状态 | 可交付切割毛坯、倒角件、抛光前零件或成品 |
设备加工范围和公差应结合指定材料、图纸及检验方法确认。
工艺流程
每一步都为下一工序建立可检验的输入状态。
01
材料与图纸评审
确认材料、厚度、最终尺寸、关键基准和后续工序。
02
装夹与路径规划
依据材料脆性与片材厚度确定支撑、夹持及切割顺序。
03
切割与边缘保护
控制进给、冷却和出刀位置,减少崩边与角部损伤。
04
尺寸与外观确认
进入下一工序前,检查外形、基准尺寸和边缘状态。
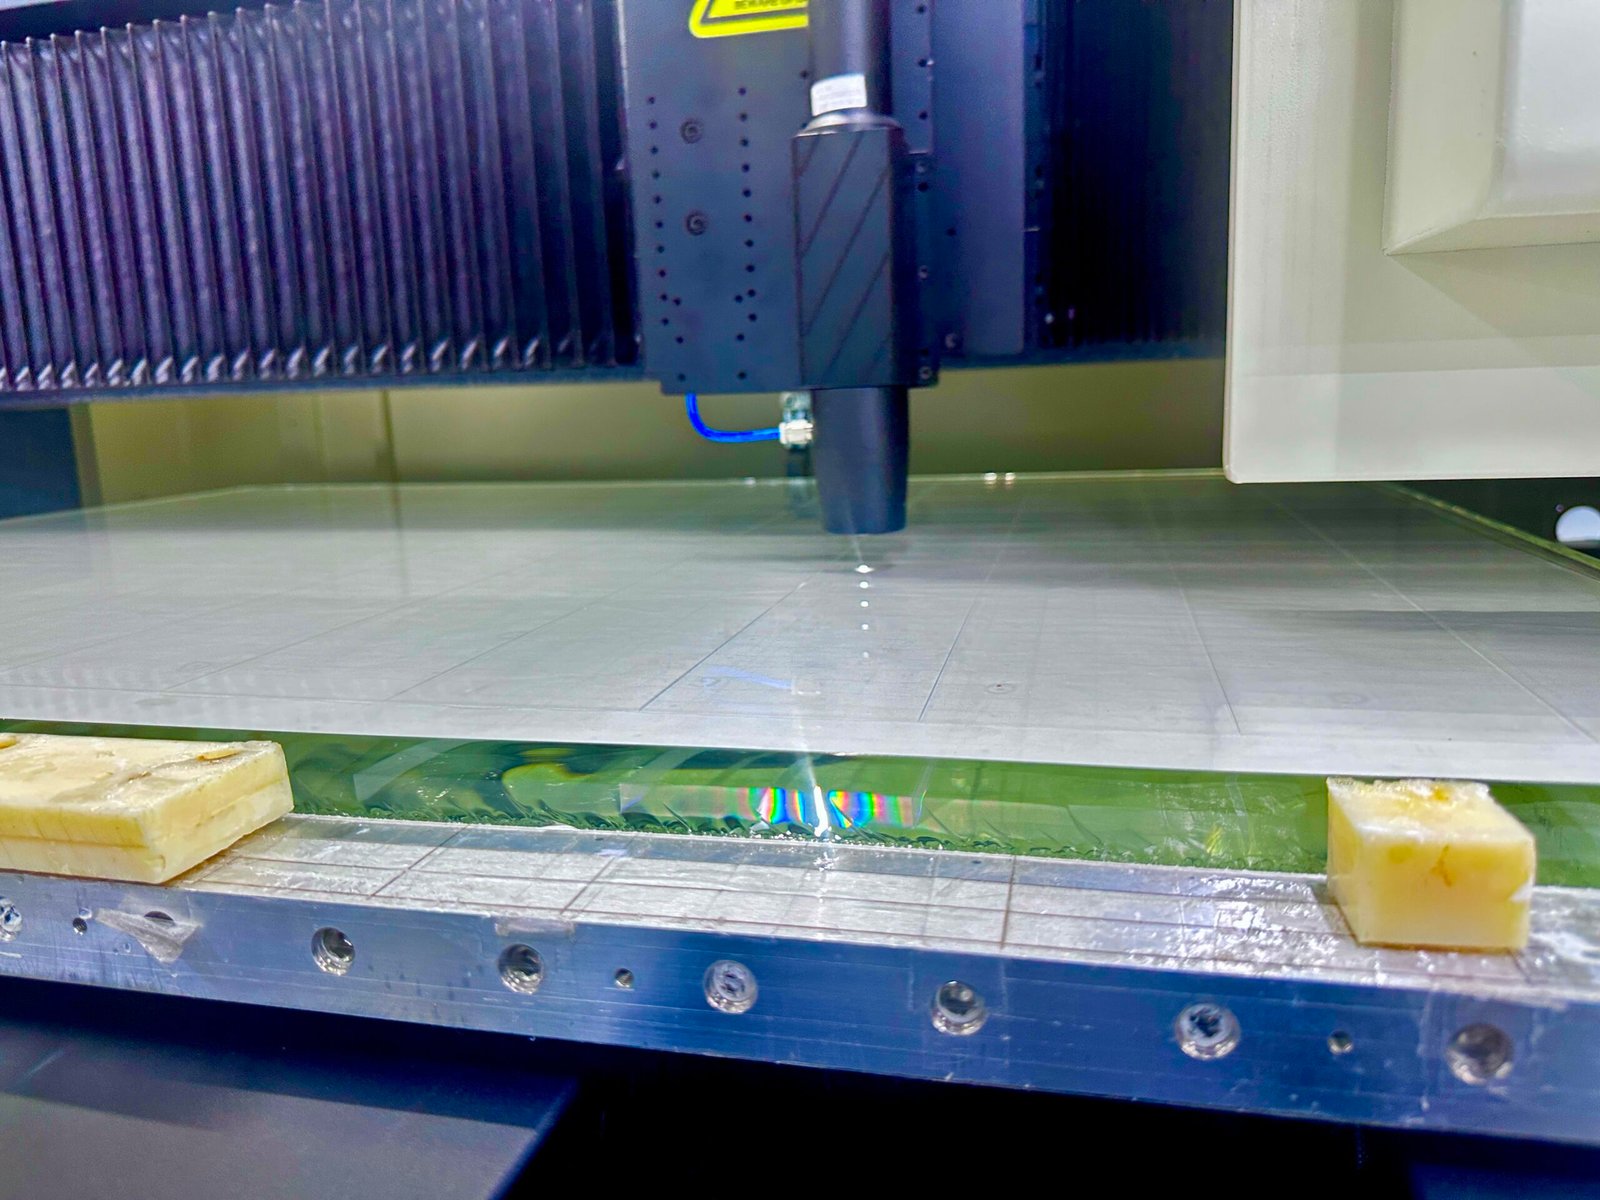
工艺逻辑
不同玻璃需要不同的切割策略
硼硅酸盐玻璃可采用适合该牌号的常规精密片材加工方法;薄无碱玻璃基板须按牌号设计支撑与崩边控制;熔融石英则需关注脆性及亚表面损伤。即使外形相同,也不能直接套用同一组工艺参数。
发送材料及图纸要求 →关键控制点
从设备清单转向工程师真正关注的质量控制逻辑。
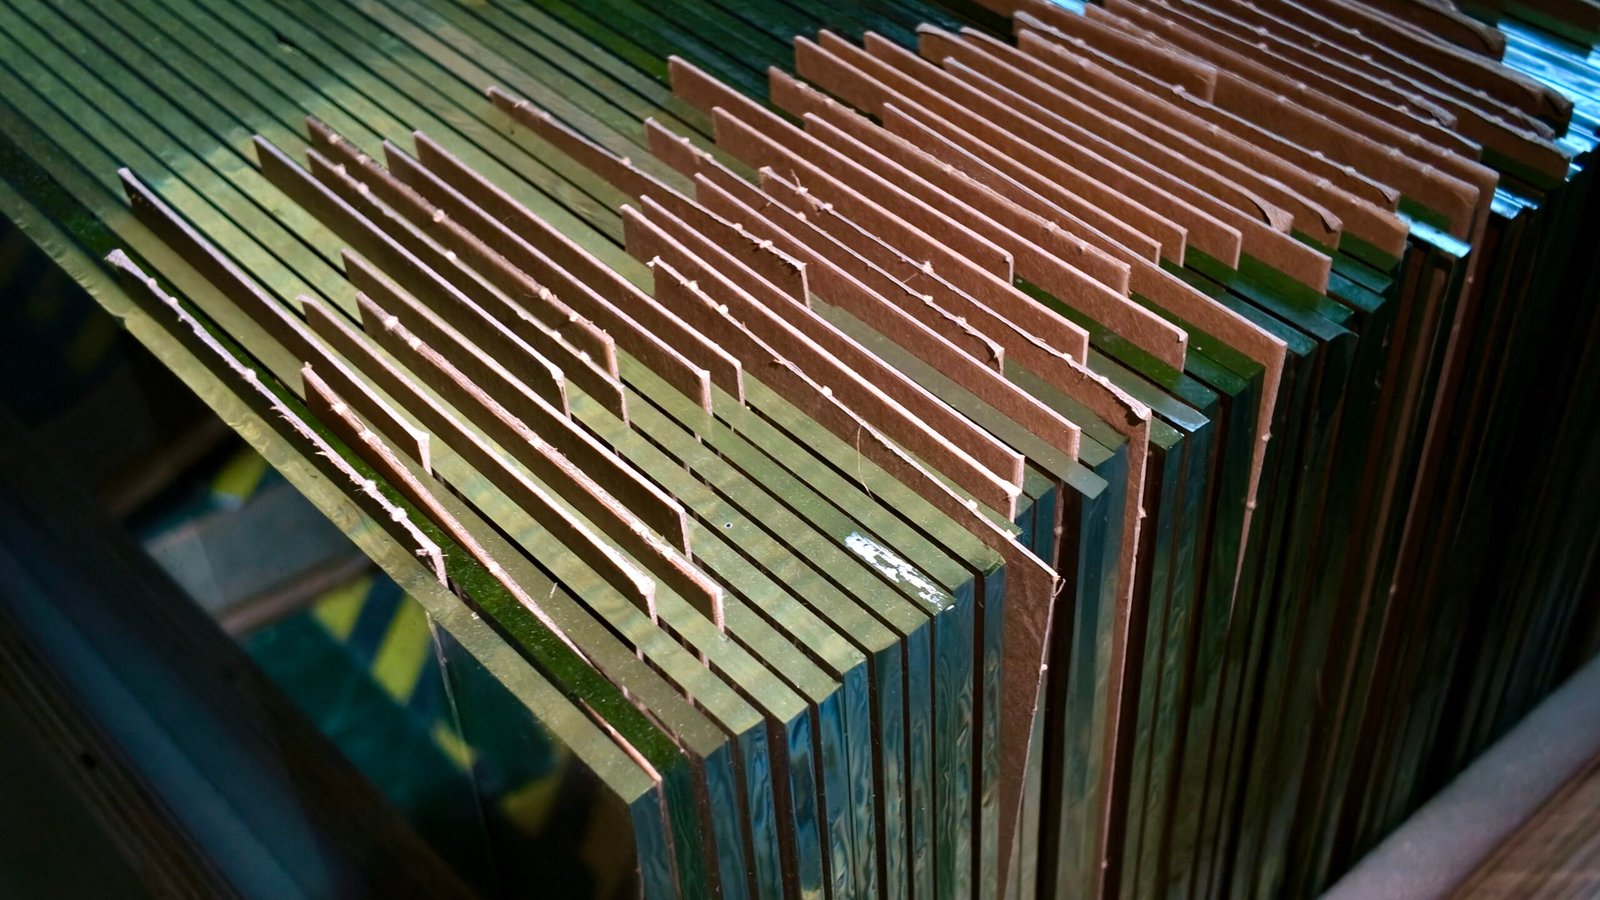
基准尺寸控制
围绕最终功能尺寸安排切割余量与测量基准。
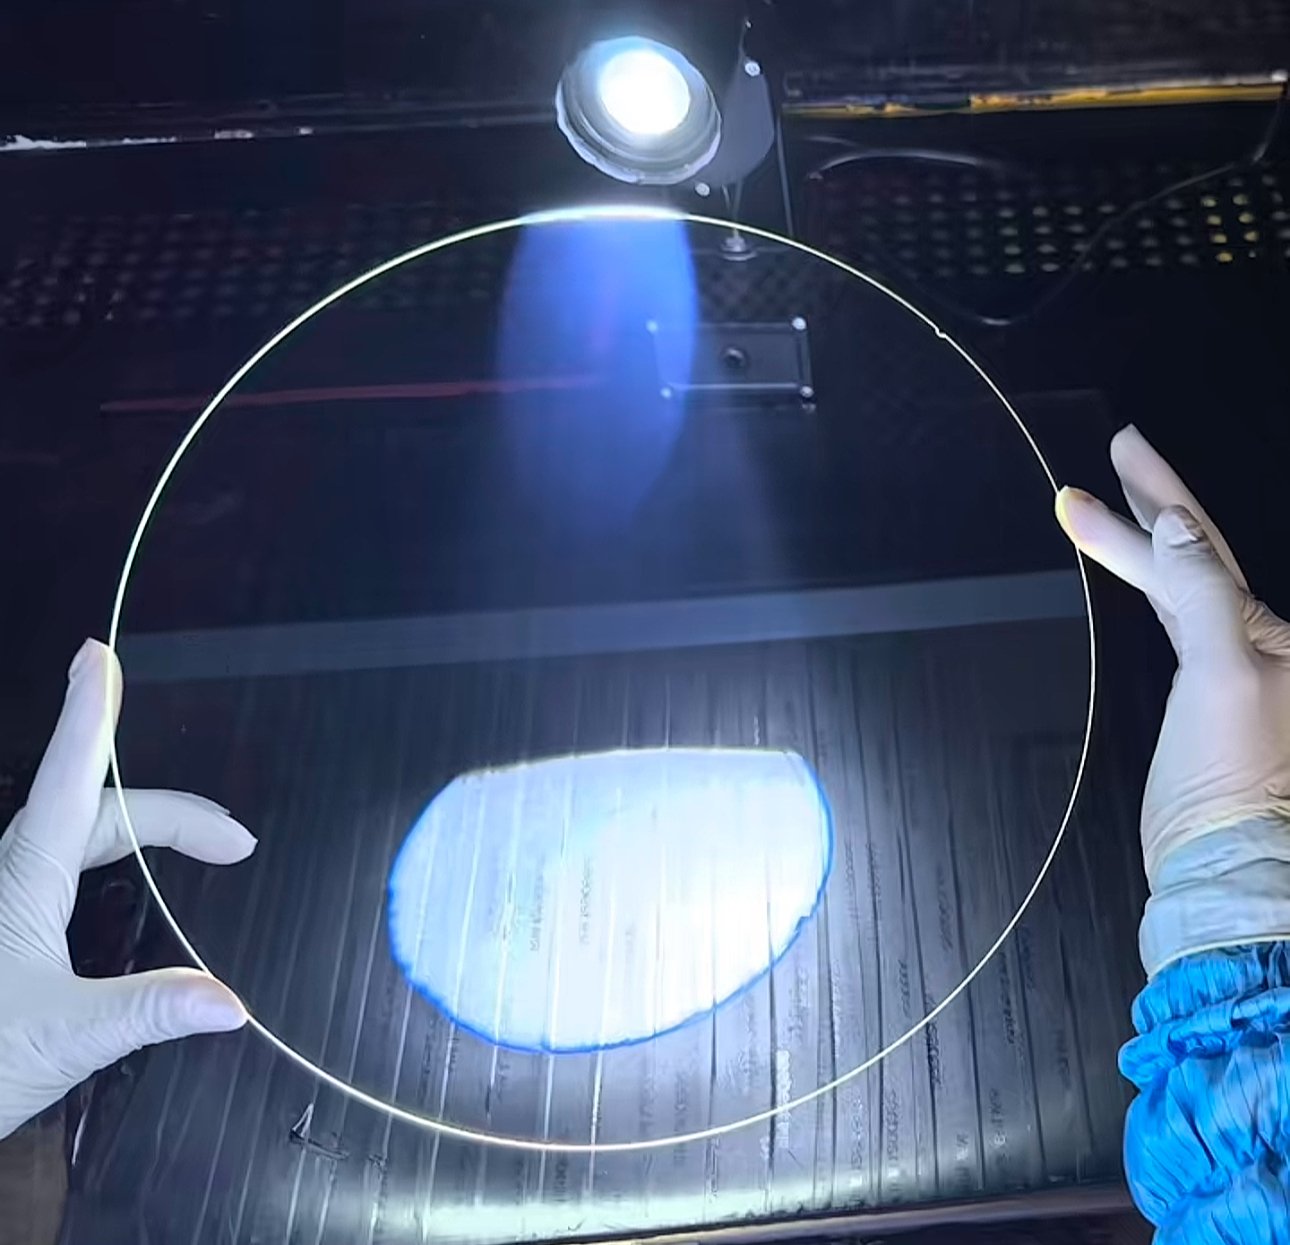
边缘崩边控制
将崩边、微裂纹和角部损伤列为独立验收项目。
衔接后续工序
切割面状态直接影响后续倒角、磨边、抛光与清洗。