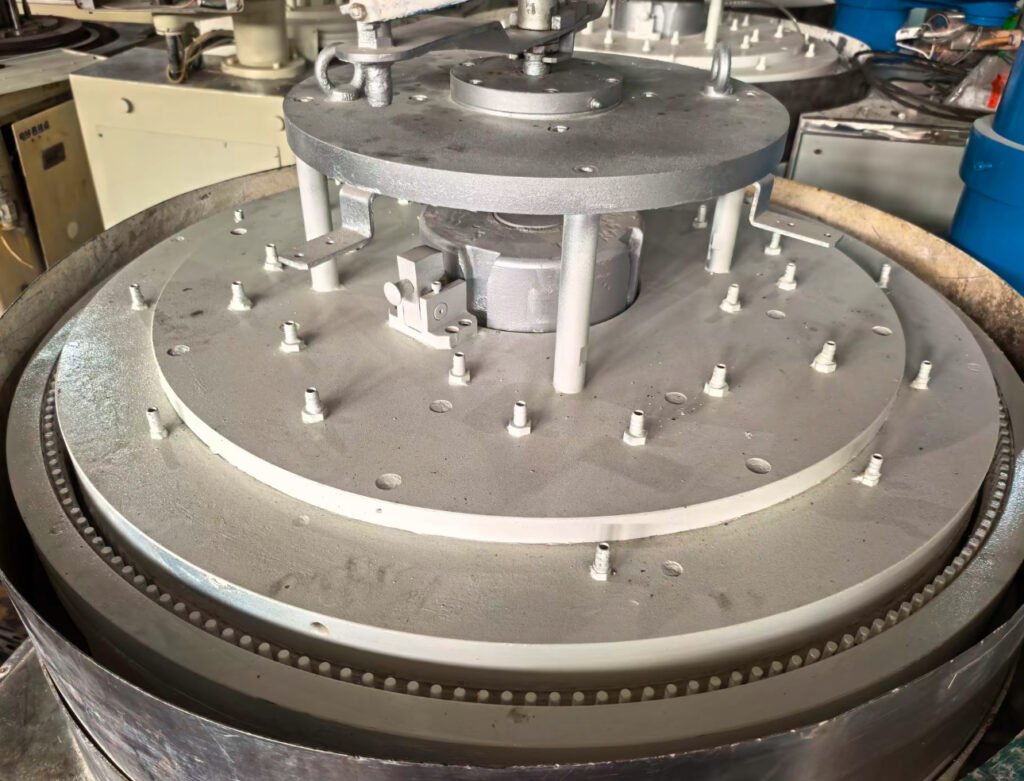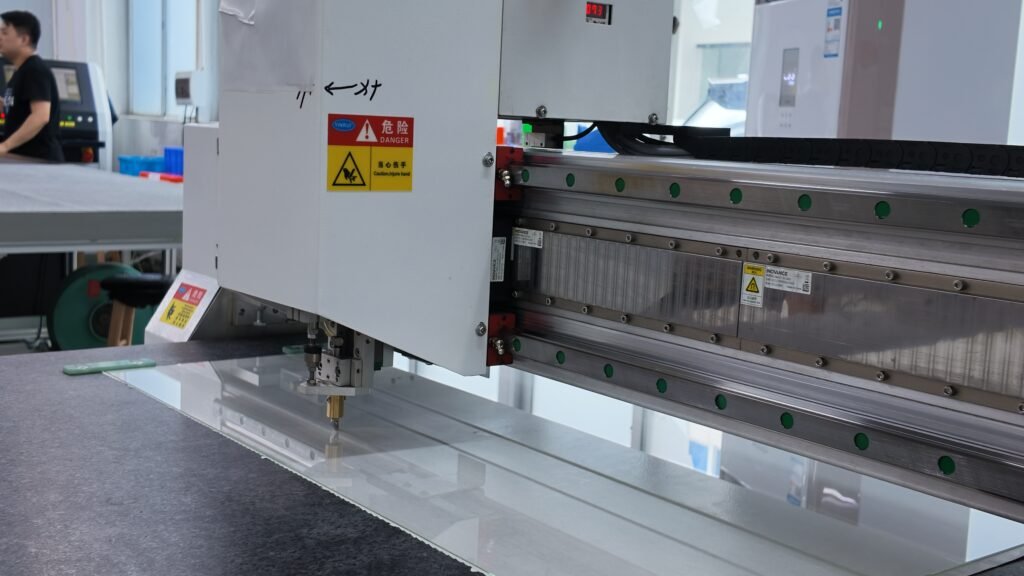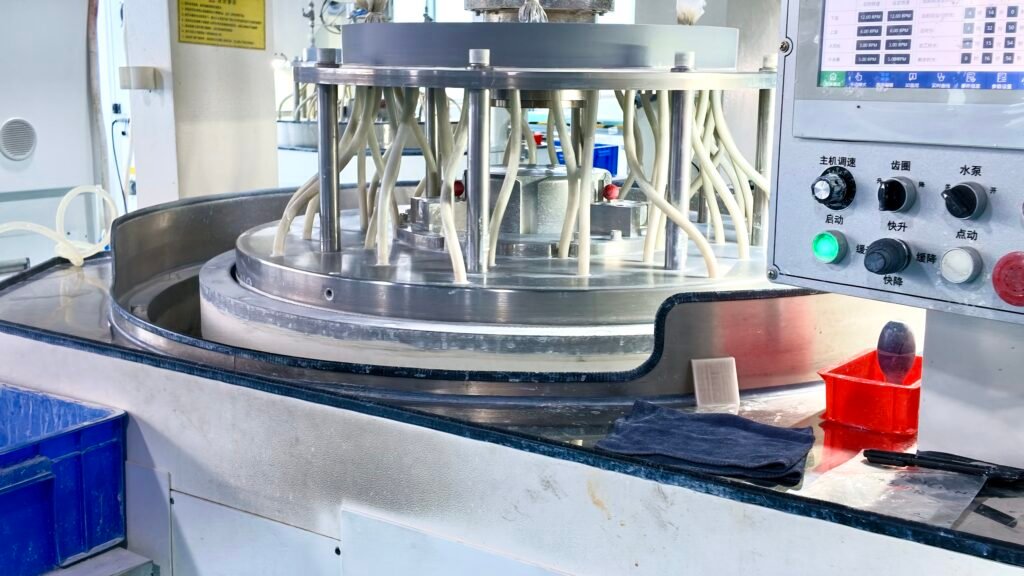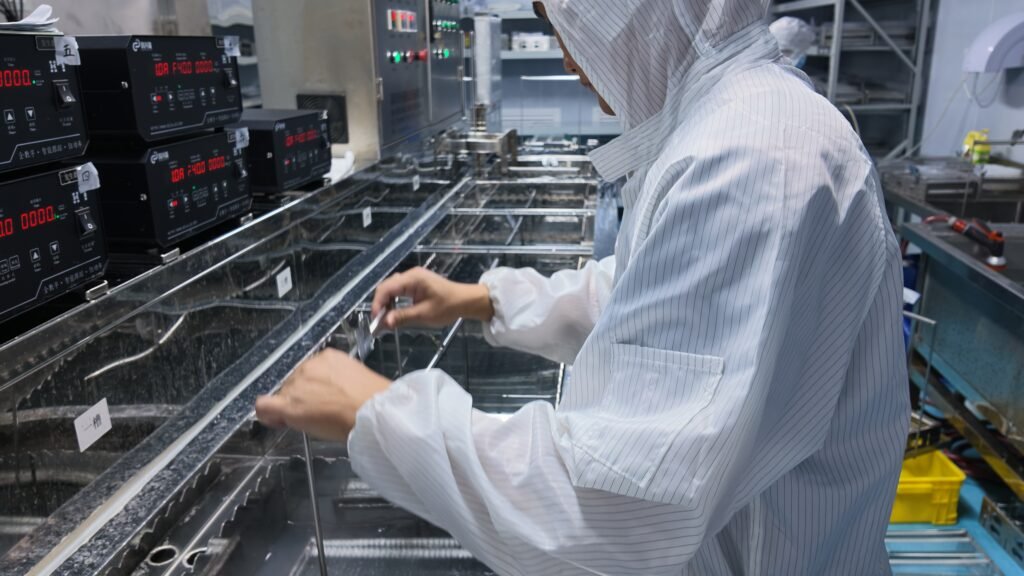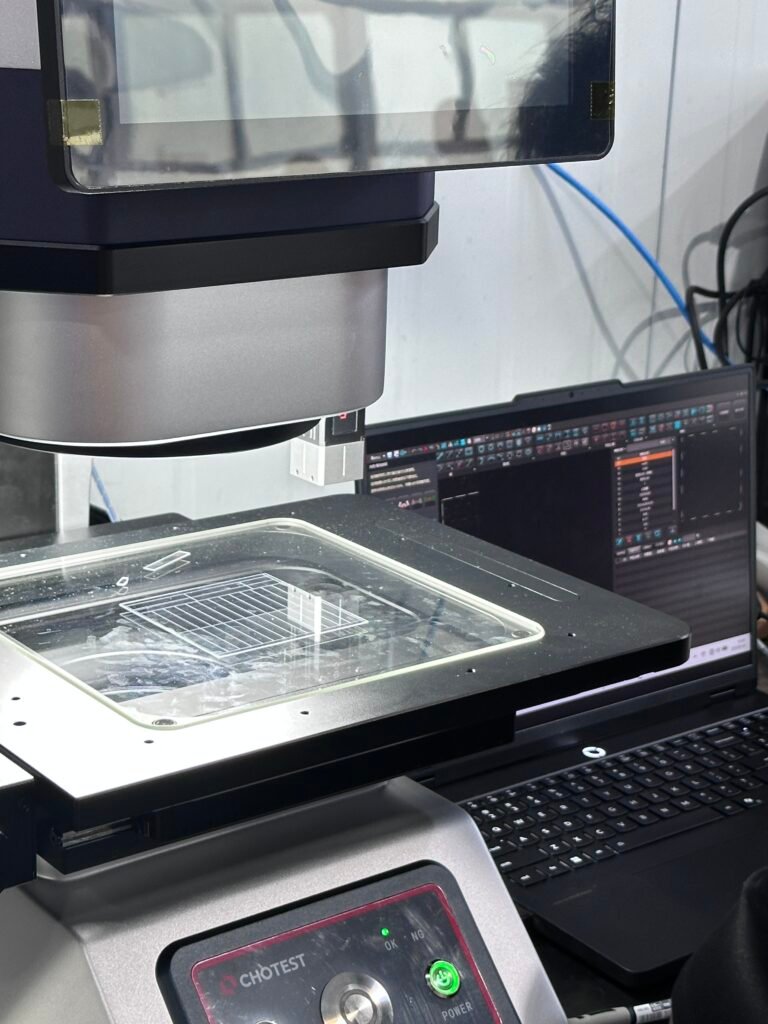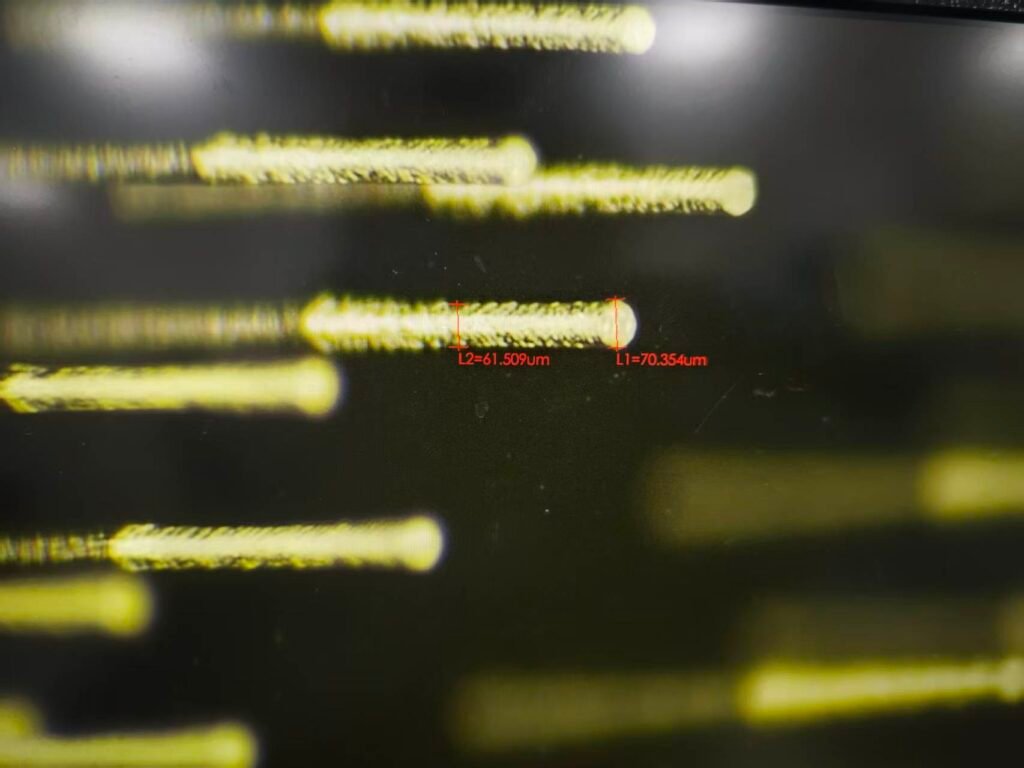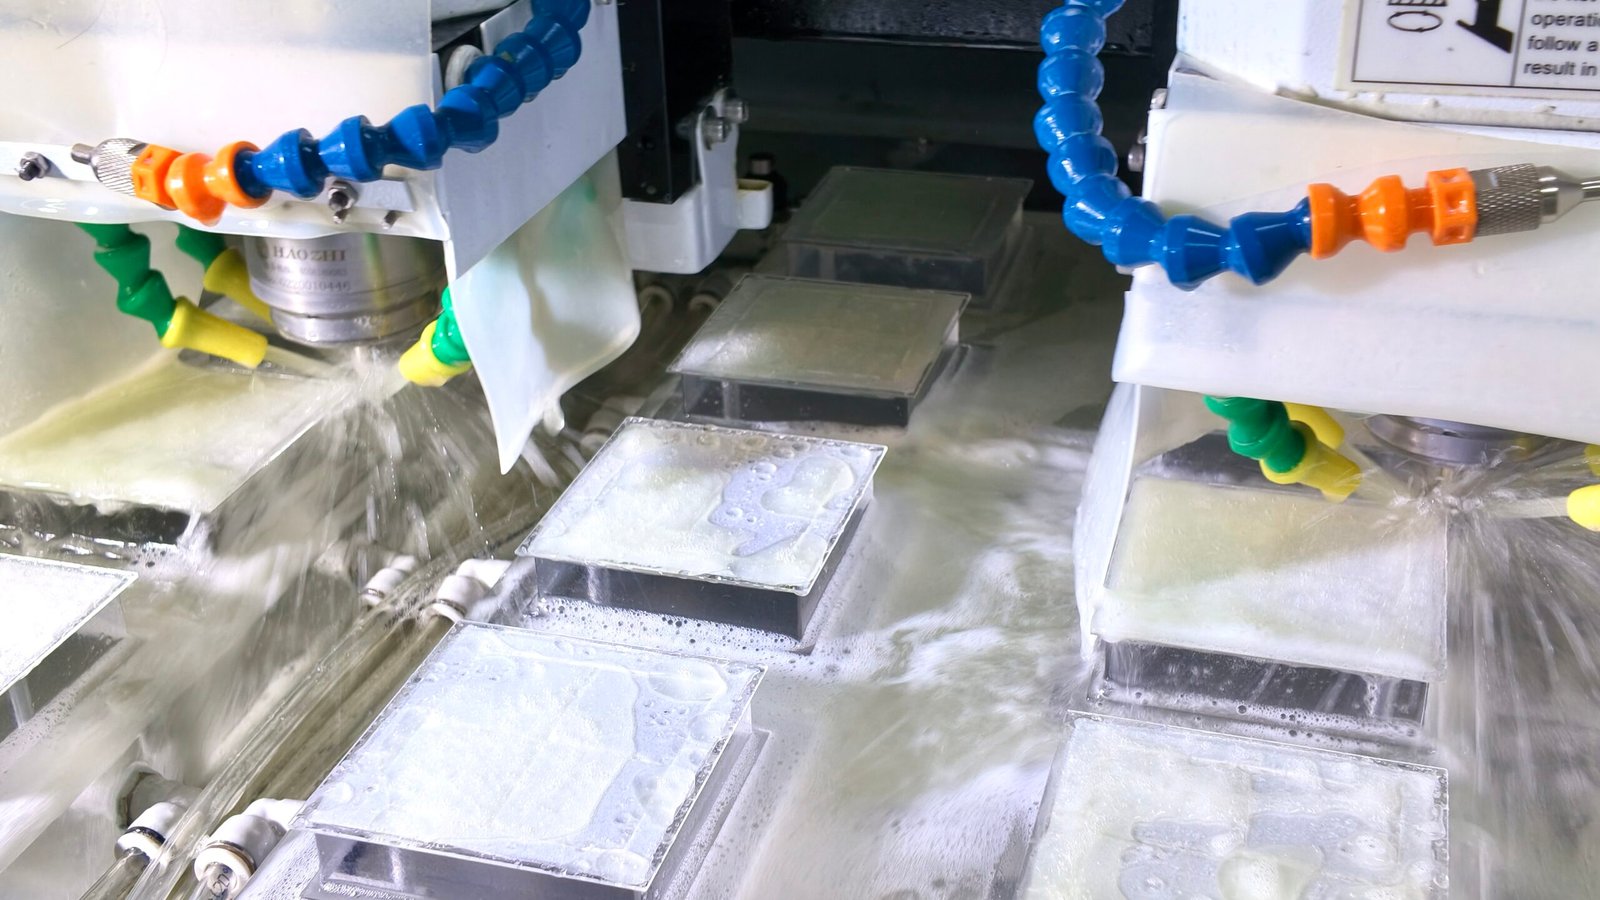
让玻璃边缘从“切割状态”变成可搬运、可装配、可检验的工程边缘。
边缘决定了玻璃零件的搬运安全、装配配合和部分机械可靠性。切割后锐边、微裂纹和局部崩口如果不处理,可能在后续抛光、清洗或装配中继续扩展。
边缘几何不是装饰,而是功能尺寸的一部分
常见要求包括直边磨削、45° 倒角、圆角、四角倒钝和局部边缘修整。对于装配件,还需明确倒角宽度、角度、边到孔的关系以及基准边。
边缘处理通常安排在切割之后、最终清洗之前;若零件需要高等级表面抛光,则需评估磨边与面抛顺序。
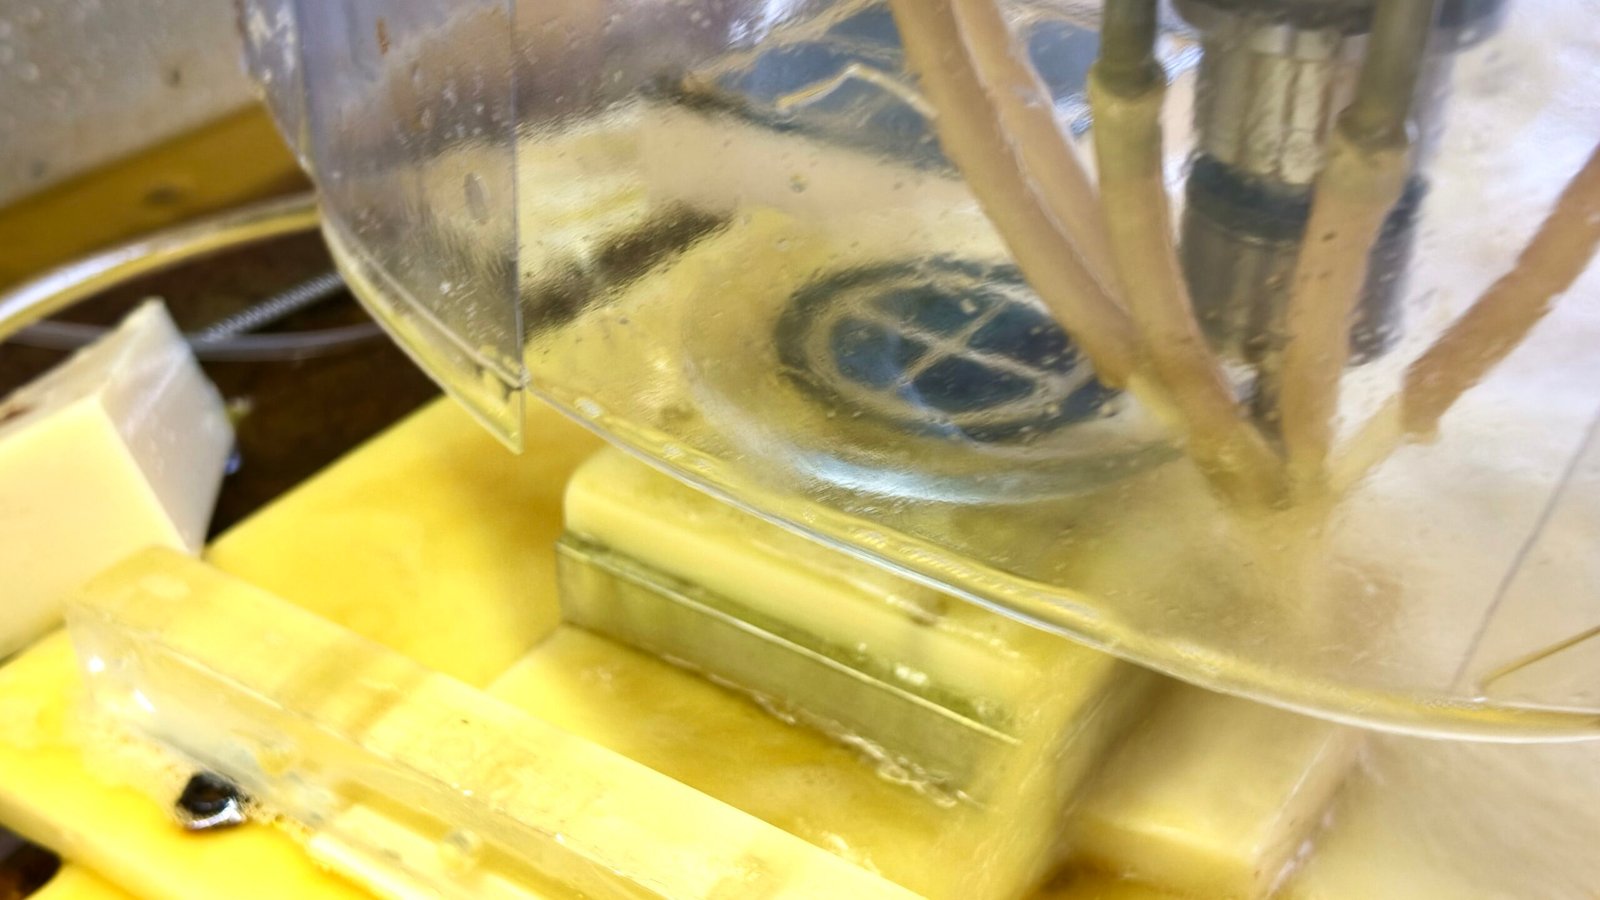
典型加工与验收项目
用于选型的典型参数
| 边缘形式 | 平磨直边、斜倒角、圆角、角部倒钝 |
|---|---|
| 几何定义 | 按倒角宽度、角度、圆角半径或成品轮廓定义 |
| 边缘质量 | 可定义允许崩边、微裂纹和缺口范围 |
| 角部处理 | 直角、倒角、圆角或指定局部修整 |
| 基准 | 边缘可作为后续装配或尺寸检验基准 |
| 交付 | 磨边后可继续抛光、清洗与完整检验 |
预览版不虚构设备极限和公差数字;正式站上线前可用实际设备、量具和可发布能力替换本表。
工艺流程
每一步都为下一工序建立可验证的输入状态。
01
确认边缘图纸
识别功能边、基准边、倒角/圆角以及禁磨区域。
02
粗磨成形
去除切割锐边和明显缺口,建立目标轮廓。
03
精磨修整
控制边缘尺寸、角度和角部状态。
04
清洗检验
检查缺口、裂纹、倒角连续性和关键尺寸。
关键控制点
把服务页从“设备介绍”变成工程师真正会询问的质量控制逻辑。
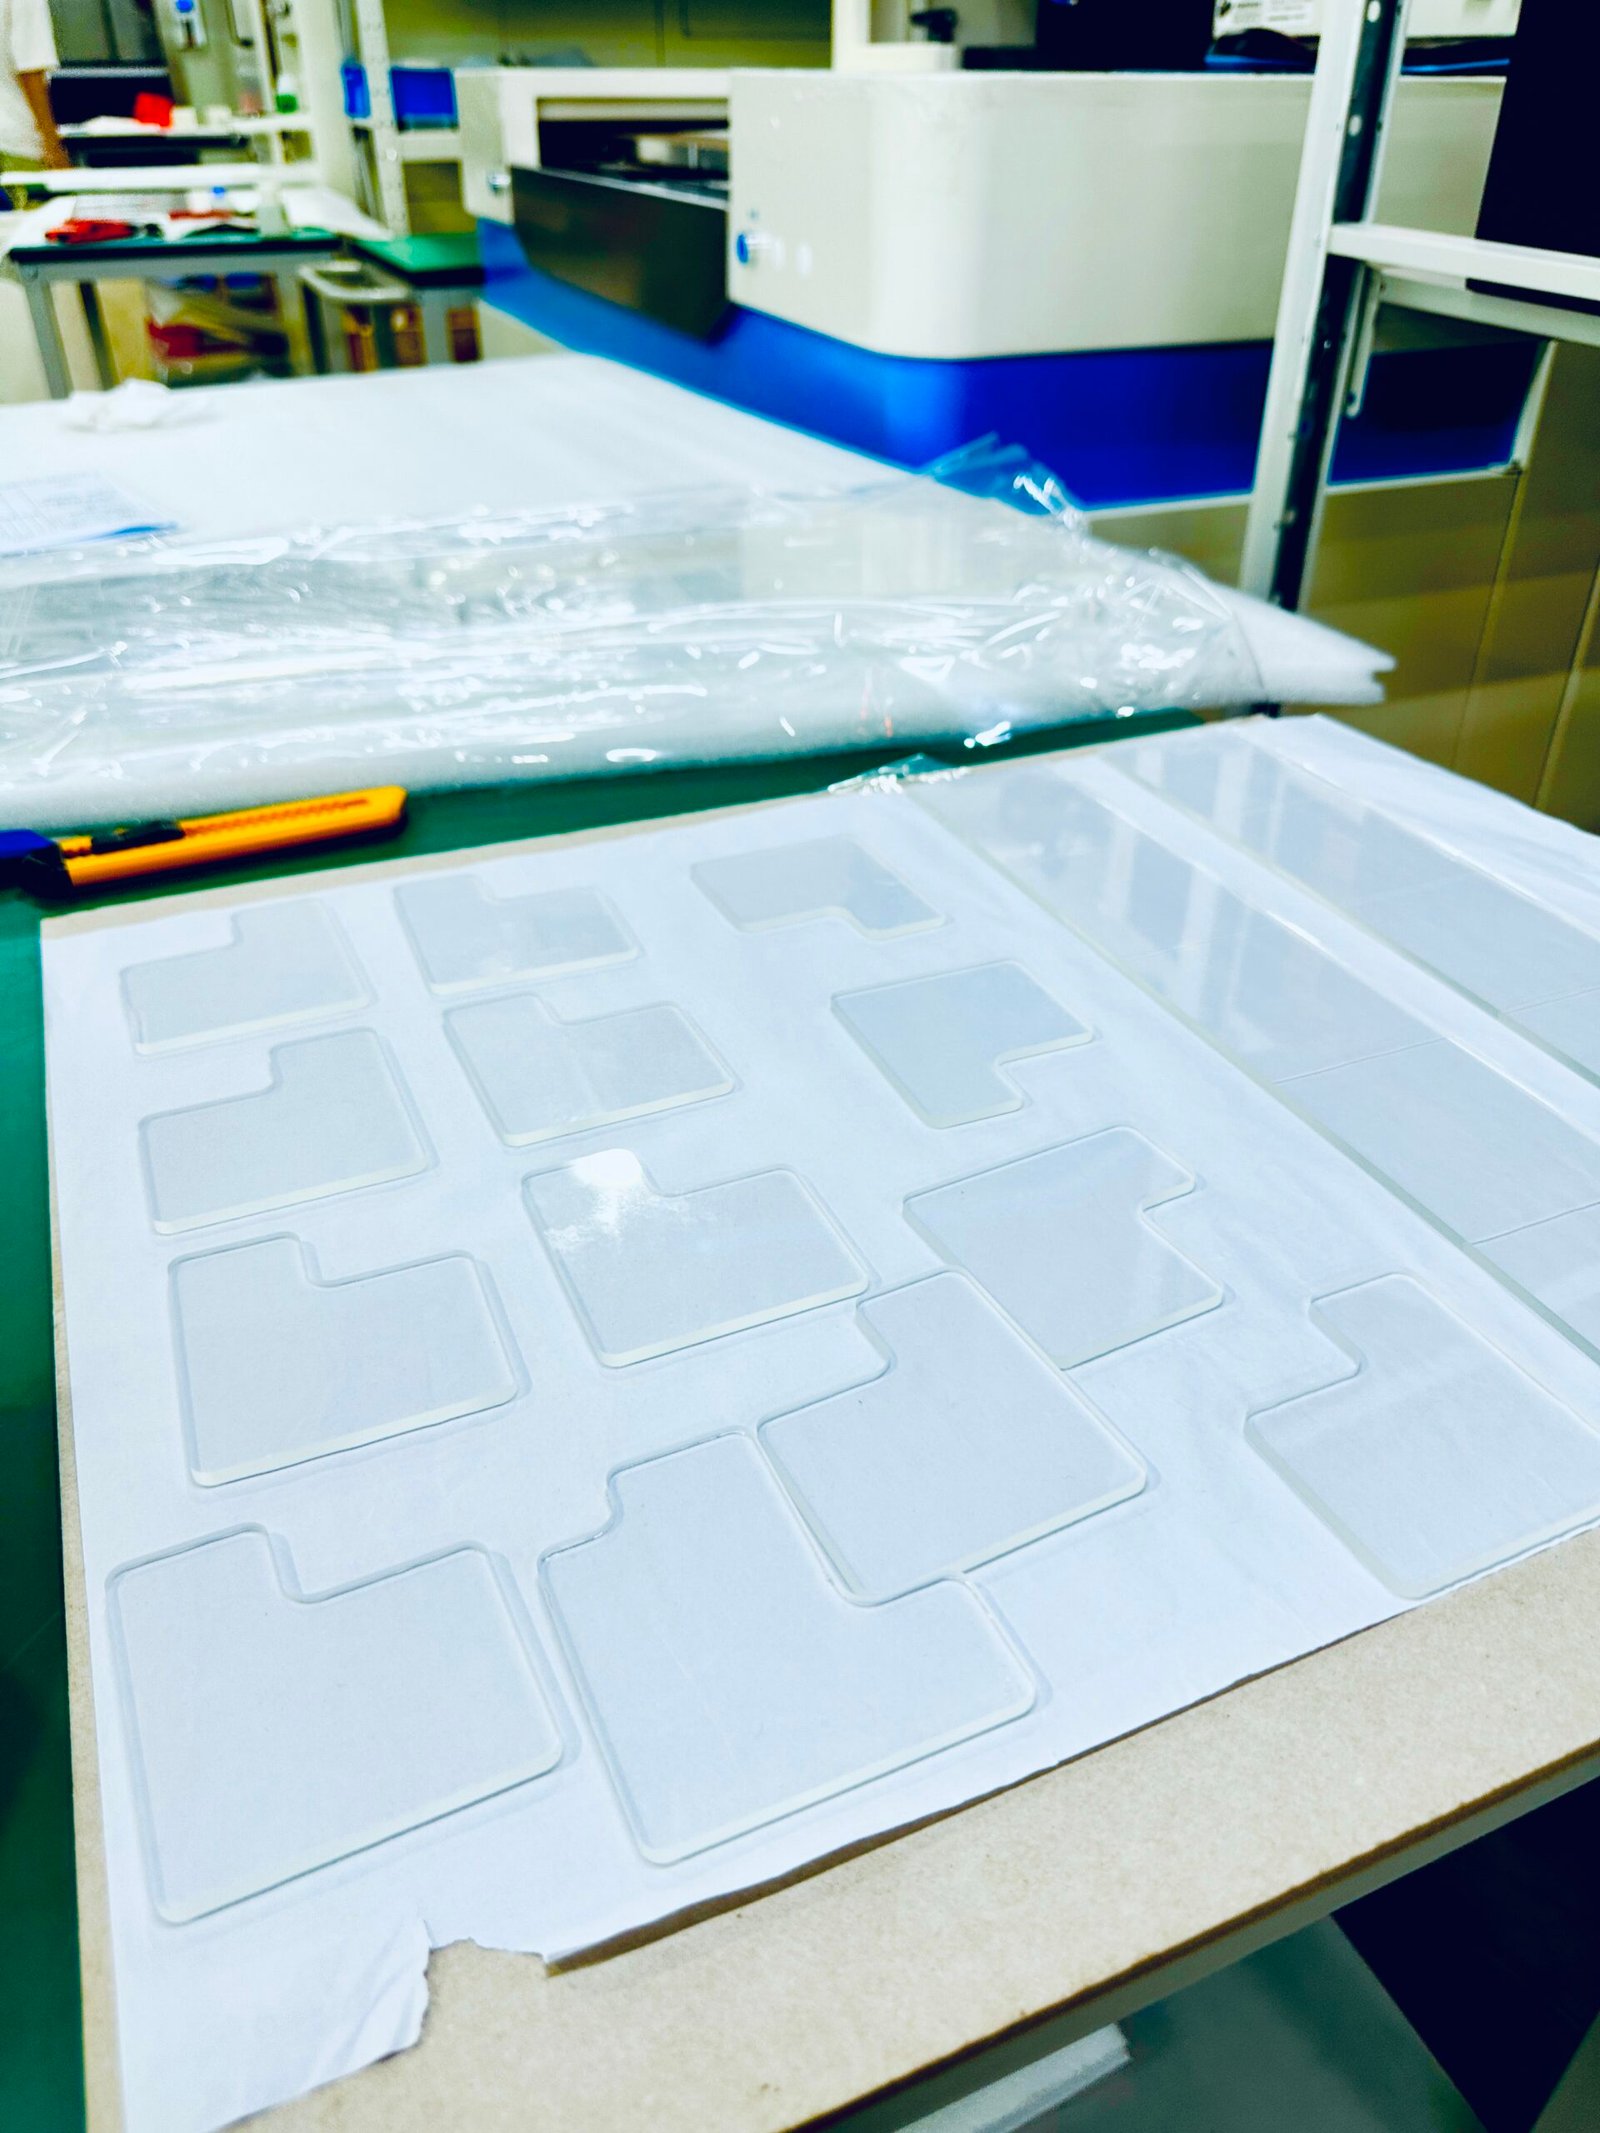
直边与基准边
建立可测量、可装配的稳定边缘。
倒角与圆角
降低锐边风险,并满足机械配合或安全要求。
边缘外观检查
检查连续性、缺口、裂纹和角部破损。