清洗不是最后一道“擦干净”,而是控制颗粒、残留和二次污染的完整工序。
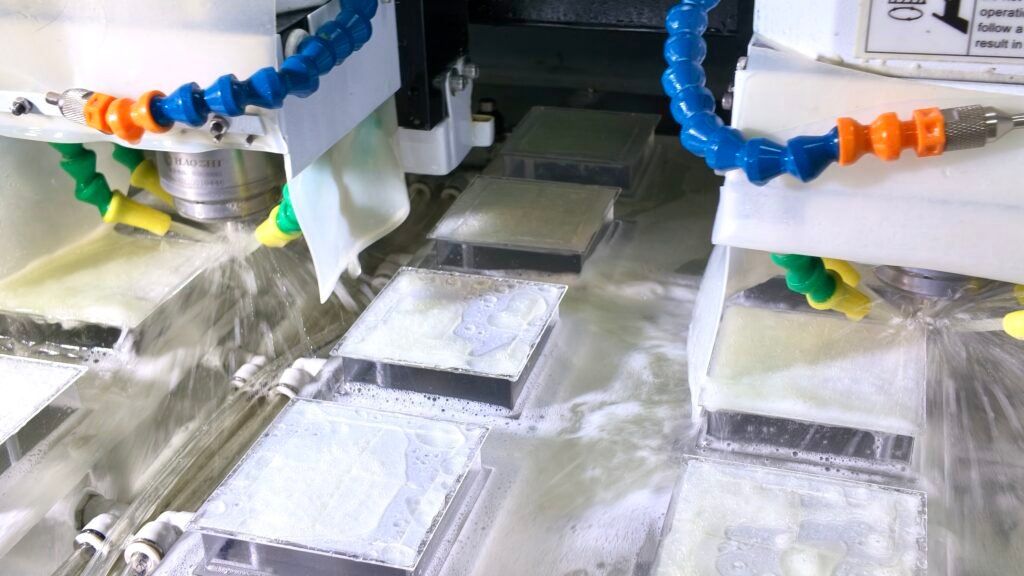
玻璃加工后的磨削液、抛光残留、颗粒、指纹和搬运污染会直接影响光学外观、镀膜、贴合和洁净装配。清洗流程应根据材料、表面状态和后续应用选择,而不是所有玻璃使用同一组化学品和时间。
清洗目标要从后续工艺倒推
如果下一步是镀膜或光学贴合,重点通常是颗粒、离子和有机残留;如果用于机械装配,则更强调外观、无水迹和包装保护。
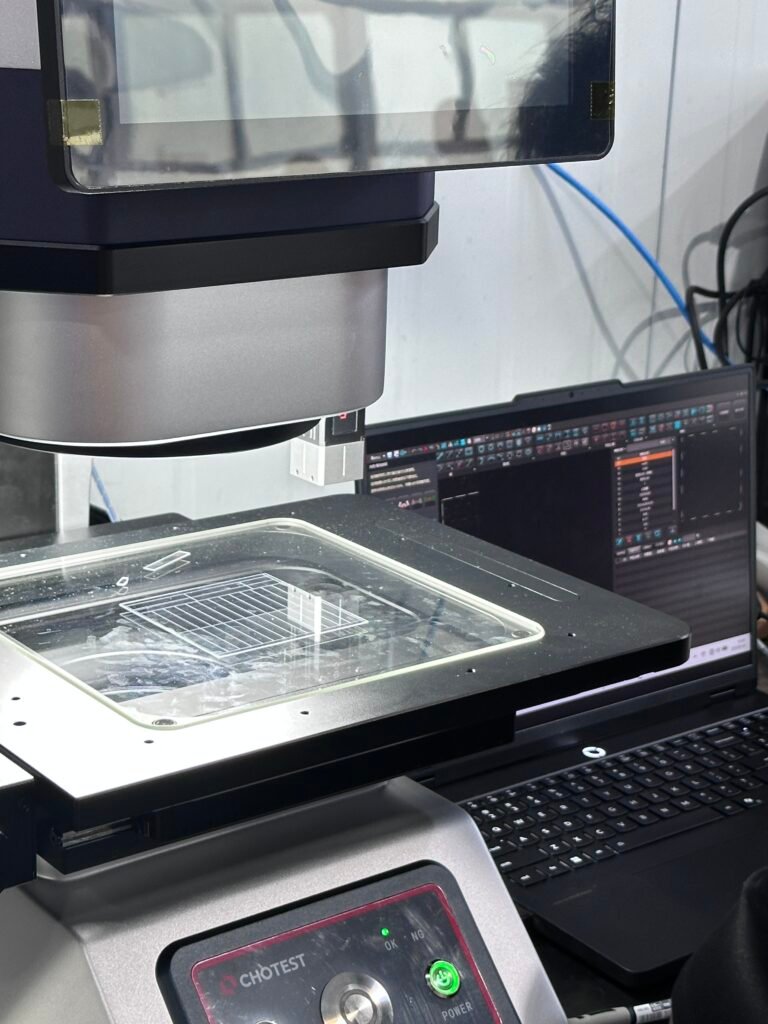
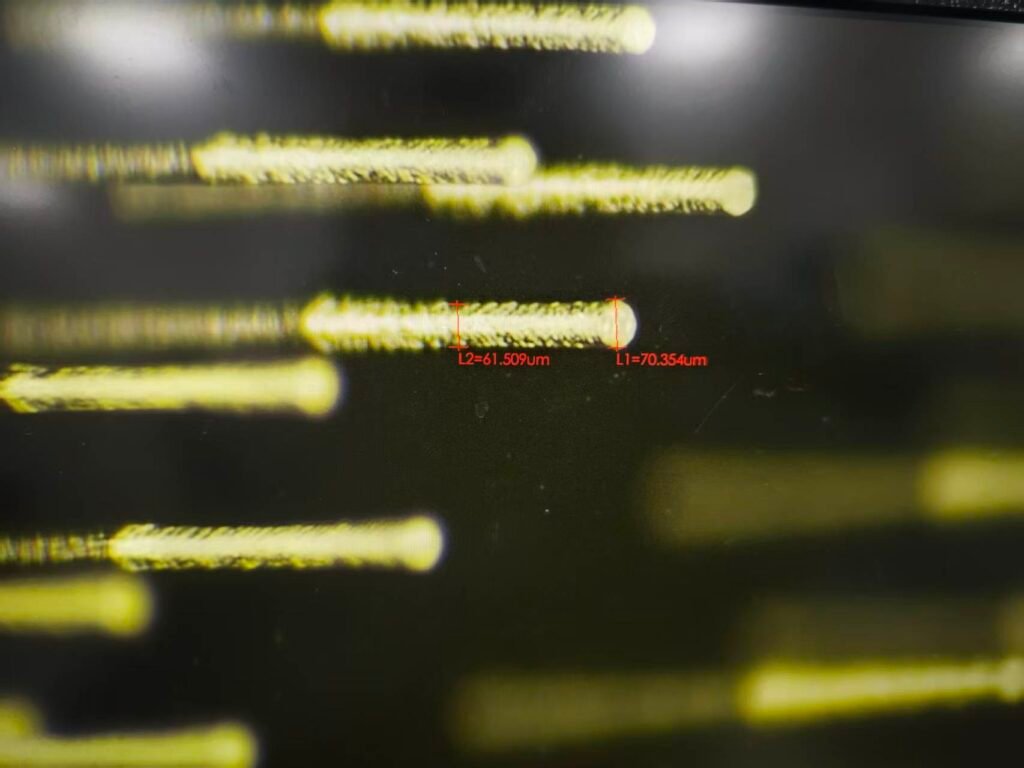
因此清洗页面需要和抛光及检验联动:先明确允许残留,再设计清洗、漂洗、干燥和包装方式,最后通过照明或显微检查确认结果。
典型加工与验收项目
用于选型的典型参数
| 清洗对象 | 切割后、研磨后、抛光后或最终成品玻璃 |
|---|---|
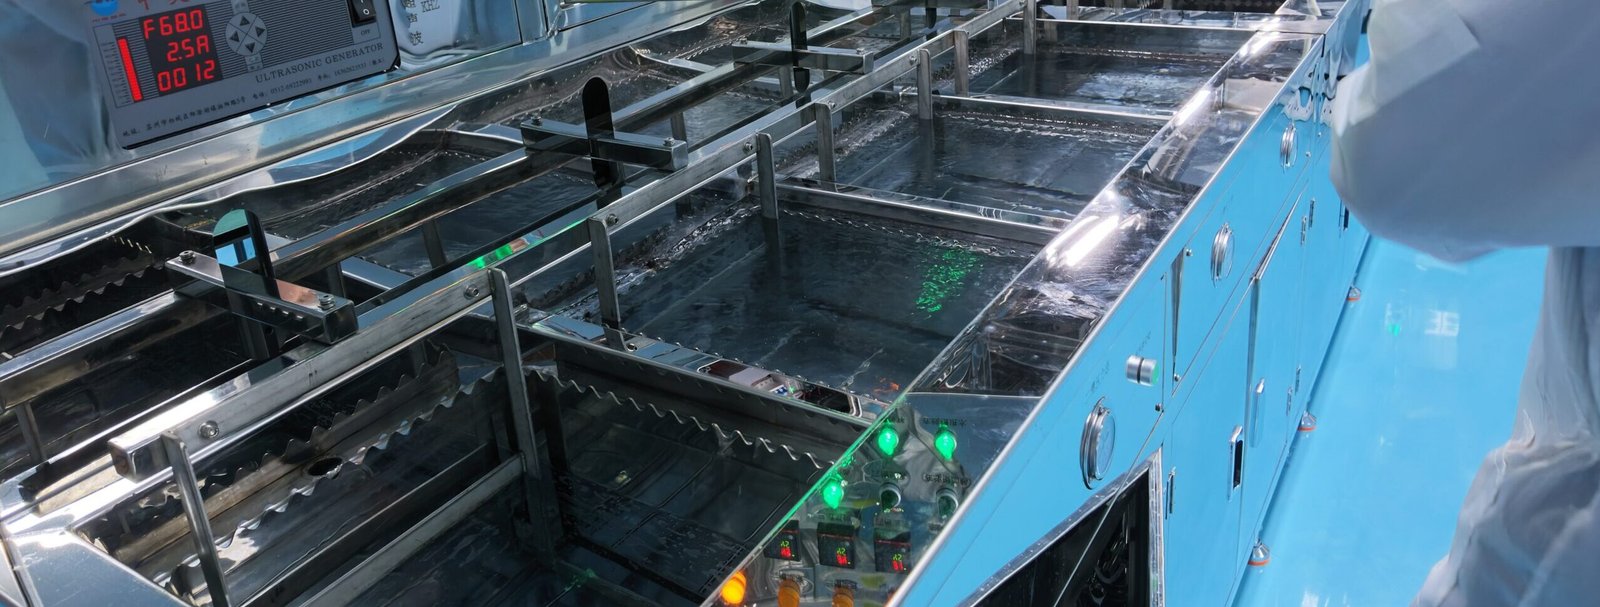
| 流程设计 | 预洗 → 主清洗 → 漂洗 → 干燥 → 检查 → 包装 |
| 清洗介质 | 根据材料和残留类型选择适配的清洗方案 |
| 漂洗 | 可采用 DI 水等方式降低可溶性残留 |
| 干燥 | 避免水迹、颗粒回落和再次接触污染 |
| 包装 | 按表面等级选择隔离、保护和洁净包装方式 |
预览版不虚构设备极限和公差数字;正式站上线前可用实际设备、量具和可发布能力替换本表。
工艺流程
每一步都为下一工序建立可验证的输入状态。
01
污染识别
区分磨削液、抛光液、有机物、颗粒和搬运污染。
02
清洗与漂洗
采用适配材料的多段清洗,并通过漂洗降低残留。
03
干燥
控制水迹、颗粒回落和接触污染。
04
洁净检查与包装
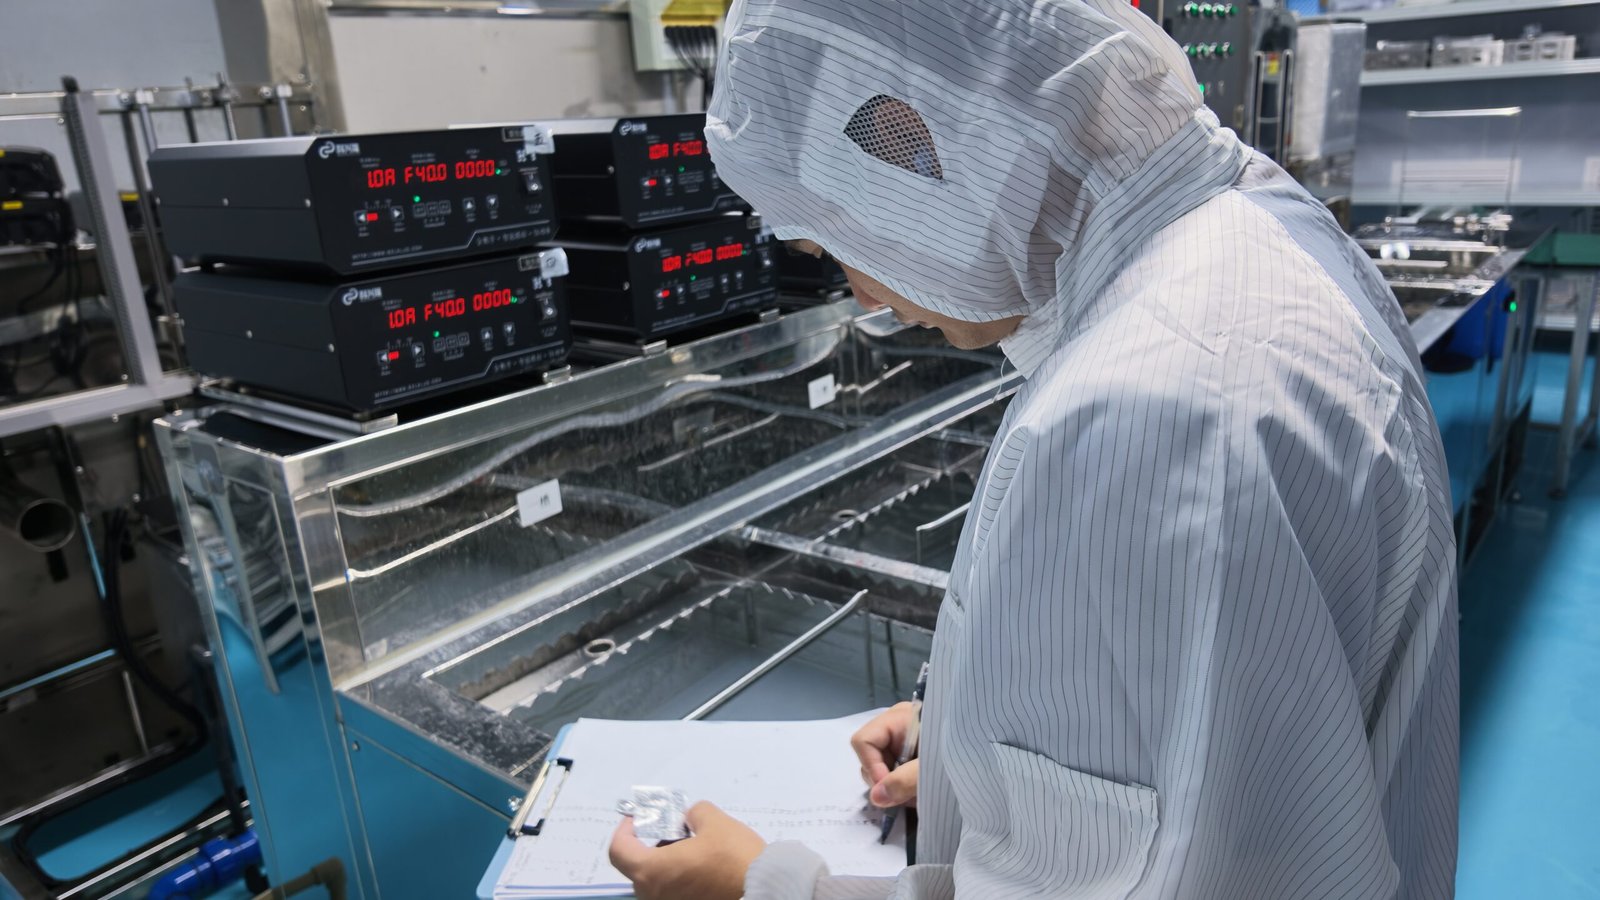
在适当照明下检查表面,再进入保护包装。
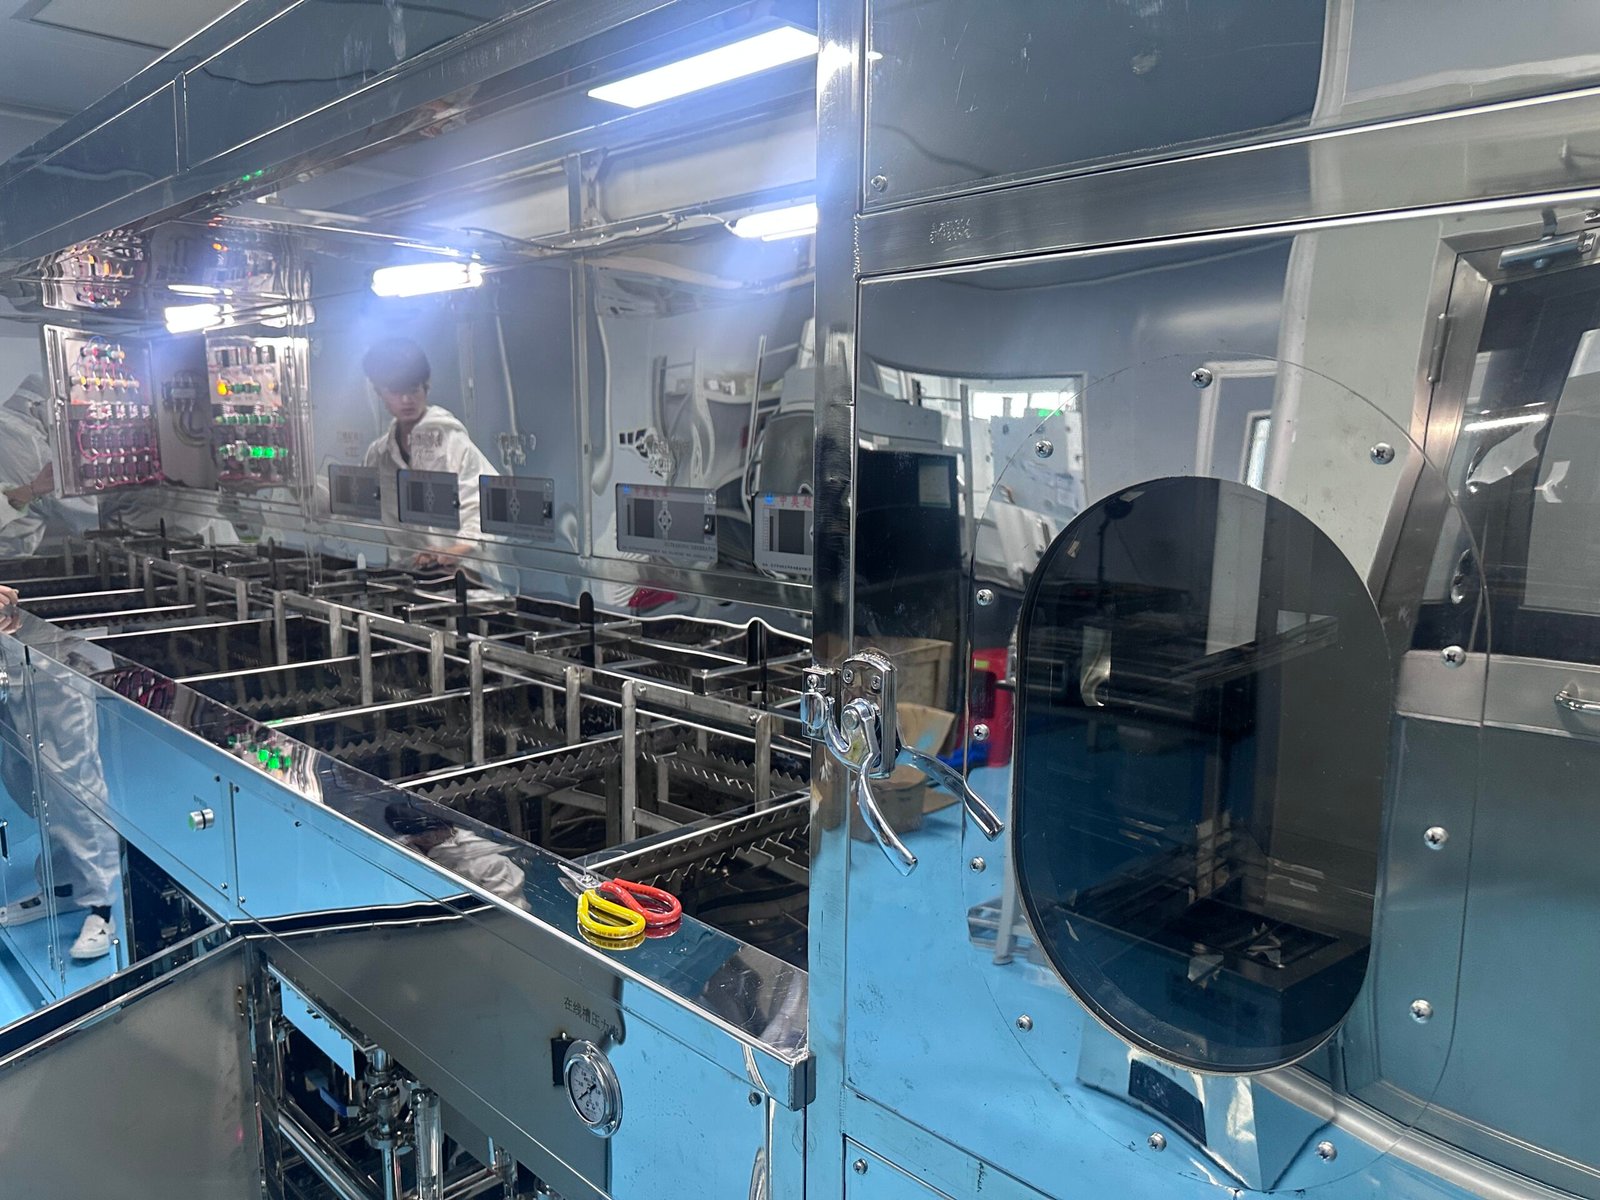
关键控制点
把服务页从“设备介绍”变成工程师真正会询问的质量控制逻辑。
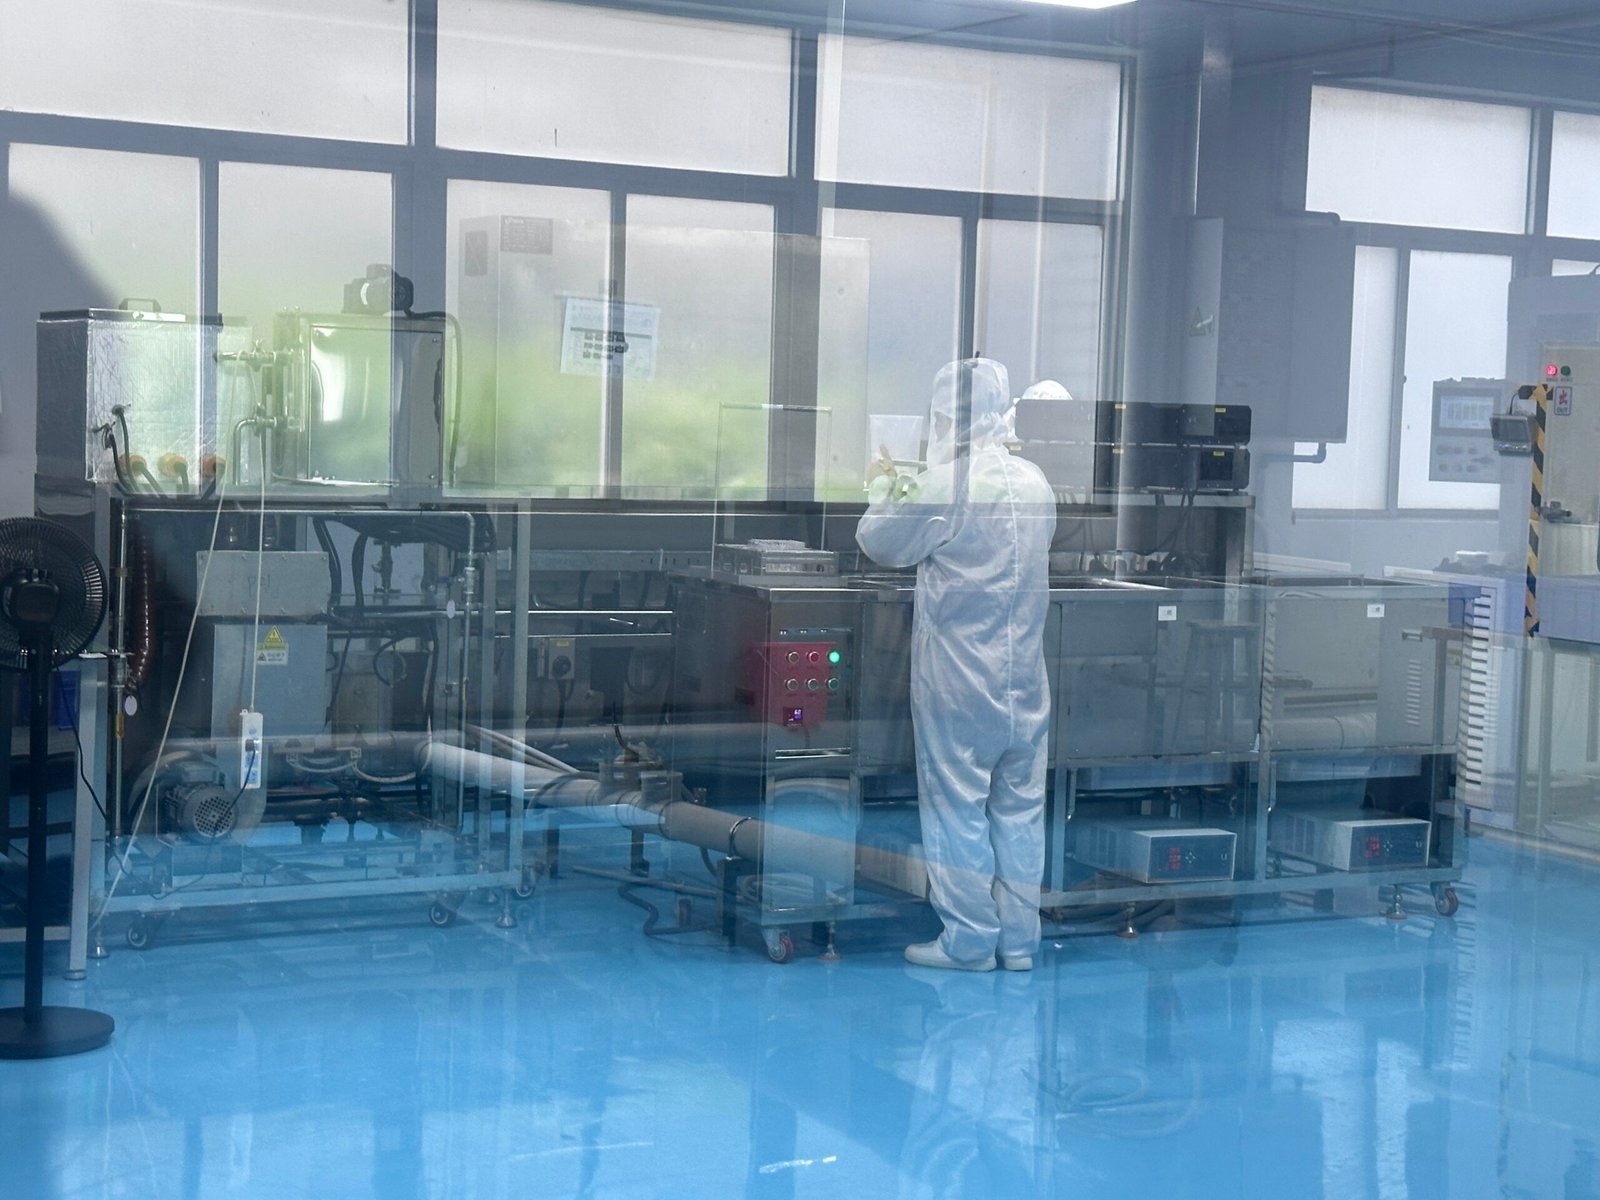
加工残留去除
针对磨削和抛光后的颗粒与浆料残留。
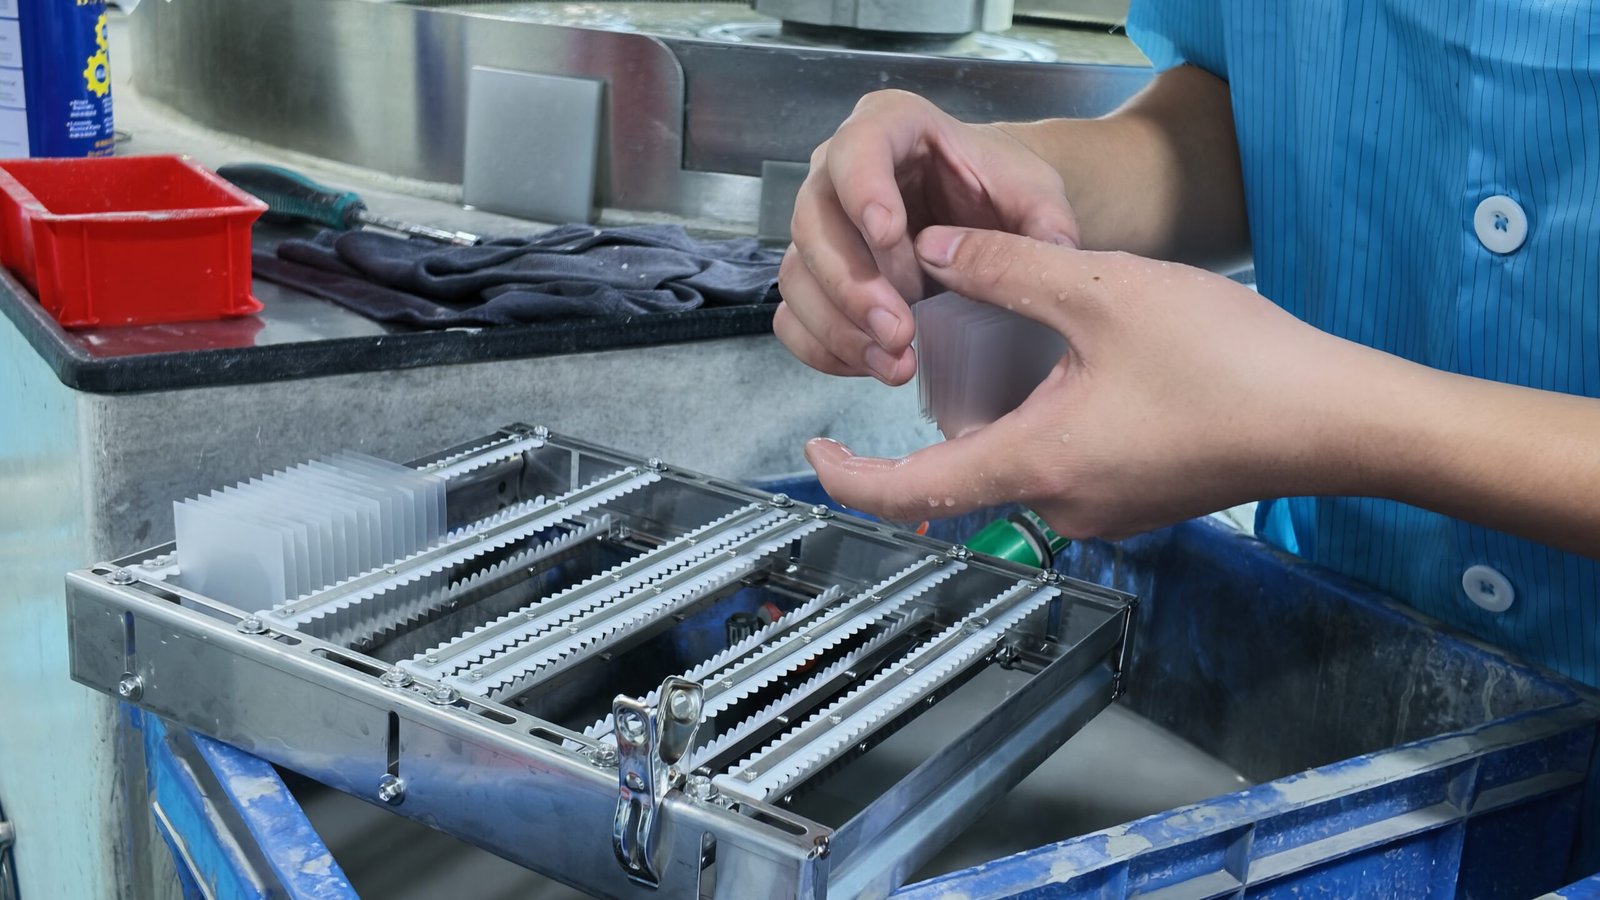
DI 漂洗与干燥
降低水迹和可溶残留,控制干燥过程。
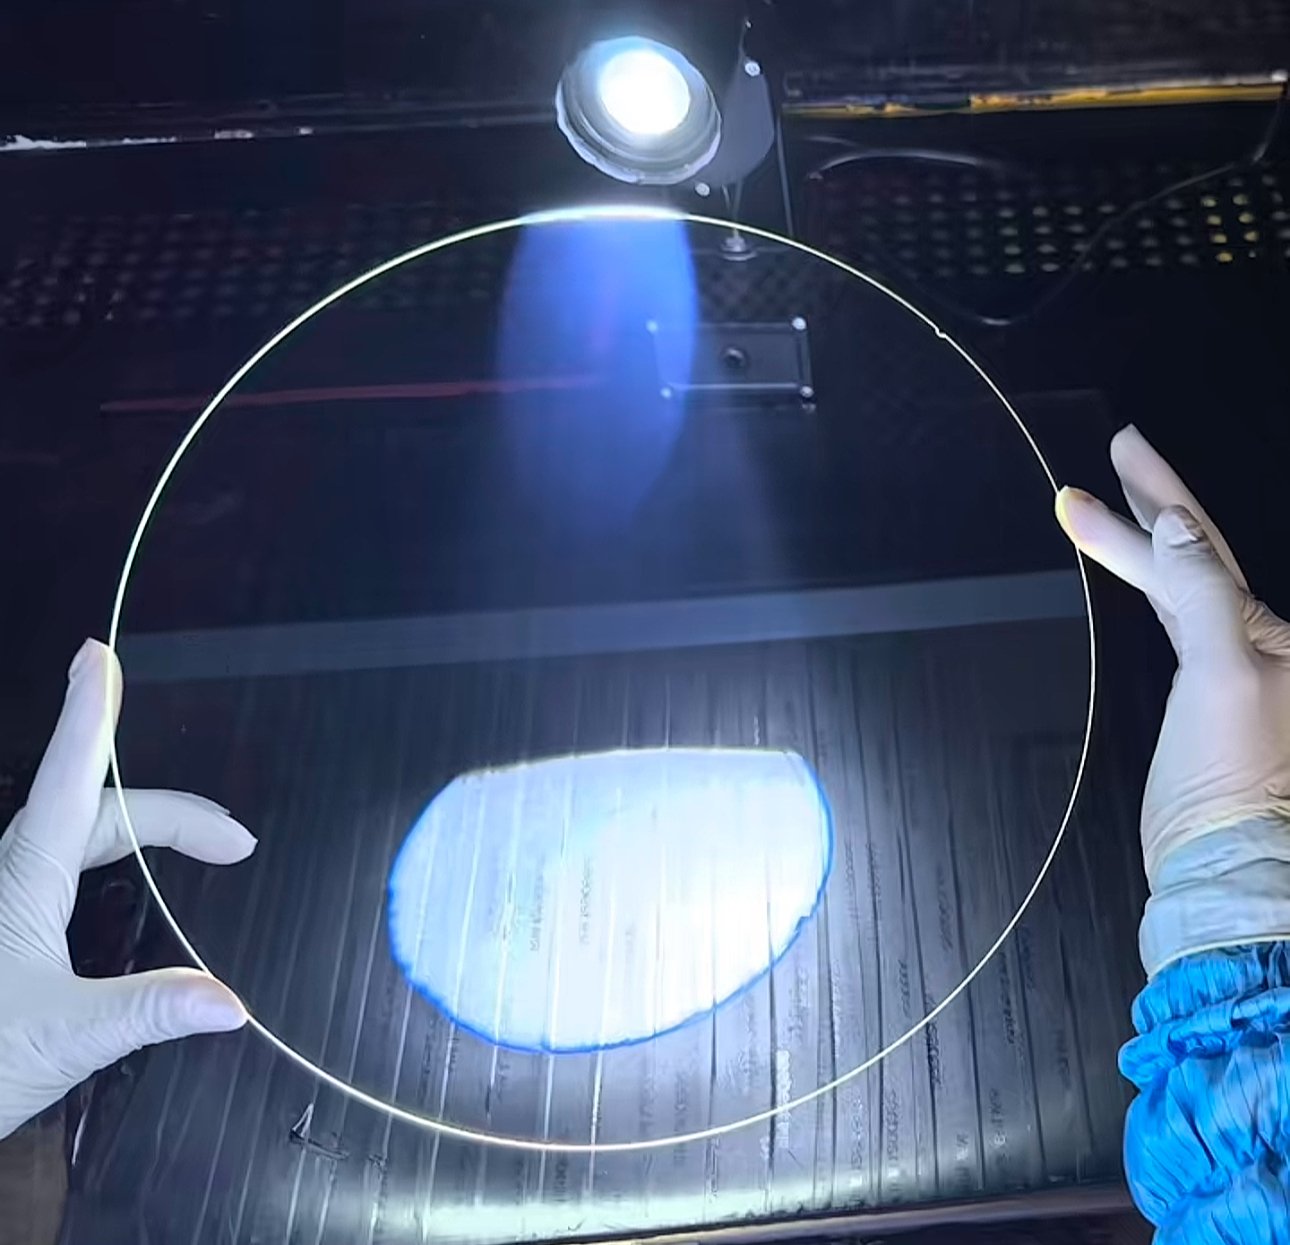
清洗后检查
在包装前检查颗粒、污迹和表面异常。