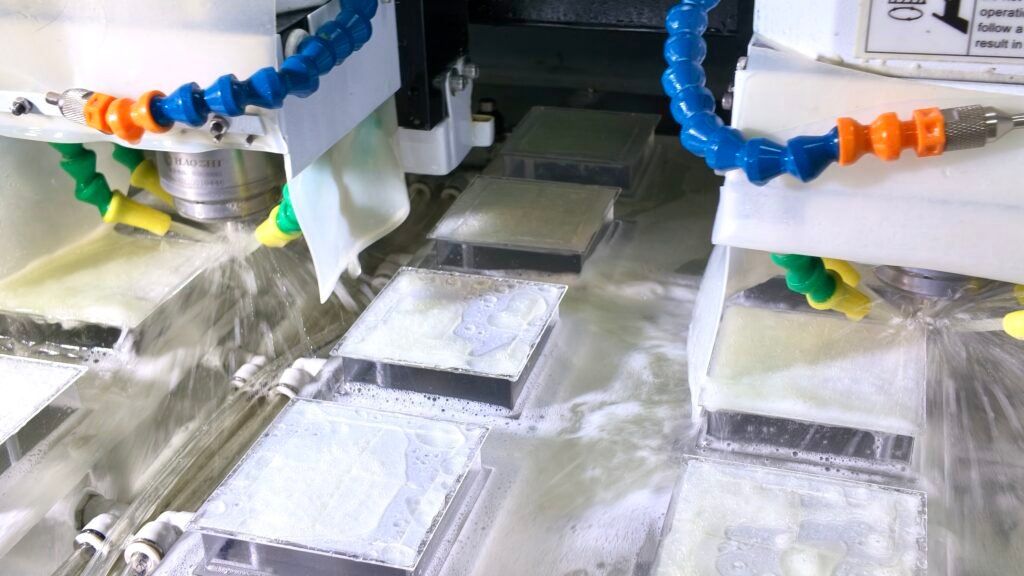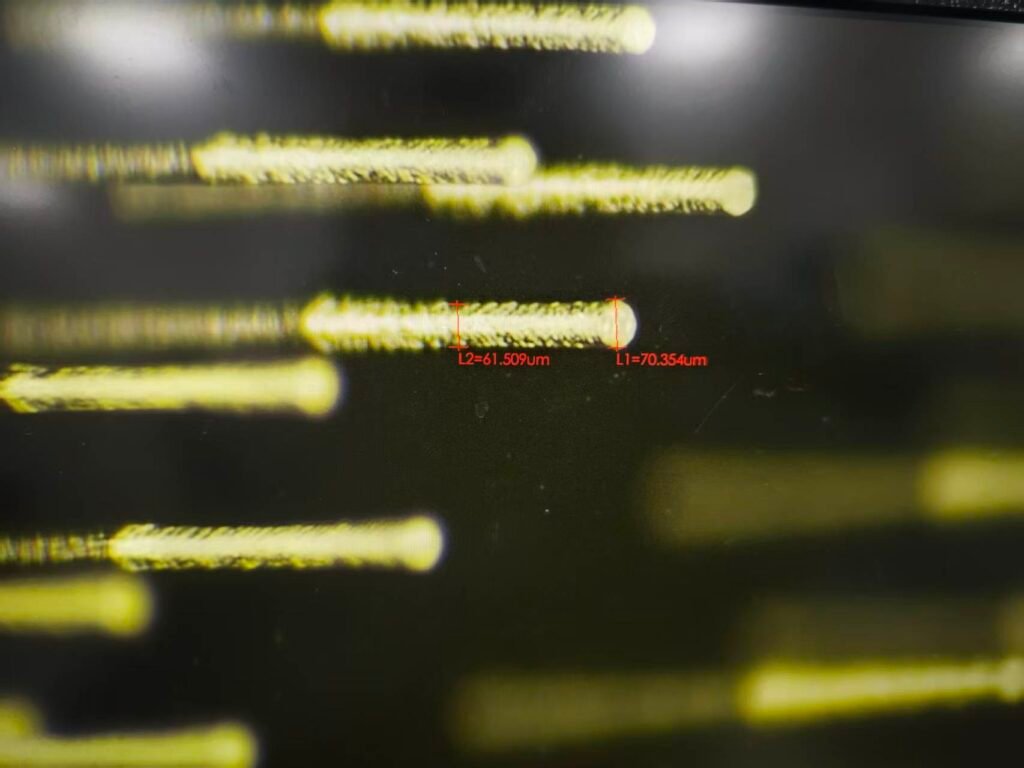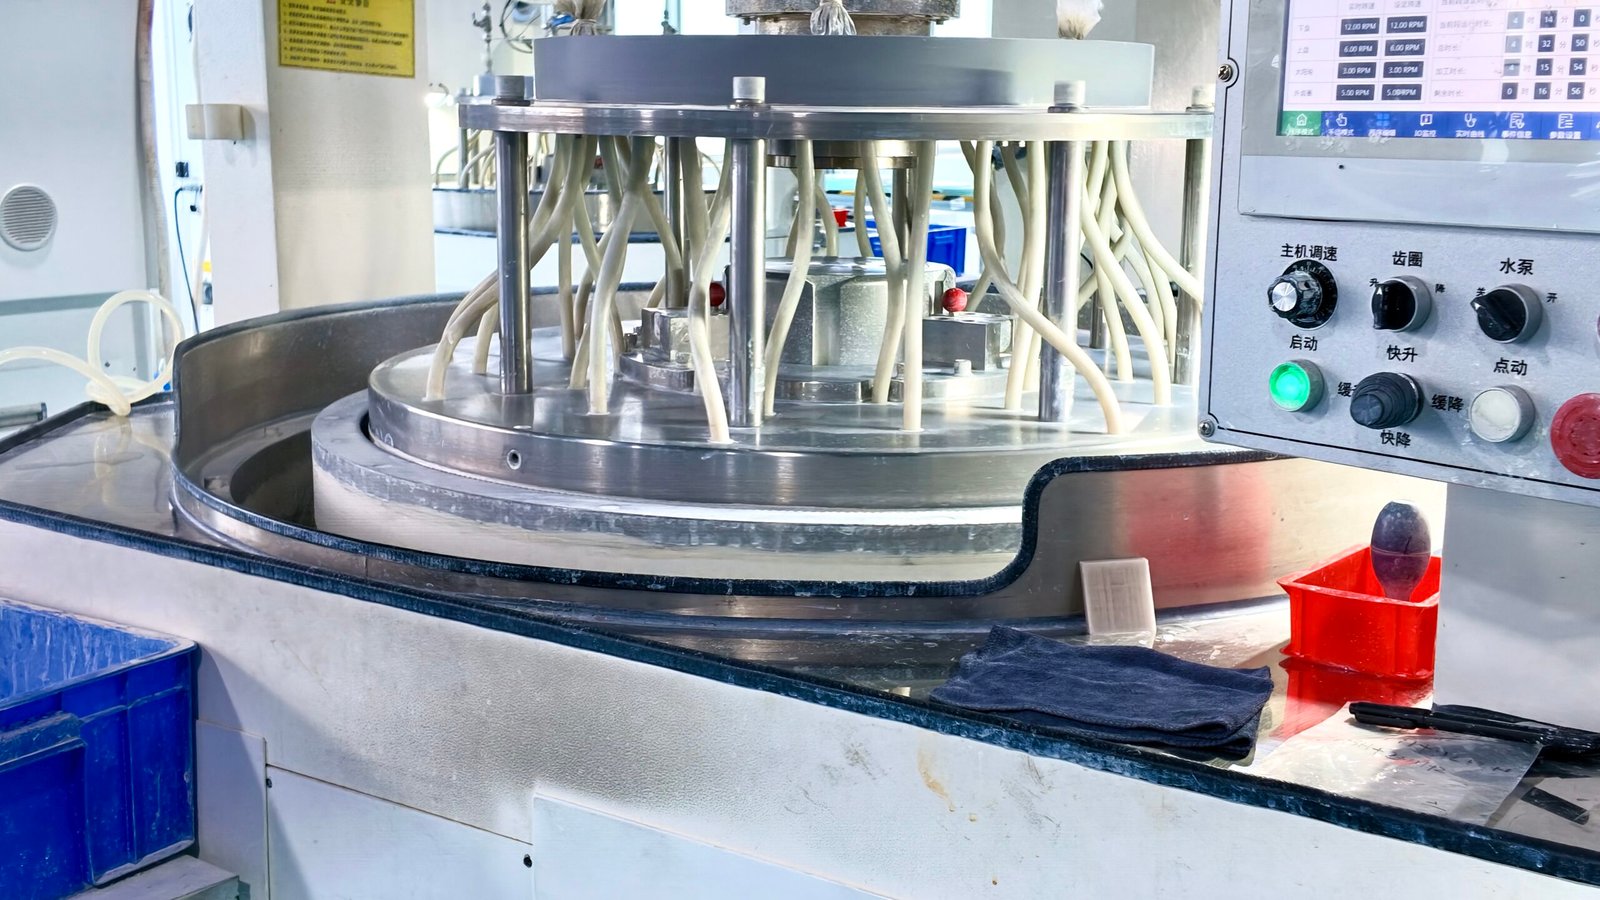
以最终光学与装配要求反推研磨、抛光和清洗流程。
玻璃抛光需要同时考虑材料、尺寸、厚度、平面度、平行度、表面粗糙度与外观标准。与单纯追求高光不同,工程抛光的目标是稳定获得满足功能要求的几何和表面。
表面质量与几何精度必须一起设计
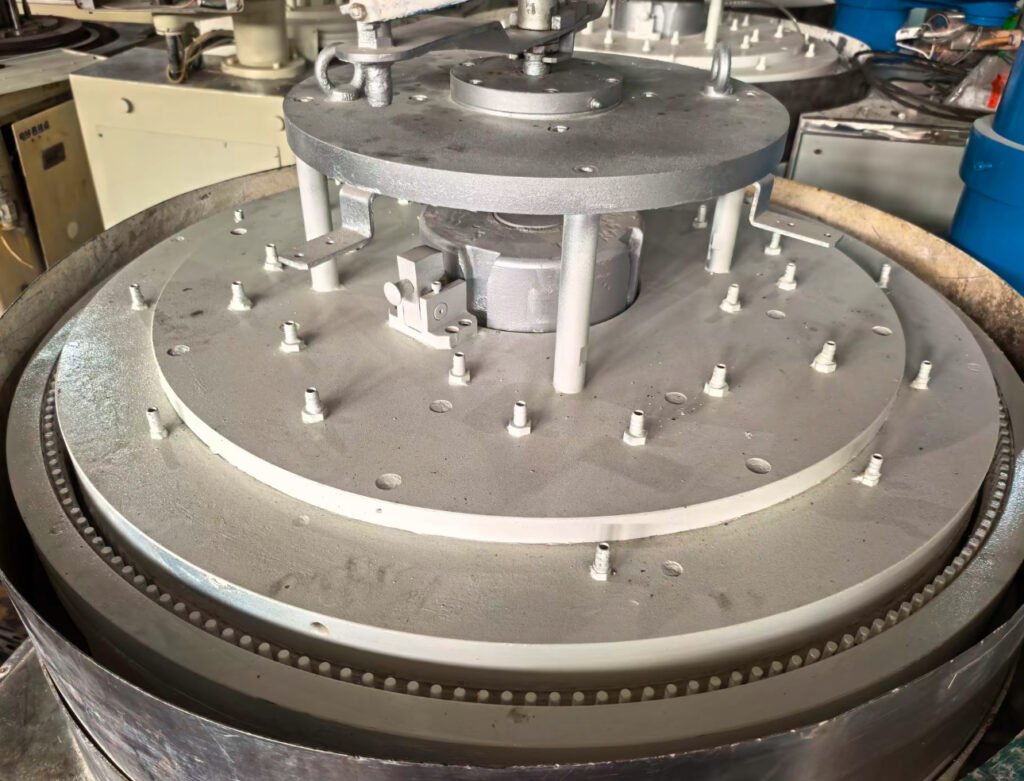
材料去除会同时改变厚度、平面和边缘状态。研磨阶段建立几何基准,抛光阶段降低表面粗糙度并消除前工序损伤。
对于窗口和基板,最终清洗和检验也是抛光工艺的一部分,因为残留颗粒、划伤和边缘损伤都会影响交付质量。
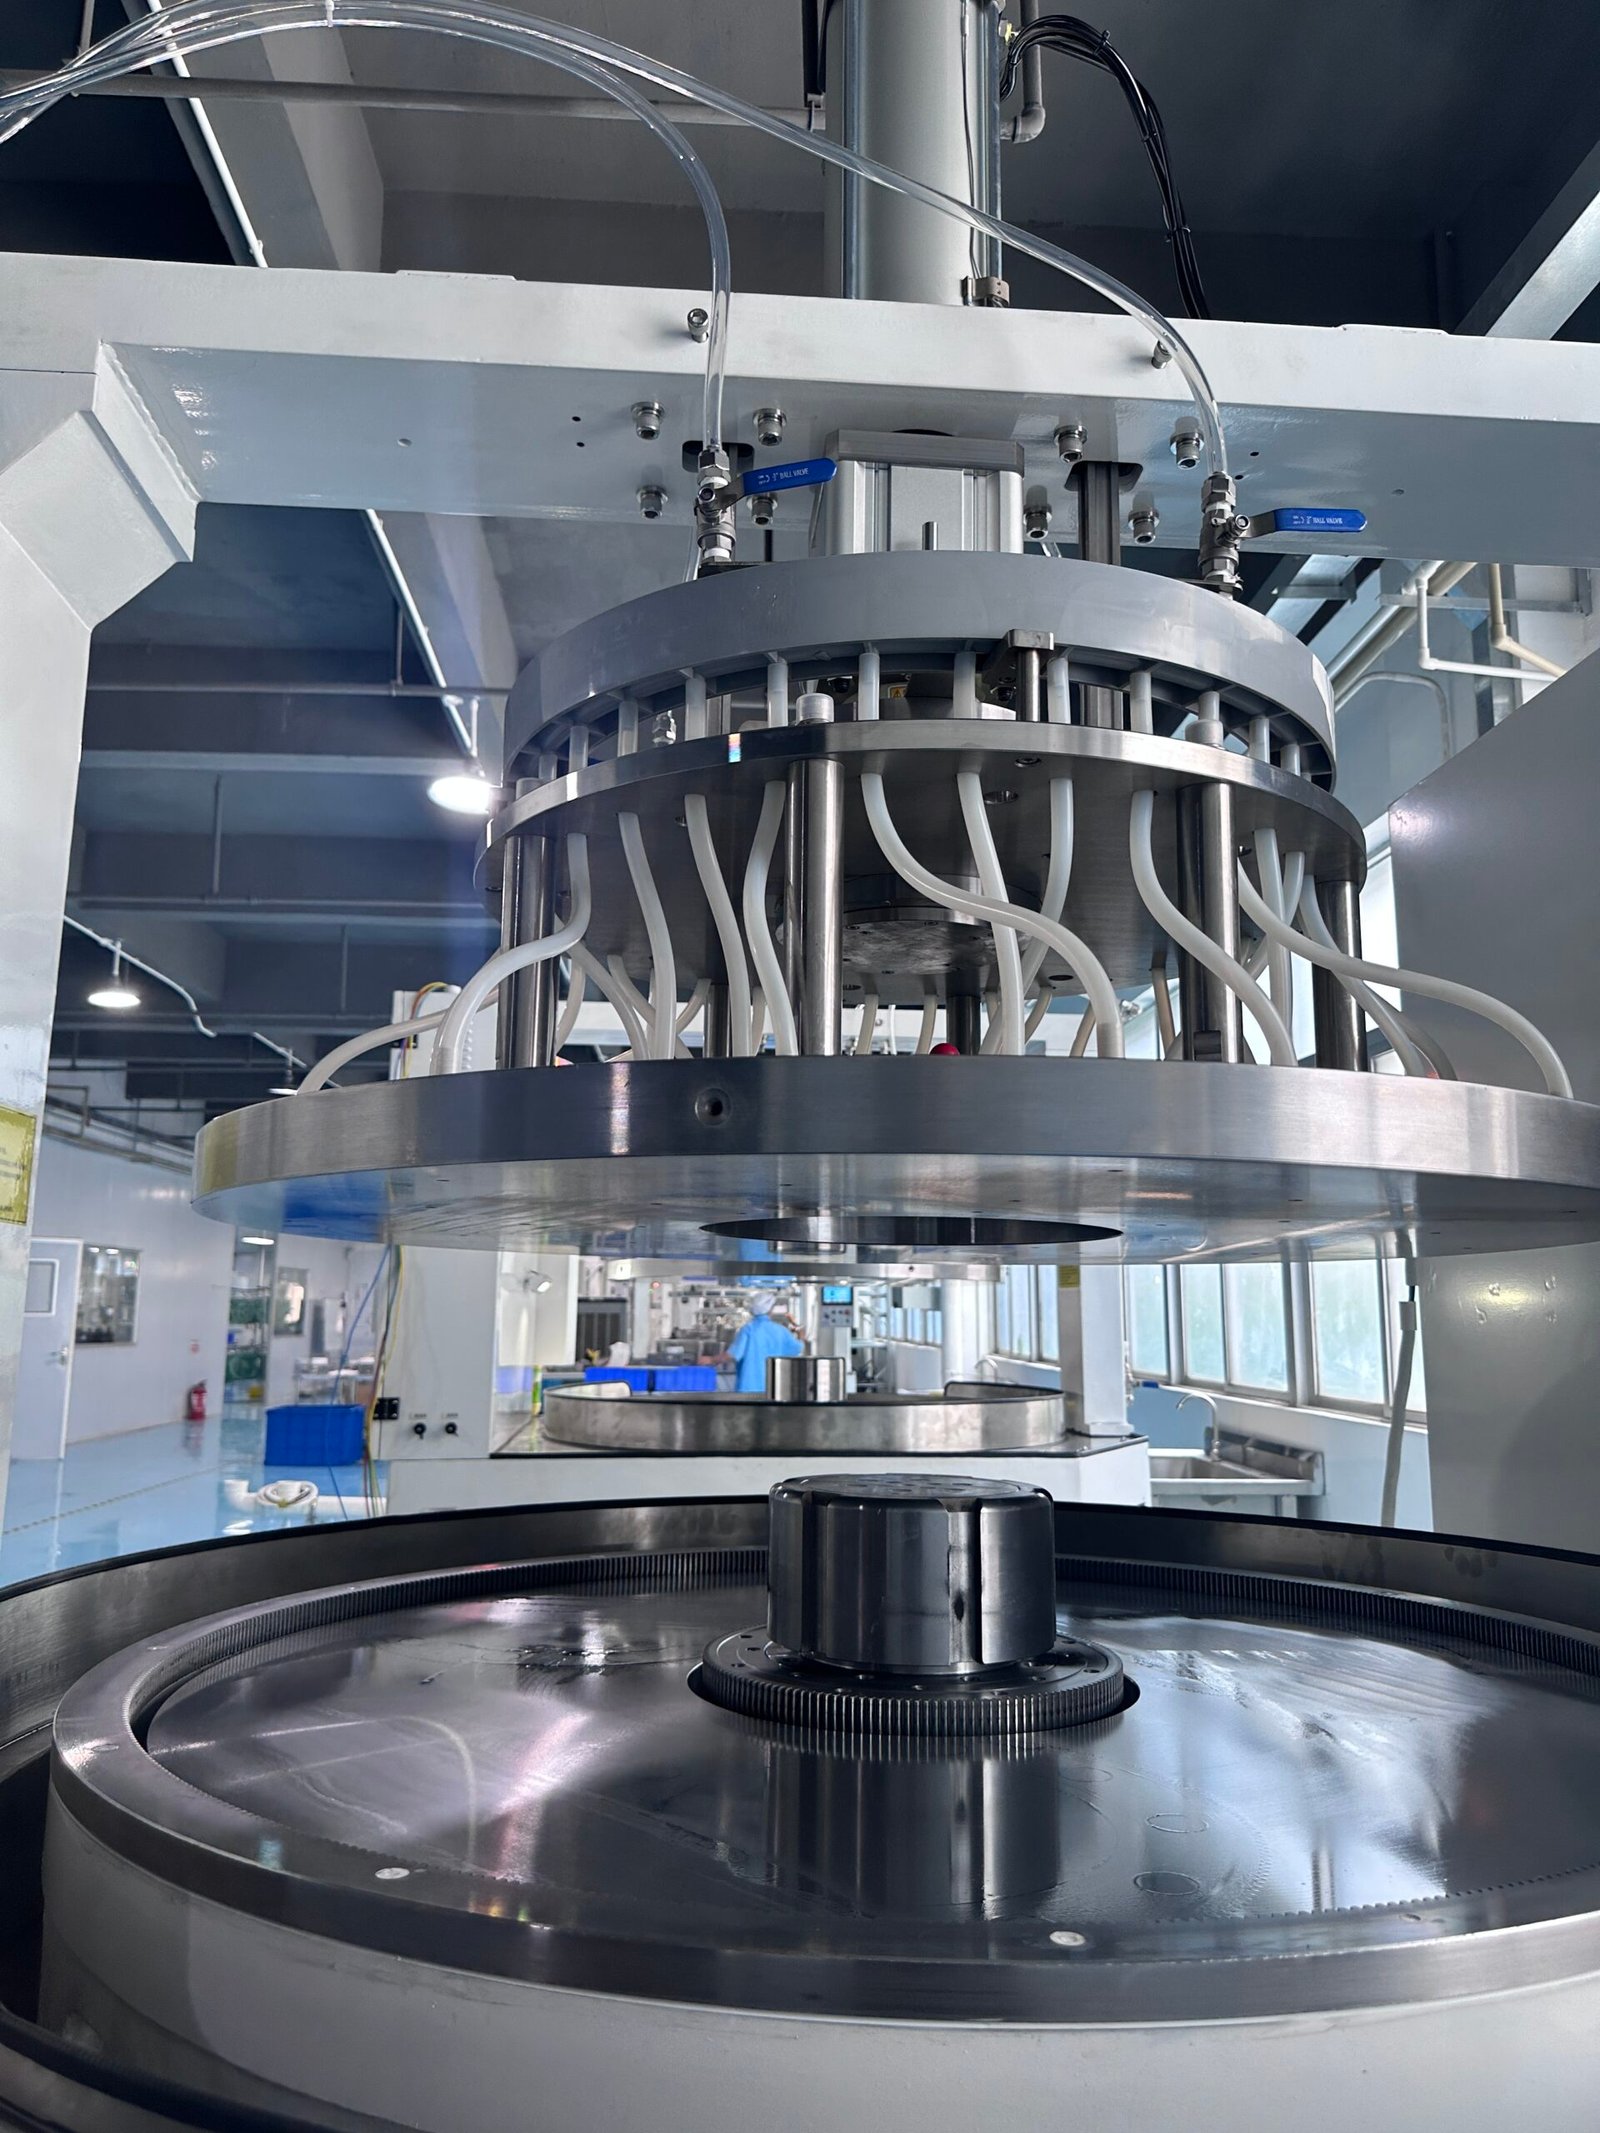
典型加工与验收项目
用于选型的典型参数
| 表面类型 | 平面研磨、精抛光、功能面抛光 |
|---|---|
| 几何控制 | 厚度、平行度、平面度可作为独立验收项 |
| 表面质量 | 可按粗糙度、划伤/麻点或客户外观标准定义 |
| 边缘保护 | 抛光前后可安排倒角/磨边,降低边缘破损风险 |
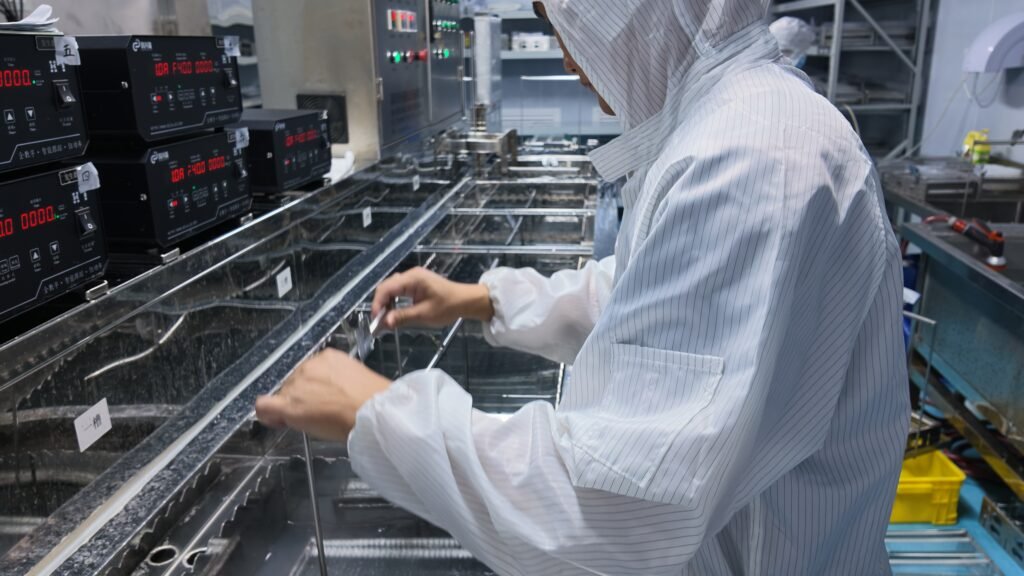
| 清洗 | 抛光后进入多段清洗与干燥,降低抛光残留 |
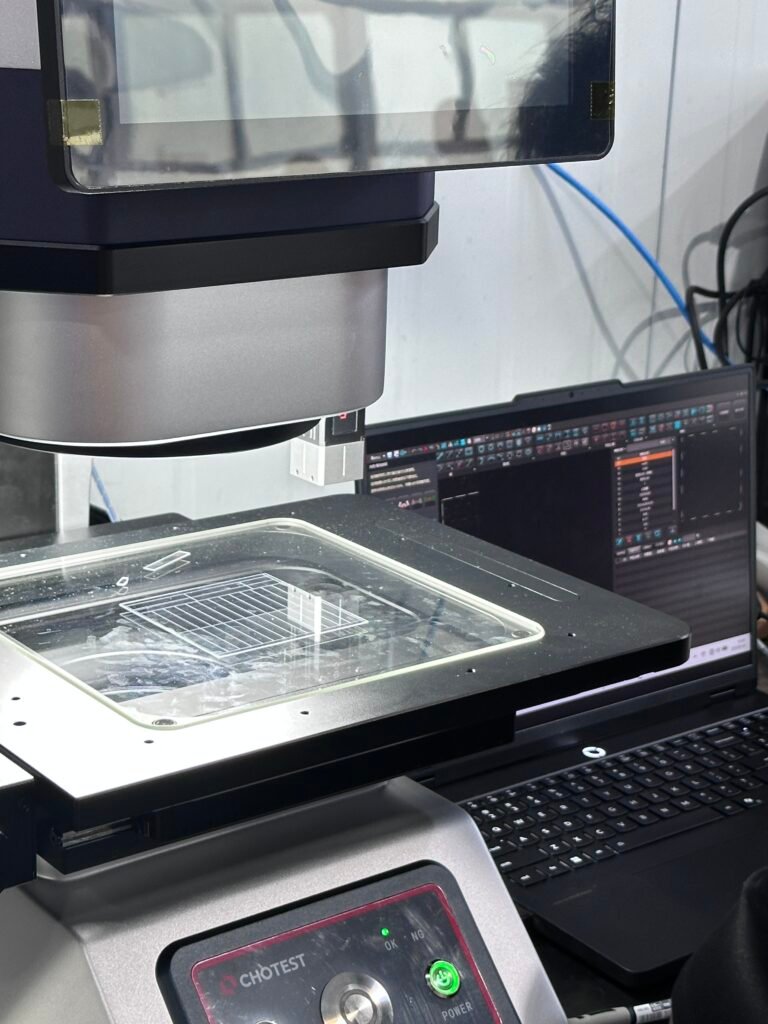
| 检验 | 尺寸、表面、外观和清洁状态按项目要求记录 |
预览版不虚构设备极限和公差数字;正式站上线前可用实际设备、量具和可发布能力替换本表。
工艺流程
每一步都为下一工序建立可验证的输入状态。
01
粗磨/精磨
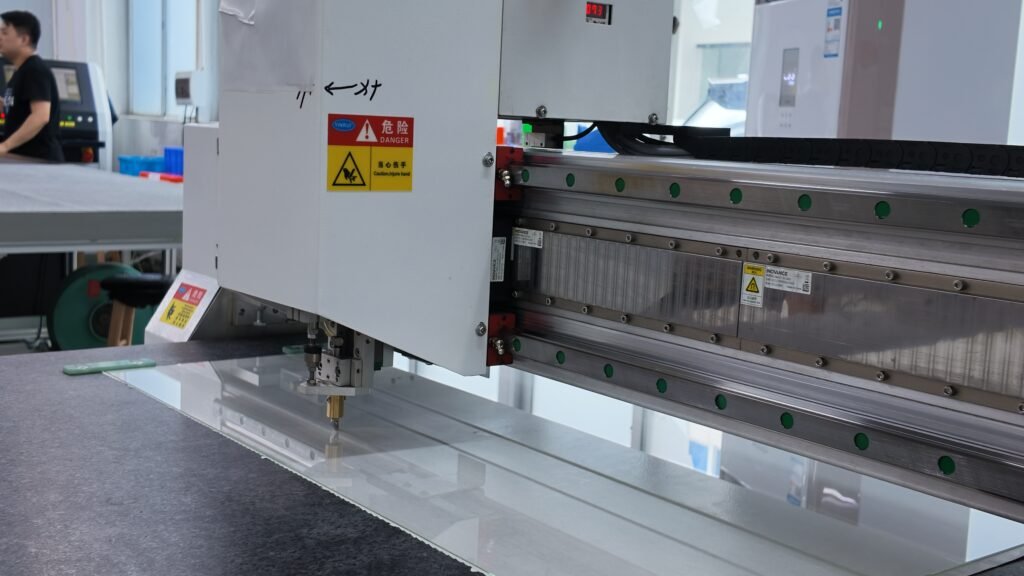
去除切割余量,建立厚度和基本平面。
02
研磨修形
控制平行度和平面度,为抛光建立均匀余量。
03
抛光
降低表面粗糙度并去除研磨损伤。
04
清洗与检验
清除抛光残留,检查几何和表面外观。
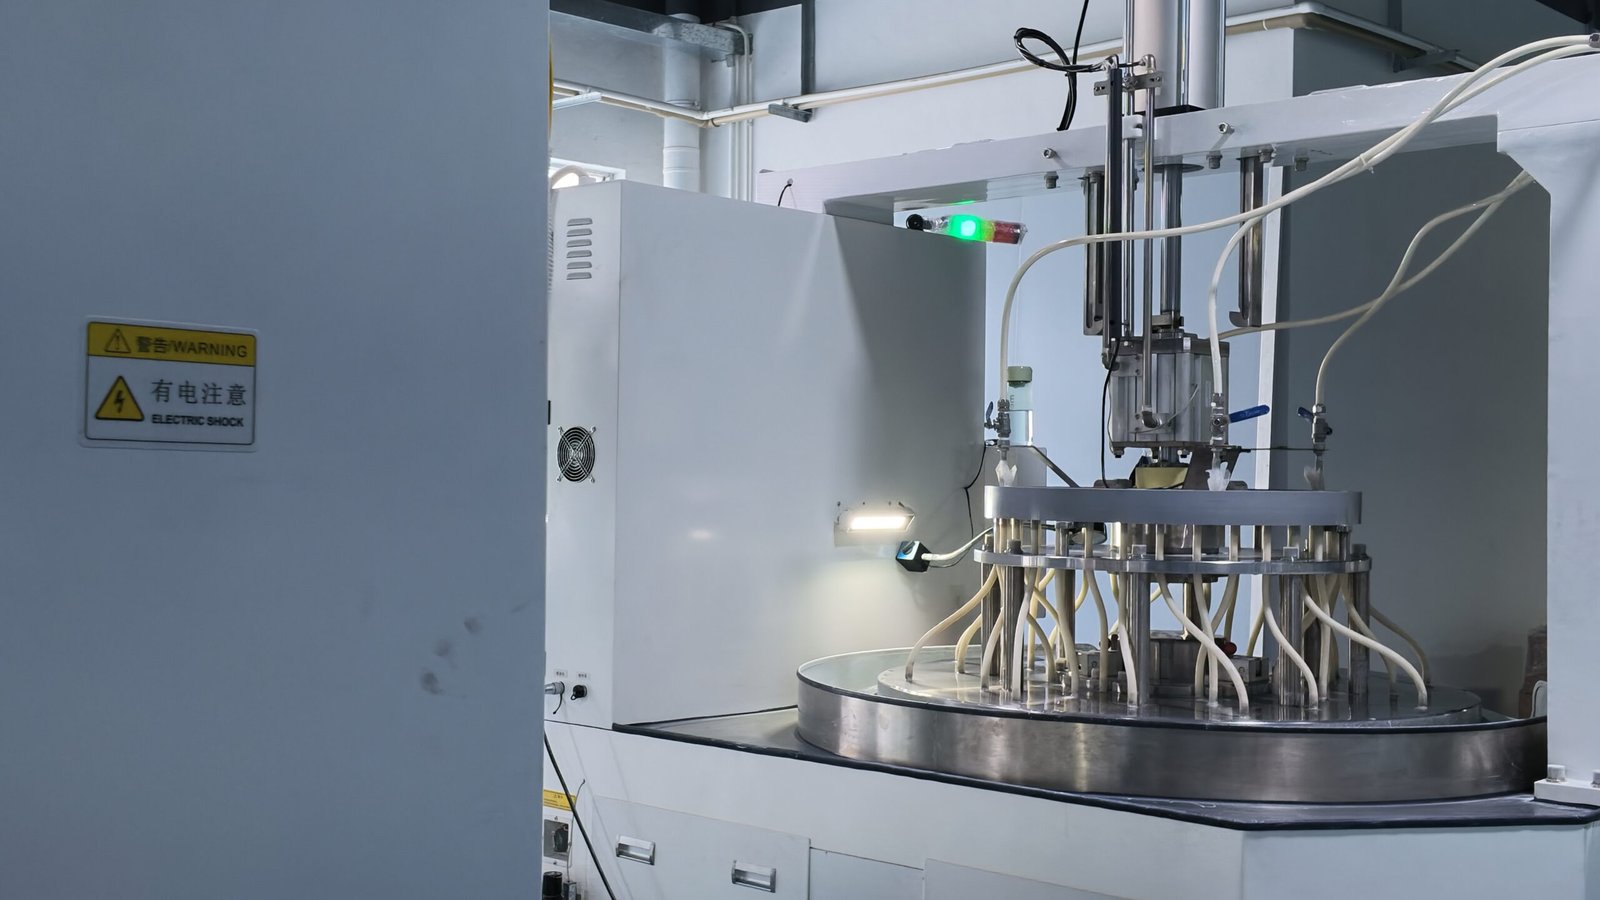
关键控制点
把服务页从“设备介绍”变成工程师真正会询问的质量控制逻辑。
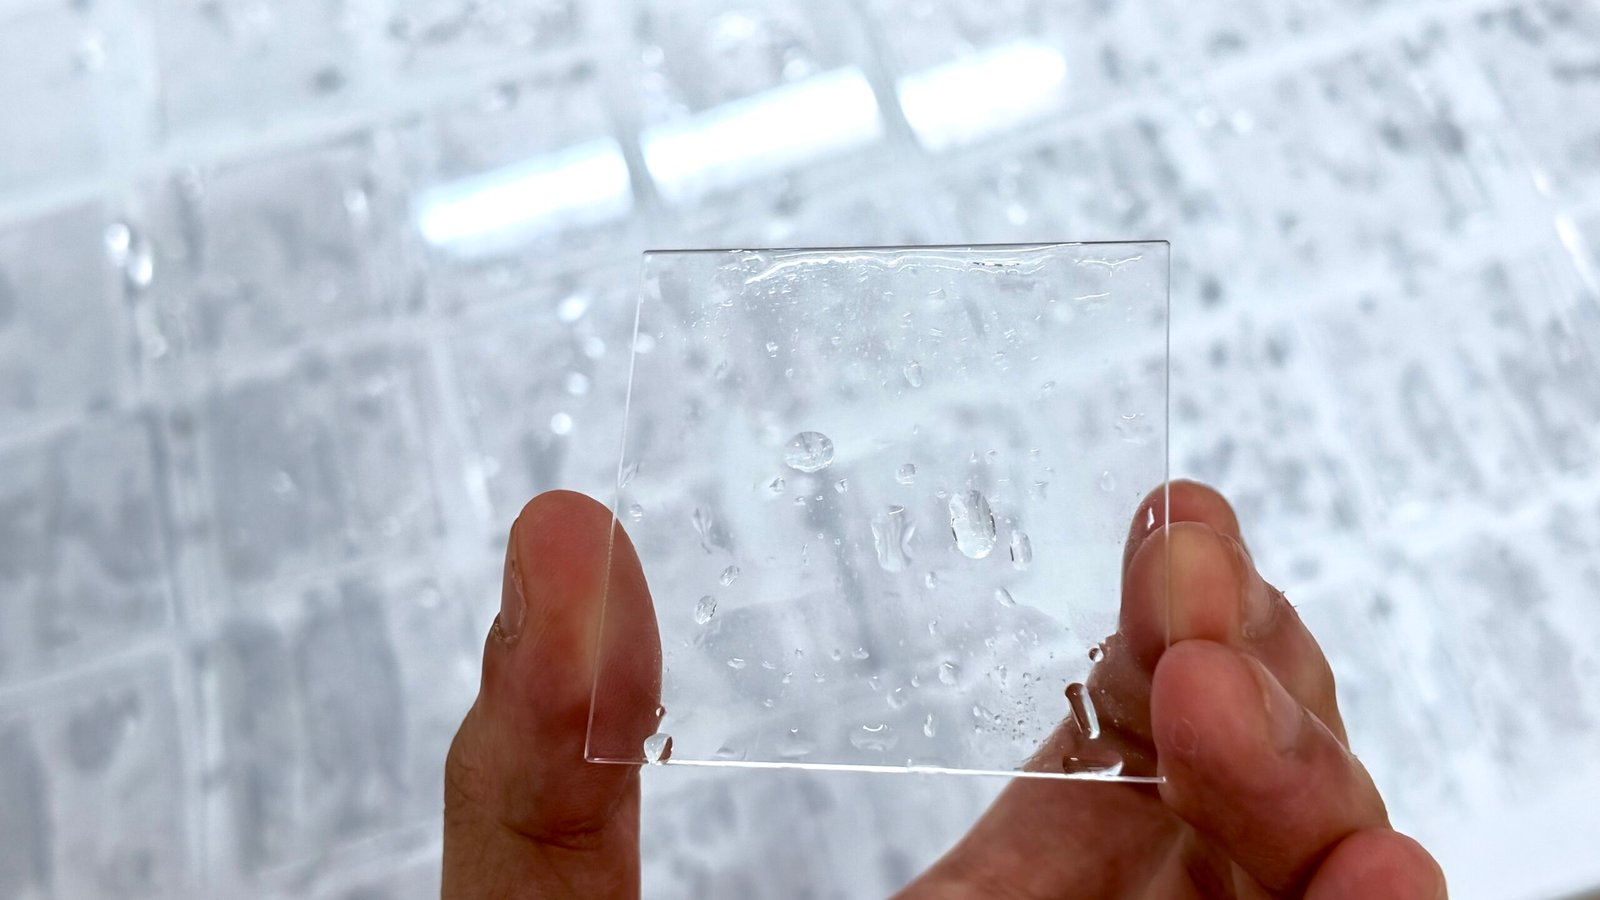
平面与平行度
研磨阶段优先建立几何,再进入最终表面抛光。
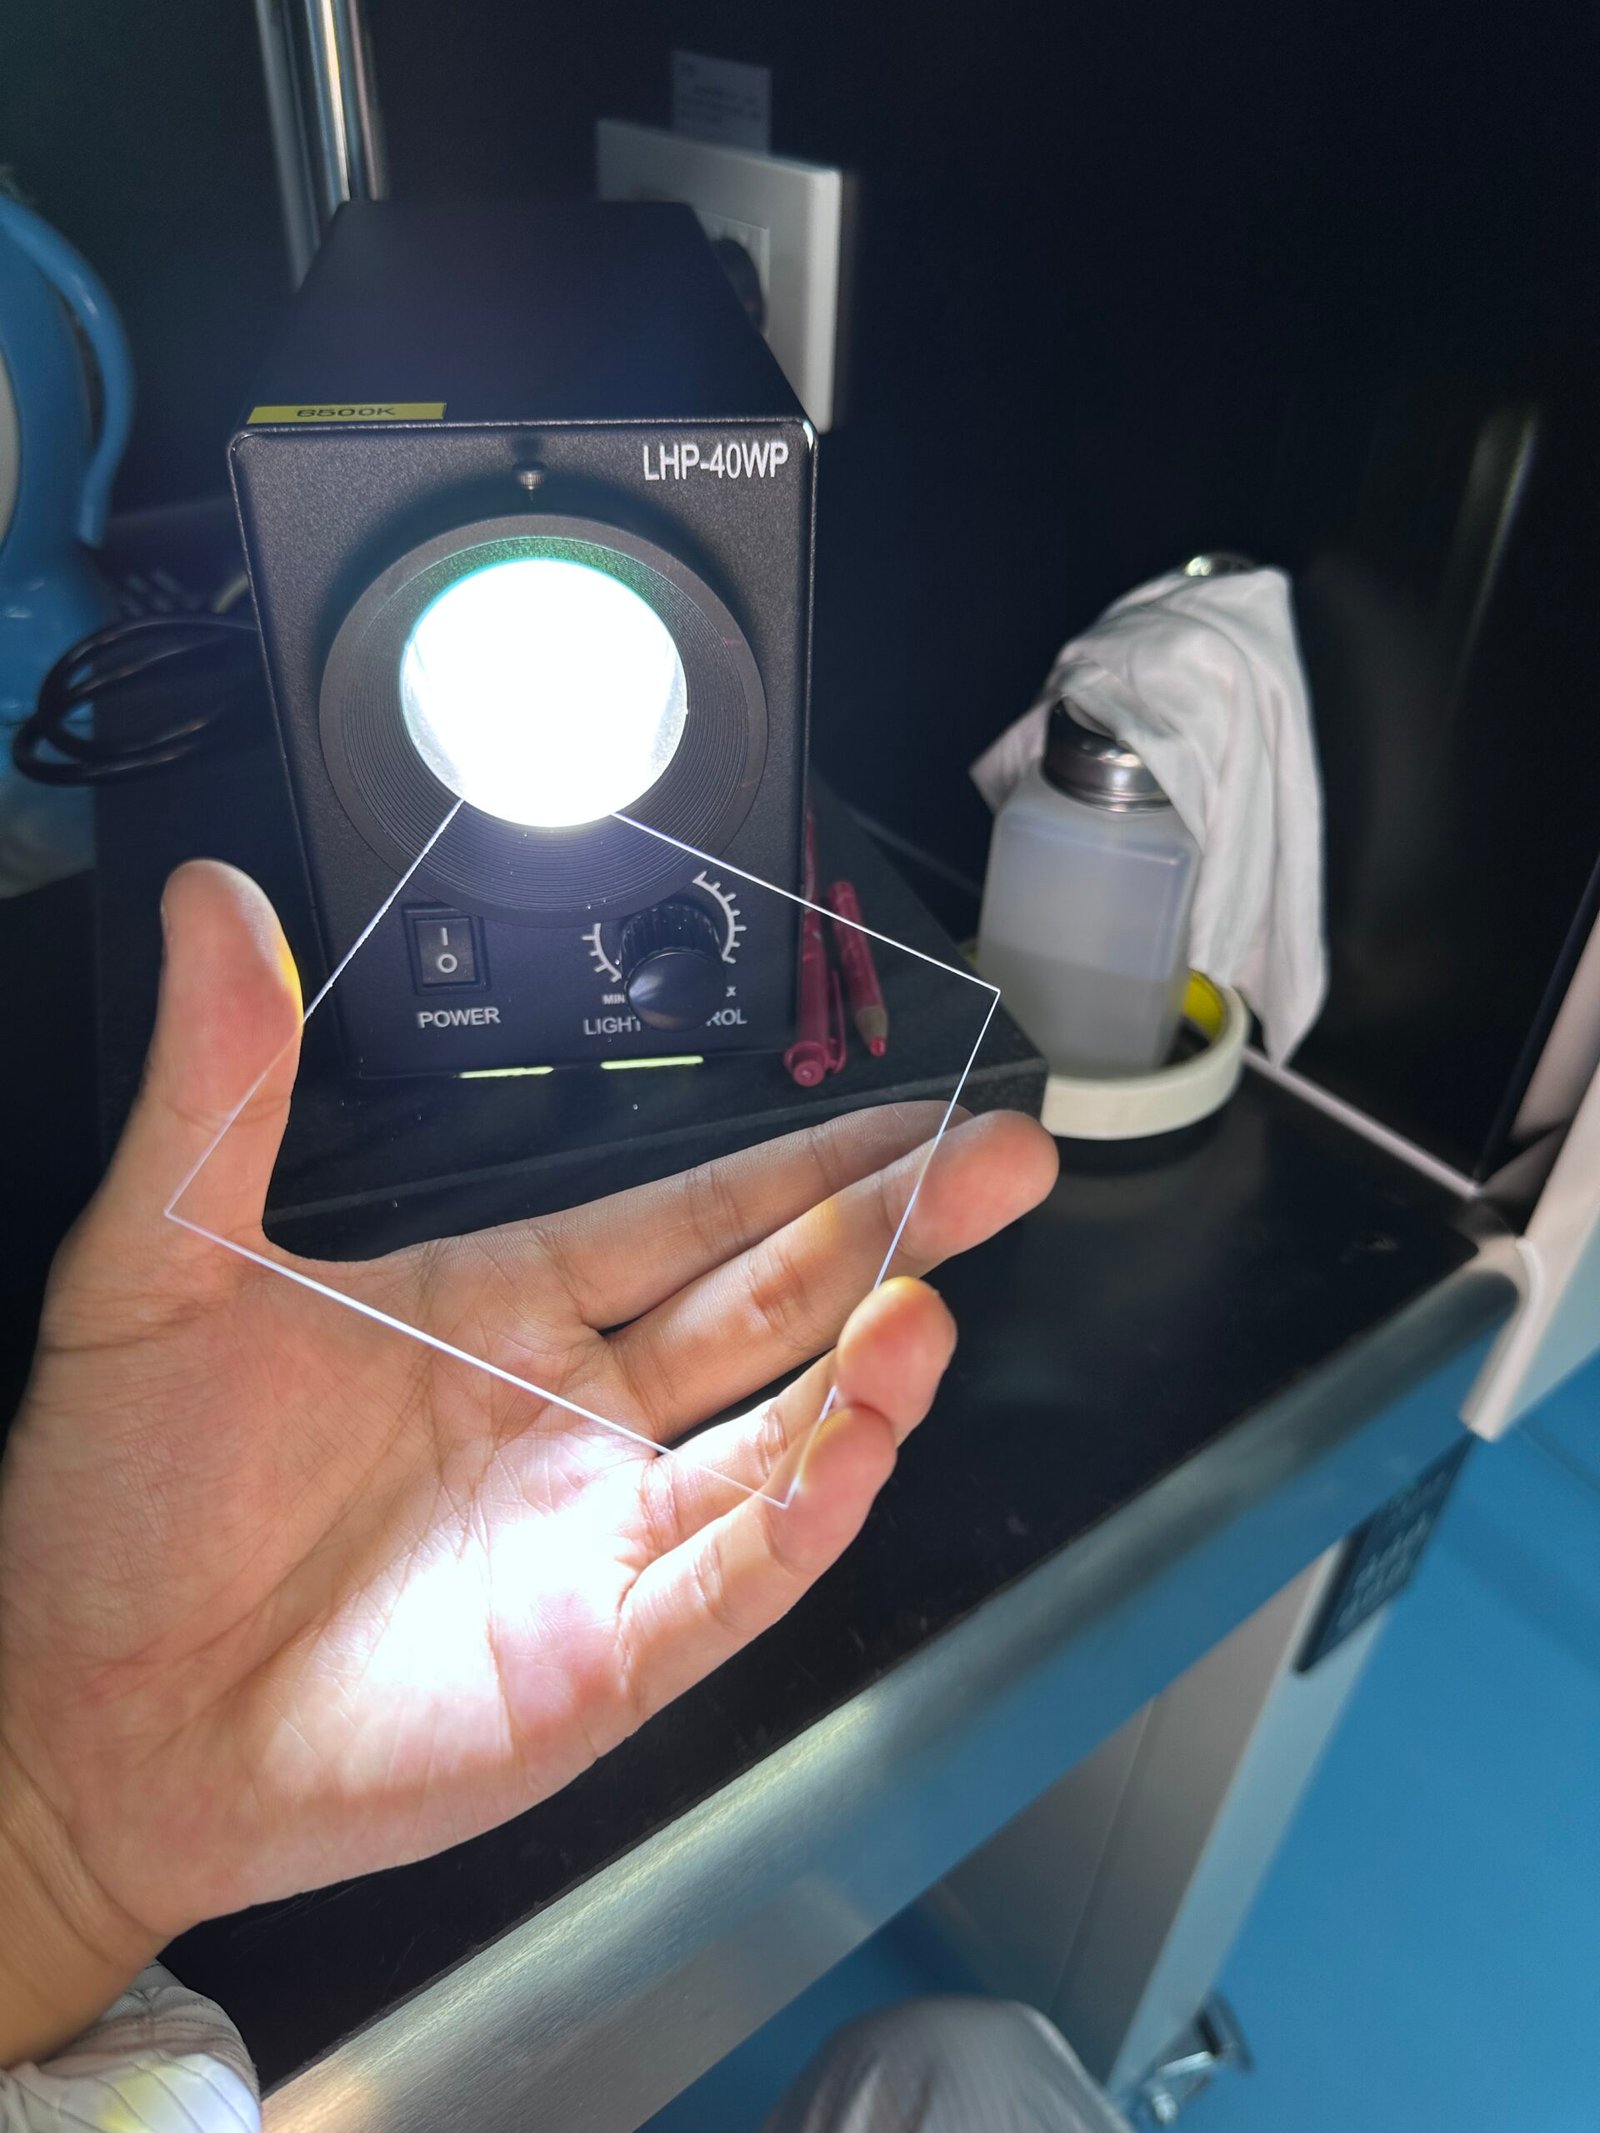
表面质量
用粗糙度、划伤/麻点或功能性外观标准定义。
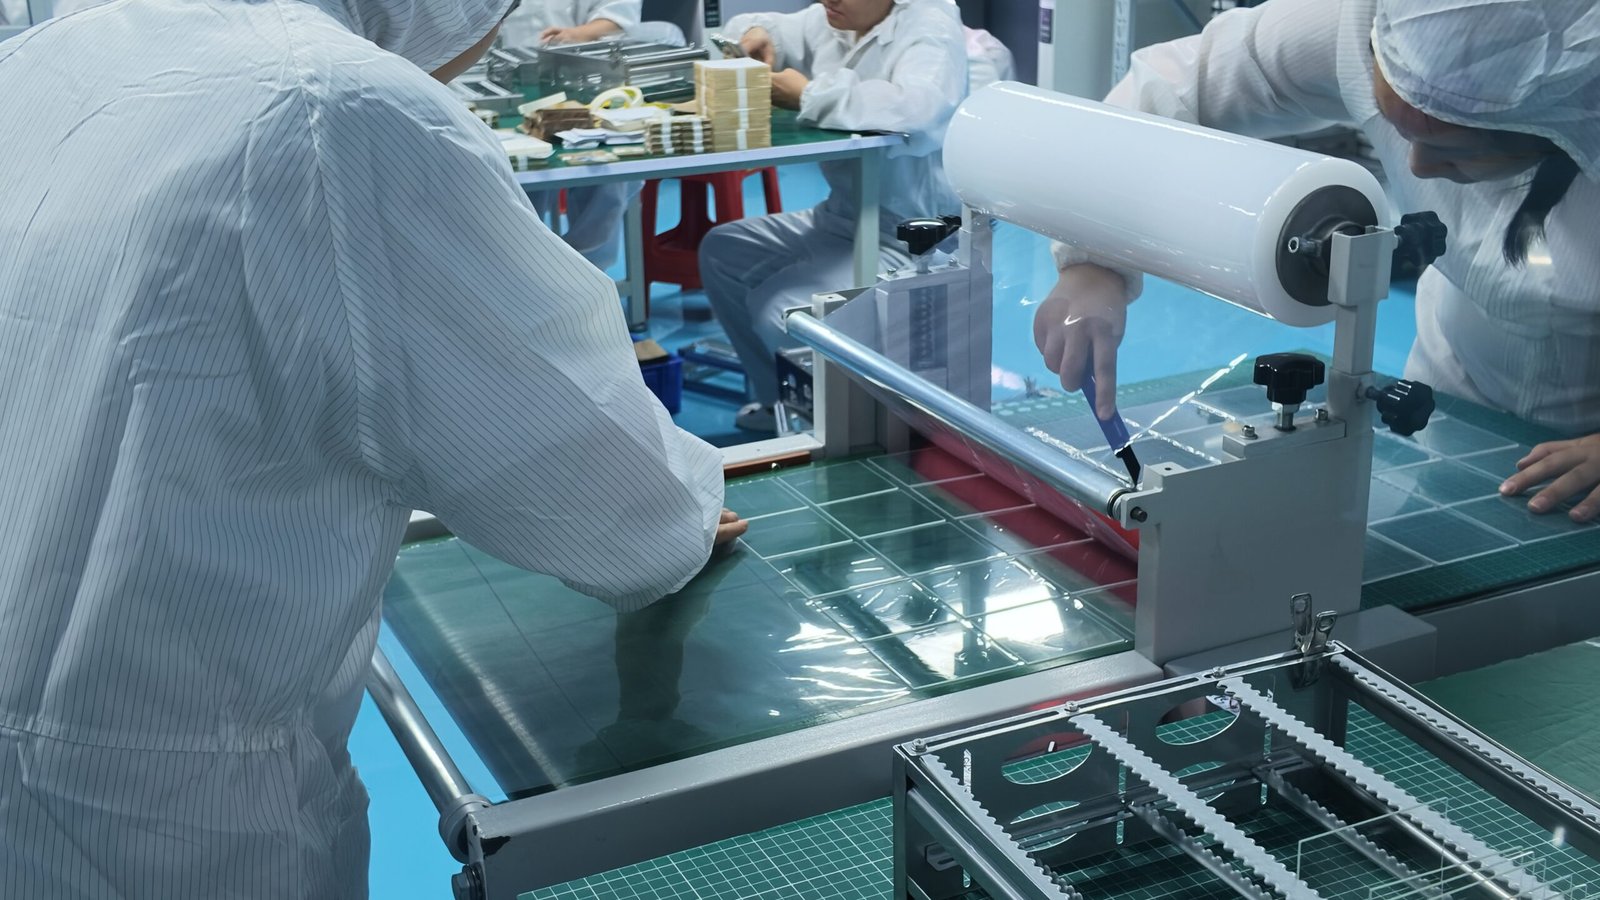
清洁交付
抛光完成后直接衔接清洗和表面检查。