选择 TGV 玻璃基材前,先检查四件事
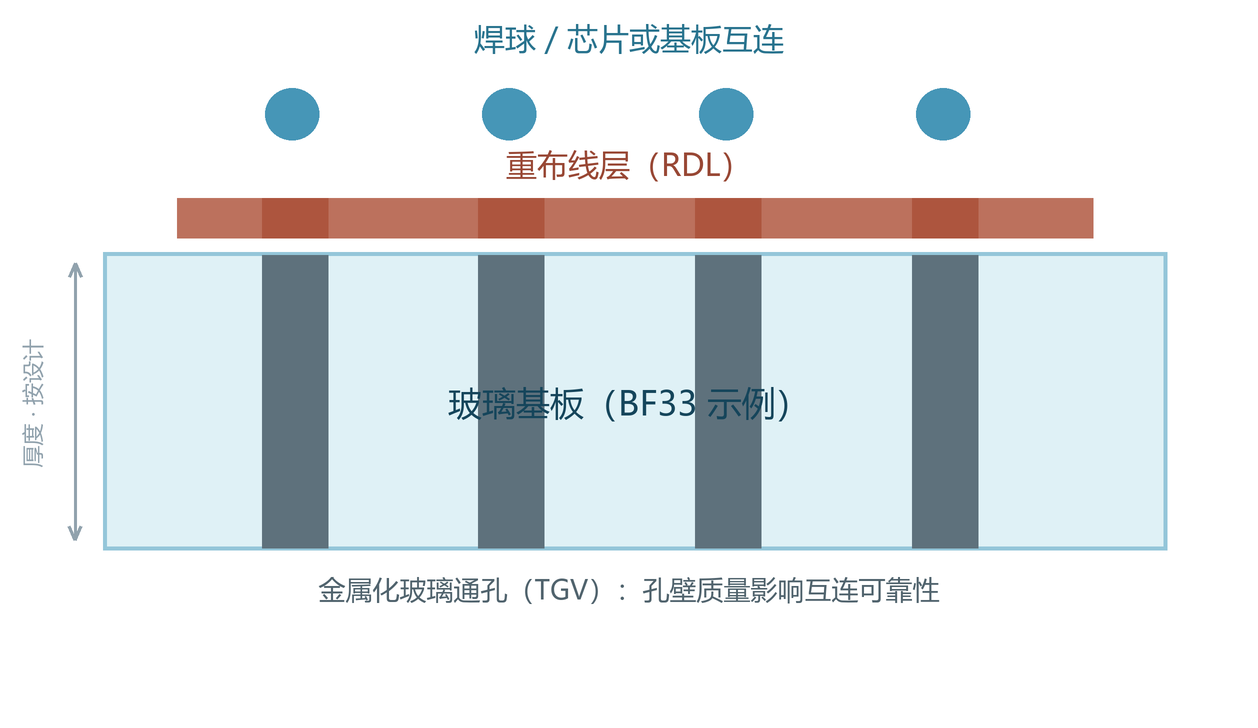
TGV 的表现取决于完整结构和工艺路线。以下四项可帮助采购与工程团队在成孔试验前缩小材料范围。
热膨胀匹配
按实际工作与制程温区比较玻璃、硅、铜及键合结构的膨胀行为。单一室温数值不足以证明热循环可靠性。
成孔工艺适配
确认既定激光、机械或化学工艺能否在指定玻璃上实现孔径、锥度和侧壁质量。
厚度与应力
根据需要规定厚度分布、TTV、平面度或翘曲。残余应力与边缘损伤会影响搬运和后续加工。
表面及内部质量
依据特征尺寸、键合面和检验方法规定划伤、崩边、夹杂及颗粒的接受标准。
BOROFLOAT® 33 的适用性与验证边界
BOROFLOAT® 33 是肖特的浮法硼硅酸盐玻璃。下列是厂家材料数据,不等同于加工成品公差,也不能作为 TGV 良率保证。
平均线膨胀系数,20–300 °C(ISO 7991)
转变温度 Tg
25 °C 时的密度
耐水解等级,ISO 719
3.25 × 10⁻⁶/K 的热膨胀系数使 BOROFLOAT® 33 值得在含硅结构中评估。但实际热应力还受温度跨度、金属图形、层厚、键合方式和几何形状影响。与硅或熔融石英比较时,应对齐测试温区,不能只比一个未注明条件的数值。
公开资料还表明其具有较好的耐水解性能和浮法表面质量。但这些特性不能直接证明某套激光改性与湿法刻蚀参数可以得到目标孔形;仍须使用目标厚度和批次做工艺试验。

厂家原板规格不等于最终玻璃晶圆规格
| 原板类型 | 原板尺寸 | 对应厚度范围 |
|---|---|---|
| 肖特标准原板 | 1,150 × 850 mm | 0.7–25.4 mm |
| 肖特标准原板 | 2,300 × 1,700 mm | 3.3–15.0 mm |
上述为肖特列明的原板尺寸与厚度组合。切割后的晶圆、面板或薄基板须另按图纸确认成品尺寸、公差、边缘要求和供货可行性。其他牌号的 0.1 mm TGV 研究不能推导出 BF33 存在同规格标准原板。 SCHOTT Technical Details ↗
材料一致性要和成孔工艺一起验证
TGV 可采用多种加工方法,包括激光加工及激光辅助选择性蚀刻。文献中的某一种方法并非适用于所有玻璃的通用配方。成分、厚度、表面状态和批次差异都可能改变可用的工艺窗口。
合格验证应覆盖整片晶圆或面板,测量孔径、入出口形貌、锥度、崩边、侧壁、金属覆盖率和电性能;可靠性验证还要结合热循环及键合结构。少量试孔成功只是验证起点。
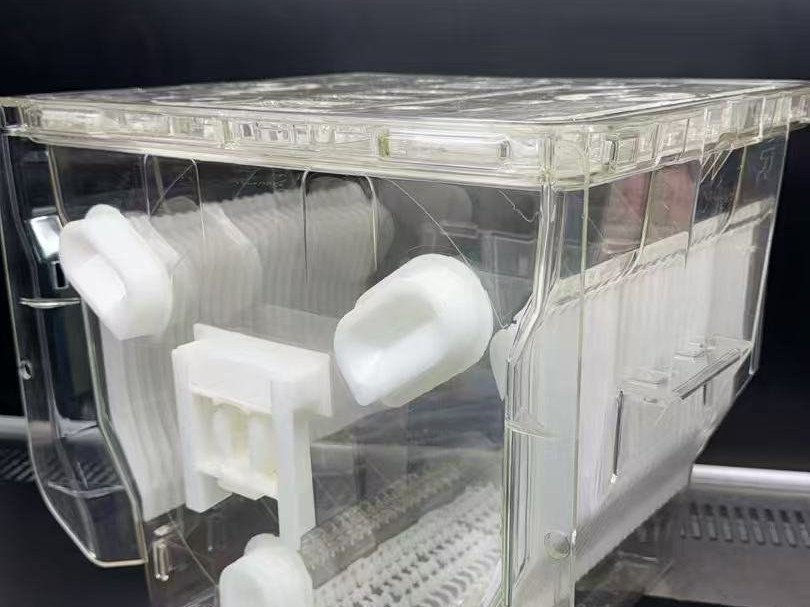
从原板到可进入后续制程的玻璃零件
对于客户指定的牌号,LIGHTING GLASS 可按图纸评估供料与精密加工路线。实际加工范围及可供尺寸按项目确认。
材料及批次确认
核对牌号、原板规格、目标厚度,以及客户要求的材质文件和追溯信息。
切割与边缘加工
确定排版、轮廓、定位方向及边缘状态,并给出可测量的崩边上限和边缘处理要求。
研磨与抛光
分别规定厚度、TTV、平面度、平行度及粗糙度;依据表面要求处理加工损伤。
清洗与防护包装
约定颗粒、残留物限值和检验方法,以及隔片和包装方式,避免合格零件在转序与运输中受损。

投入成孔验证前,先确认来料批次状态
首件样品可验证基本几何与外观,小批试产更适合观察片间与批间一致性。启动成孔试验前,应确定测量方法、抽样方案与验收条件。
几何尺寸
在规定支撑与温度条件下测量厚度分布、TTV、平面度或翘曲。
表面与边缘
按约定光照与倍率检查划伤、麻点、颗粒、崩边和倒角几何。
应力与缺陷
项目需要时进行偏光检验,并关注夹杂及局部缺陷。
追溯信息
对应牌号、原板或批次编号、材质文件,以及来料与加工成品的关联。
询价 TGV 玻璃基板时应提供什么
请发送实际图纸,并说明基材将进入的下一道工序。初次询价不必掌握全部制程参数;以下信息可支持更准确的选材和加工评估。
- 指定玻璃牌号,或说明需要比较材料
- 成品晶圆或面板外形、数量和目标厚度
- TTV、平面度/翘曲、表面及边缘要求
- 已知的孔径、节距、深宽比和后续成孔路线
- 清洗、包装及材质证明要求
- 打样数量、预计批量和交期
TGV 基材选型常见问题
BOROFLOAT® 33 是 TGV 唯一选择吗?
不是。无碱玻璃、其他硼硅牌号及熔融石英都可能进入候选名单;应结合热结构、成孔方式、厚度、电性能和供货要求评估。
肖特原板尺寸就是成品尺寸吗?
不是。厂家公布的是原板尺寸与厚度组合;成品尺寸、公差及边缘质量由加工图纸和可行性评估确定。
基材供应商能仅凭材料数据保证通孔良率吗?
不能。孔形与良率须在所选材料、设备、化学体系及后续金属化工艺上试验验证。
首批来料应检查什么?
先检查厚度分布、平面度或翘曲、边缘与表面缺陷、洁净度及批次追溯;再按组件设计增加应力和功能检验。
相关技术文章
技术来源:肖特 BOROFLOAT® 33 技术数据及产品技术详情;经同行评审的 TGV 工艺文献。BOROFLOAT® 为肖特注册商标。文中数值为参考资料,具体要求以最新厂家文件和项目图纸为准。
SCHOTT Technical Details · SCHOTT Technical Data · TGV study