
通孔:TGV 必须贯穿玻璃的两面;仅凭俯视图不能证明已完全打通。
几何尺寸:分别规定入口、出口及最小腰径。
检验:生产前约定检测方法、基准和验收标准。
在精密玻璃微孔加工中,从上方看起来呈圆形的孔仍可能不合格。它可能尚未贯穿底面、腰径偏小、锥度过大、孔口存在损伤,或者位置不符合要求。对于玻璃通孔(TGV),只检查上表面孔口是不够的。
本指南介绍玻璃厚度、孔径、激光加工策略及后续蚀刻如何影响微孔几何,同时说明光学检测如何识别不规则孔缘、为什么需要控制晶圆与面板的整体几何,以及定制打孔玻璃基板时工程师应提供哪些规格。
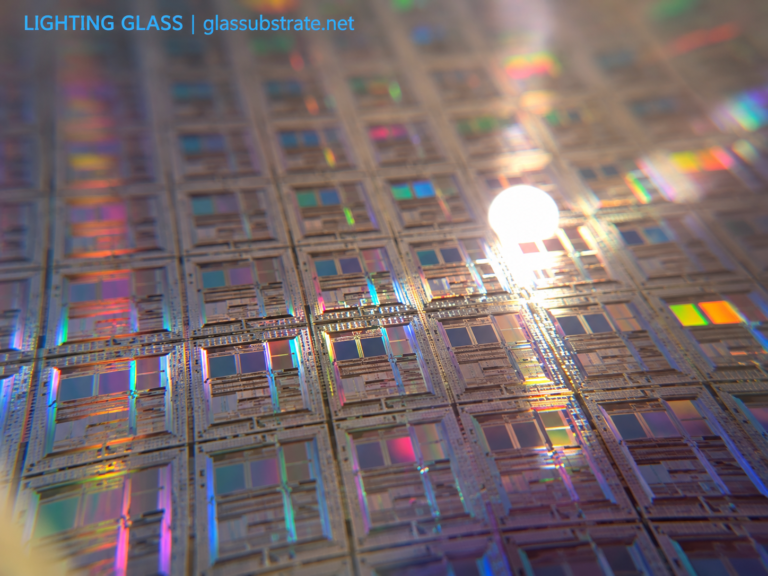
我们的实际加工重点是硼硅玻璃,尤其是 BF33,同时根据具体项目评估其他特种玻璃。文中图片来自实际样品或检测工作,用于说明工程问题,不是某一批成品的独立合格证明。
玻璃通孔与盲孔有什么区别?
玻璃通孔(TGV)是完全贯穿玻璃基板厚度的孔。在半导体封装中,该孔可在后续工序中纳入金属化互连结构。未金属化的裸孔只是已加工的玻璃结构,尚不是具备导电功能的互连。
盲孔具有规定深度,但不贯穿另一面。当图纸要求时,盲孔和凹腔都是合理结构。但如果采购规格明确要求通孔,未完全打通的孔就是不符合项,需要评估返工或判废。
为什么重要:在俯视显微图中,接近打通的孔可能与完全通孔相似。是否贯穿需通过适当检测确认,例如透射照明、双面观察、适用的无损三维测量,或在工艺验证阶段进行剖面检测。
为什么孔径、玻璃厚度和腰部几何很重要?
图纸标称孔径只是微孔的一项尺寸。不同制造路线下,入口直径、出口直径和内部最小直径可能不同。
- 入口直径(D_top):在激光入射面或指定上表面测得的孔口直径。
- 出口直径(D_bottom):玻璃另一面上的孔口直径。
- 腰径(D_min):沿孔深方向的最小内部直径。
- 锥度:孔径沿厚度方向的变化;应规定测量方法和参考直径,不能只给出一个孤立的角度。
- 圆度:实际孔轮廓相对于规定圆形的偏差,需采用双方约定的计算方法和测量平面。
- 位置与孔距:孔中心相对于基准及相邻孔的位置。
玻璃更厚、目标孔口更小、孔深径比更大时,贯穿性、孔壁轮廓和加工一致性可能更难控制。结果也与激光聚焦、能量输入、扫描策略、玻璃成分和蚀刻条件有关。
在某些已建立的工艺窗口内,较大的孔可能更容易控制圆度。但这不意味着大孔天然更圆,也不意味着玻璃越厚最小腰径必然越大。这些关系需要实际工艺试验和剖面轮廓测量来验证。


在正确的测量平面上定义孔径公差
只给出标称孔径和公差仍不完整,还必须说明测量对象:上孔口、下孔口、最小腰径、拟合平均直径或其他规定几何量。同时应约定检验标准、基准和测量方法。
对于孔阵列,尺寸验收还可能分别涉及孔间一致性、孔距、位置误差和孔到边缘的距离。圆度不能与孔径公差或位置度公差混为一谈。
玻璃微孔的激光加工路线
直接激光烧蚀
直接激光烧蚀通过受控的材料去除机制去除玻璃,可适用于部分微孔和轮廓加工。但工艺参数会影响入口与出口质量、锥度、再沉积,以及热损伤或机械损伤风险。在后续镀膜或装配前,可能需要清洗和检验。
激光改性后选择性蚀刻
另一种路线是先用激光在玻璃内部形成局部改性区域,再通过选择性湿法蚀刻去除这些区域,形成最终几何形状。该方法可用于评估精细孔和孔阵列,其可用工艺窗口高度依赖材料和厚度。
小孔可采用点状改性区域,较大孔口可采用圆形轮廓扫描。这是不同的加工轨迹概念,并非由某个孔径决定的通用分界。不能将激光作用后形成的初始特征尺寸直接作为成品孔径。
通过蚀刻扩大孔口可能增加加工时间,并需要更多槽液管理或处理。因此,成本可能取决于材料、面板厚度、孔数、孔径、孔距、孔形要求、蚀刻路线、检验范围和工艺验证良率。仅凭孔径报价缺乏充分的技术依据。
TGV及微孔的常见缺陷
未完全贯穿
图纸要求通孔时,终止于玻璃内部的孔不能作为完成的 TGV 验收。仅看正面未必能判断背面是否打开,验收方案应明确如何验证完全贯穿。
孔缘不规则与圆度不良
孔轮廓看起来不均匀,可能来自局部材料去除不均、工艺不稳定、崩边或其他缺陷。正确判断需要校准后的成像,必要时增加其他视角;单张照片不能确定原因是激光能量、蚀刻,还是玻璃原有损伤。
应按约定的几何定义和缺陷标准比较孔轮廓。缺陷照片可以说明检验的必要性,但没有测量证据时,不能把照片当作定量圆度报告。

锥度、缩颈及腰径偏差
TGV 的上孔口可能合格,但底部或内部腰部对应用而言过窄。尤其对于高深径比孔,可能需要双面测量,以及能够解析内部轮廓的检测方法。
裂纹、崩边和残留污染
局部孔缘崩缺、裂纹、再沉积碎屑或蚀刻残留可能影响强度、清洗、键合及后续金属化。检验方案应明确允许的边缘区域、污染标准及后续工艺需求。
工程师如何检测玻璃孔与面板?
检验方案应围绕玻璃零件下一步的用途制定。光学成像可以确认可见孔缘几何、阵列排布及部分表面缺陷,但仅凭光学图像不能证明内部孔壁质量或贯穿状态。
完整的微孔检验方案可包含以下测量任务:
| 检验项目 | 工程问题 | 可采用的验证方法 |
|---|---|---|
| 通孔完成情况 | 另一面是否打开? | 背面或透射检测,或经验证的三维/剖面方法 |
| 上下孔径 | 两个孔口是否均在规定限值内? | 分别对两面进行校准光学测量 |
| 腰径与锥度 | 内部几何是否符合所需轮廓? | 经过验证的三维/剖面检测或适用的通孔测量 |
| 圆度 | 孔轮廓偏离圆形的程度是多少? | 校准的轮廓数据及约定的拟合方法 |
| 位置与孔距 | 孔中心的位置是否正确? | 基于基准的光学坐标检测或适用的三坐标测量 |
| 边缘缺陷 | 崩边和裂纹是否可接受? | 按约定标准进行显微检测 |
| 面板弓曲/翘曲 | 面板是否满足搬运及工艺要求? | 在明确支撑条件下进行专用几何测量 |
晶圆或面板的 Bow 和 Warp 很重要,因为整体变形可能影响聚焦、对位、搬运和后续装配。但是,光学投影检测设备的照片本身不能证明某个实测弓曲或翘曲数值,必须具备正确的仪器设置、方法及实际测量记录。


玻璃基板尺寸变大后,会增加哪些要求?
大尺寸基板的挑战不只在于单个孔。制造与检验方案还需考虑面板整体尺寸、厚度、Warp/Bow、夹持及支撑、热稳定性、大范围孔位置、搬运及破损风险。
提供的实物示例是一块尺寸为510 × 515 × 0.5 mm的玻璃面板。照片展示车间环境中搬运大尺寸薄基板的状态,不能将其理解为整板微孔精度的认证测量结果,也不能当作量产保证规格。

大尺寸玻璃微孔项目的图纸应同时规定局部特征公差和面板整体要求。某个孔即使局部合格,若相对于整板基准系统的位置不正确,仍可能无法用于装配。
哪些玻璃材料可以考虑进行微孔加工?
材料成分会影响激光相互作用、开裂倾向、蚀刻响应、表面状态和可用工艺窗口。因此,每种牌号和厚度都应验证适用的加工路线。
| 玻璃类别 | 工程应用关联 | 需要评估的加工事项 |
|---|---|---|
| BF33 硼硅玻璃 | 公司现有加工经验中的重点材料 | 厚度、激光/蚀刻响应、TGV 轮廓及尺寸验收 |
| 熔融石英 | 光学、实验室及部分高稳定性应用 | 激光吸收、蚀刻条件、防裂措施及成本 |
| 无碱硼铝硅玻璃 | 电子及半导体相关基板 | 具体牌号的加工、边缘质量、厚度和洁净度 |
| 铝硅玻璃 | 部分电子及精密技术部件 | 加工能量、成分、残余应力及孔壁质量 |
| 薄型技术硼硅玻璃及经选定的光学玻璃 | 微流控、传感及精密基板 | 搬运、热响应、蚀刻及缺陷标准 |
上述内容是材料评估清单,不保证每一类玻璃均可采用相同的最小孔径、深度、公差或设备配置。
如何询价定制玻璃TGV或微孔加工?
采购人员和工程师应提供足够的信息,以便同时评估可行性与检验要求。建议询价资料包括:
- 准确的玻璃牌号或目标材料性能。
- 玻璃原片、晶圆或面板的尺寸及厚度。
- 明确通孔、盲孔、凹槽或孔阵列类型。
- 适用时注明顶部、底部和最小腰部直径。
- 孔数、排布、孔距、位置基准及孔边距。
- 孔径公差、圆度、锥度及允许的崩边/裂纹。
- 打孔前所需的材料及表面状态。
- 后续清洗、键合、镀膜或金属化工艺。
- 检验方法、抽样方案、报告及验收标准。
- 样品数量、量产数量、图纸及交期计划。
随后可将加工路线与目标规格一并评估。开发阶段通常需要先完成样品验证,再对整批验收作出承诺。
玻璃材料供应与精密微孔加工
广州绿晶玻璃有限公司提供技术玻璃材料,并支持按图进行精密玻璃加工。BF33 硼硅玻璃是我们玻璃微孔开发实践中的重点材料。其他选定的玻璃成分也可根据客户的准确尺寸和后续工艺需求进行评估。
项目可以从玻璃原片采购开始,也可以根据定制玻璃基板、孔阵列的图纸,评估激光打孔、精密加工、研磨、抛光及检验。在作出任何制造承诺之前,需审核特征可行性、工艺路线、表面要求和验收标准。
如需材料供应或定制玻璃微孔加工,请联系我们。请提供材料、图纸、厚度、上下孔径、孔距、公差、数量,以及后续键合或金属化要求。
常见问题
盲孔一定是不合格的TGV吗?
只有当确认图纸要求完全贯穿时,意外形成的盲孔才是不符合项。其他设计可能有意采用盲孔结构。对非预期盲孔的处置,取决于是否允许且能够实施经验证的返工。
较大的玻璃微孔一定更圆吗?
不是。在部分已建立的工艺窗口内,大孔可能更容易控制,但圆度取决于材料、厚度、加工轨迹、激光参数、蚀刻路线及测量方法。
为什么玻璃厚度与腰径有关?
厚度改变孔的深径比,并可能影响能量、改性区域和蚀刻液如何形成内部轮廓。最小腰径必须测量,不能只根据上孔口或厚度推断。
俯视光学图片能证明TGV已经完全打通吗?
仅凭俯视图无法可靠证明。根据验收要求,可能需要背面观察、透射检测或适当的内部几何测量。
硼硅玻璃、熔融石英和铝硅玻璃能用完全相同的方法打孔吗?
不能。玻璃成分和厚度会改变可用的激光与蚀刻参数、表面损伤风险及检验方案,应按具体牌号评估可行性。
打孔玻璃面板就是完整的TGV转接板吗?
不一定。打孔玻璃基板可能只是中间部件。具备完整电气功能的互连,还可能需要由相应供应方完成导电填充或金属化、重布线层及封装级验证。
更多内容请访问我们的技术知识中心。