
高速光模块把芯片、光纤与电路集成在紧凑空间内。玻璃零件可能很小,却能为装配提供机械基准。玻璃不决定模块的数据速率;它的作用在于让光接口具备可制造、可对准、可检测的结构基础。
讨论范围:本文聚焦玻璃零件及装配接口。插入损耗和长期可靠性属于装配后光学系统的测试结果,不能作为单片玻璃的固有性能。
1. 光模块的哪些位置会用到玻璃?
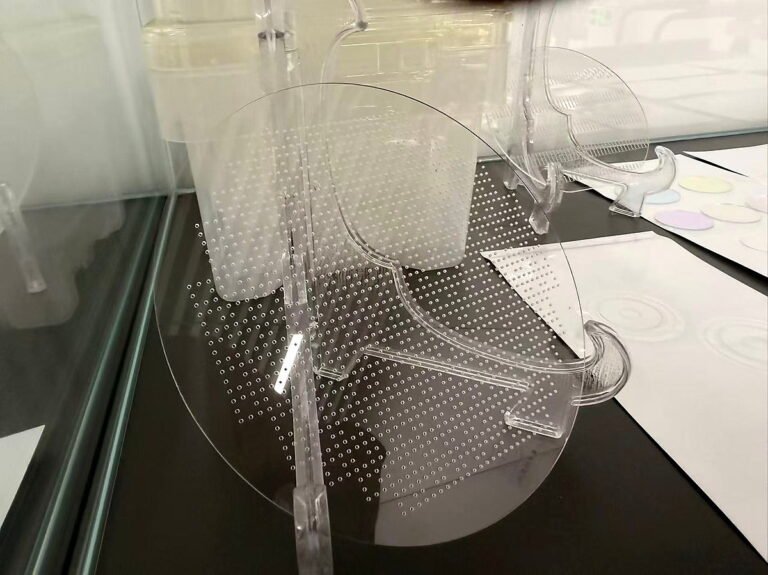
根据设计,玻璃可用作光纤阵列的V槽基板或盖板、精密窗口、保护盖片或其他光学组件的平面基板。带盖板的光纤阵列单元(FAU)可在点胶固化和端面加工前,由槽面与盖板约束光纤;无盖板等结构采用不同的定位方式。
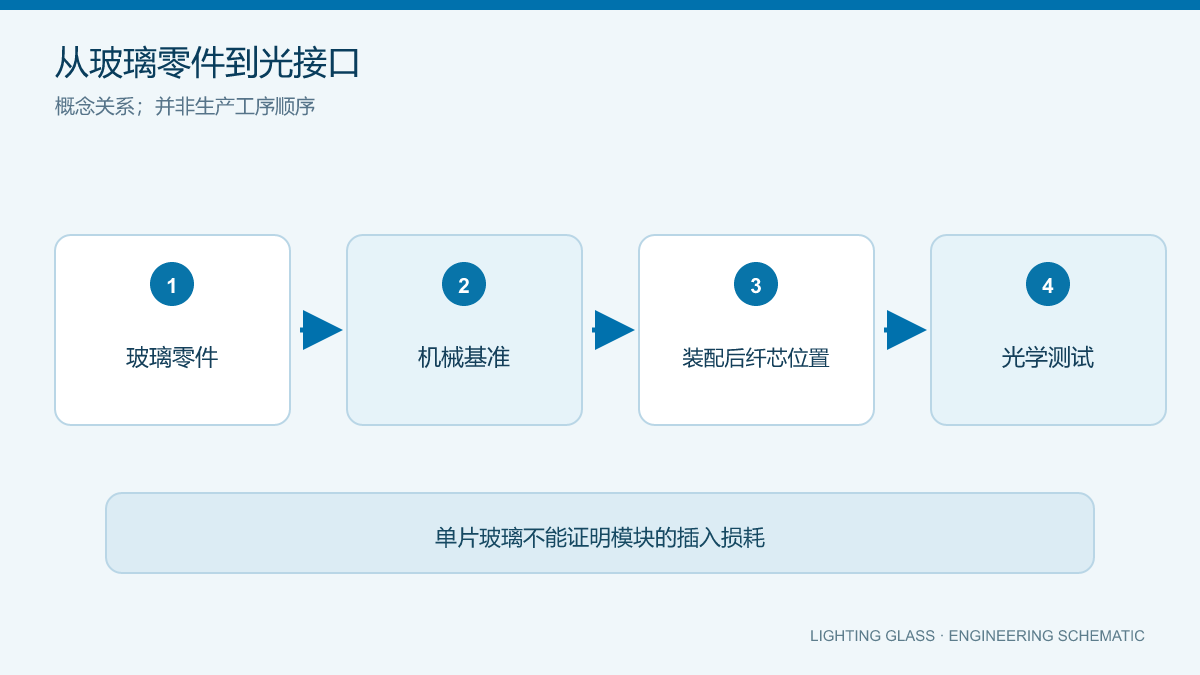
图纸应区分单独玻璃件与装配后阵列的尺寸。槽距、纤芯距和纤芯高度不是同一个指标。FAU几何与耦合原理详见FAU与CPO技术指南。
2. 材料选择要看完整装配条件
选材时需明确材料等级、工作波长、温度范围、可用厚度、表面要求和加工路线。玻璃还要与光纤、芯片载体及胶粘体系比较热膨胀;线膨胀系数低并不自动等于粘接结构稳定。数值参数必须来自指定等级的原厂数据,并保留测试条件。
窗口件可能优先考虑透过率和表面质量;机械盖板则可能更关注尺寸稳定性、边缘完整性及粘接适配。应同步制定材料与验收方案。更多选材思路见玻璃材料选型指南。

3. 写清装配真正使用的几何指标
长、宽和名义厚度只是起点。厚度公差规定允许的厚度范围;总厚度变化量TTV是指定区域最大与最小厚度之差;平面度描述指定功能面的形貌;平行度描述两相对表面的方向关系。各指标不能互相代替。
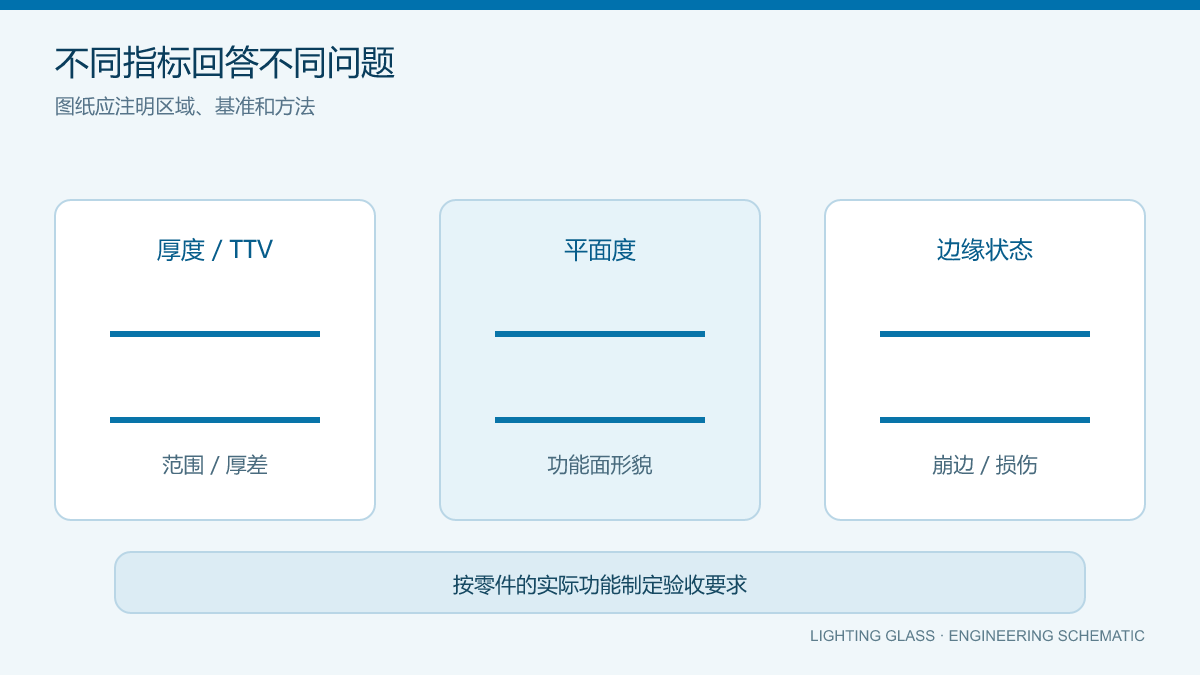
窄条盖板在搬运、粘接和后续加工中尤其要关注崩边与亚表面损伤。应写明允许的边缘状态,而不是笼统写“光学级”。粗糙度、划伤、颗粒及洁净度也需分别定义验收要求。测量概念见玻璃抛光几何精度指南。
4. 加工与搬运影响成品可用性
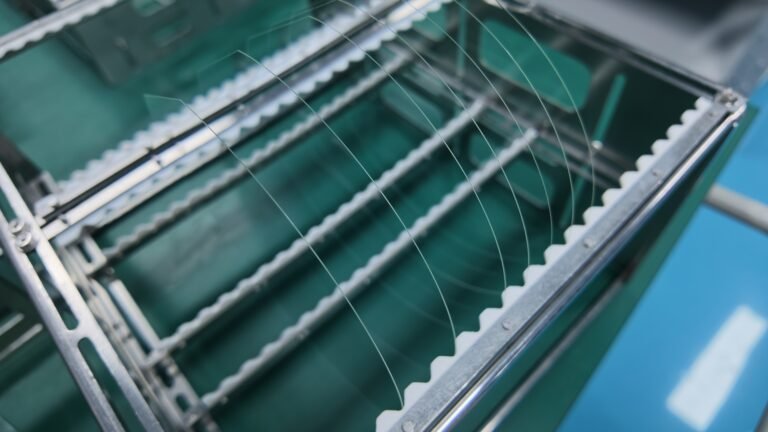
切割、磨边、清洗、包装和运输分别对应不同风险。零件即使名义尺寸合格,功能边崩口、粘接面污染或转运划伤仍可能妨碍装配。工艺计划应明确哪些表面可以接触、如何支撑和保护。

5. 控制装配接口,而不只检查单片
光纤接口的最终位置还取决于光纤自身几何、点胶与固化、压合力、热膨胀失配、端面加工和洁净度。误差具有方向与相关性,不能把所有最大公差简单相加后当作实际光损耗。应建立装配公差预算,并通过尺寸检测及光学测试验证。
理想高斯模场计算不能当成产品保证值。此前的FAU技术指南给出正确的理想横向偏移模型及适用边界;实际模块仍须在工作波长和使用条件下测试。
6. 图纸和询价应提供什么?
建议提供材料等级或选材条件、成品尺寸、功能基准、厚度公差、必要的TTV和平面度、表面及边缘要求、清洗包装说明、图纸版本、数量和使用条件。若涉及光纤阵列,还须注明槽形、槽距、光纤数量,以及各项检测是在装配前还是装配后进行。
验收应明确测量区域、仪器或方法、抽样计划和责任工序。样品合格是重要证据,批量稳定性仍需另行验证。广州绿晶玻璃有限公司可依据图纸评估玻璃加工与检测路线;欢迎发送图纸咨询。