玻璃切割崩边来自脆性材料去除、裂纹传播、支撑和搬运之间的相互作用。不能只根据一个缺口就判断是刀具、材料或人员的问题。切割路线应同时满足外形、边缘、表面保护和后续工艺要求,样品须在完整清洗、磨边及包装后验收。
先定义哪一种边缘才算合格
在图纸上区分切割面、入刀侧、出刀侧与功能表面,并说明崩边的尺寸、位置、频次和检验方式。允许的缺口取决于零件用途:结构安装边、胶接密封边、光学有效区边缘以及后续光刻边界并不相同。仅写“无崩边”既缺少可测条件,也忽略了观察倍率和照明的影响。
不同切割路线的适用逻辑
| 路线 | 需要评估 | 不能据此保证 |
|---|---|---|
| 划线与裂片 | 厚度、形状、裂纹路径及边缘后处理 | 复杂轮廓或所有厚度都能稳定裂片 |
| 机械刀具或锯切 | 磨料状态、冷却、进给、支撑与出刀边 | 尺寸合格等于边缘无损伤 |
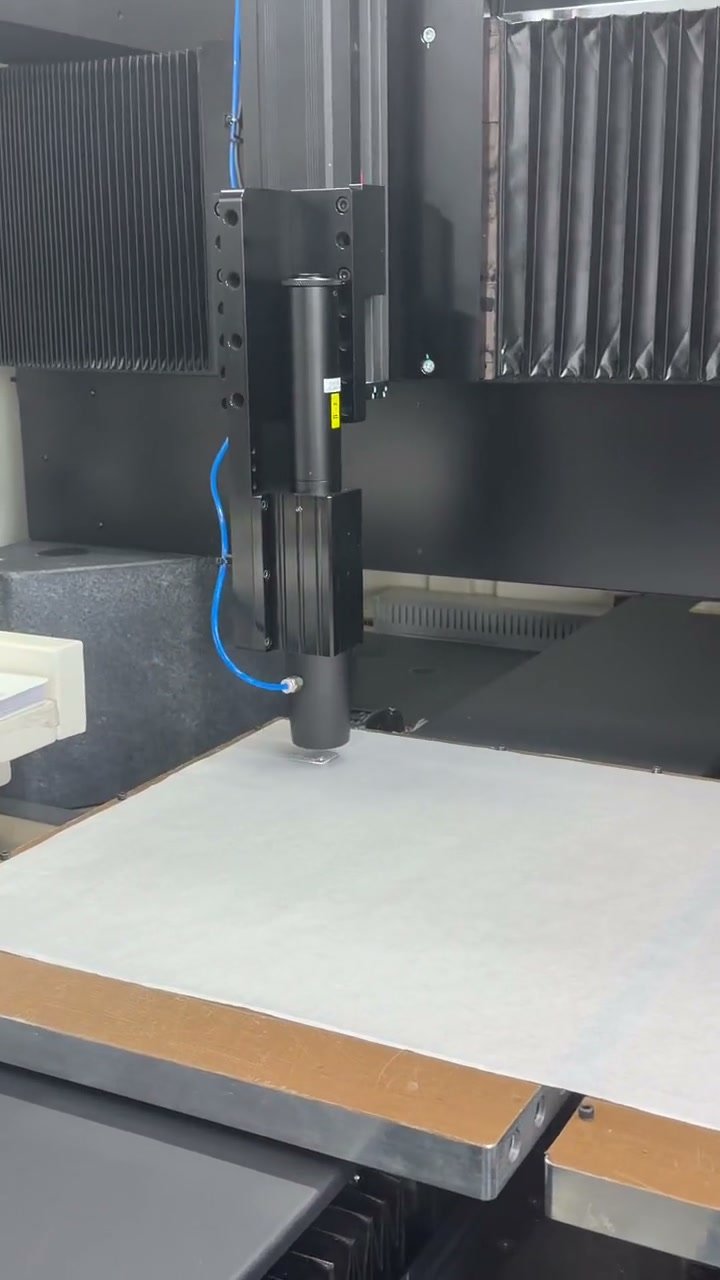
| 激光切割 | 玻璃吸收、能量耦合、热或改性机制、边缘状态 | 所有激光路线都无热影响、无裂纹 |
激光精密切割的工艺机制随光源和材料变化,应以项目样件评估。熔融石英、硼硅和铝硅玻璃的响应不同;已强化玻璃还需要评估切割与应力层的关系。
检查支撑、夹持和最终出刀区域
薄片若支撑不足,局部弯曲与出刀载荷可能扩大缺口。夹具压在已完成光学面上可能留下划伤,粘接定位还可能引入清洗残留。应记录缺陷出现的边、方向和加工阶段,以判断它来自去除、翻面、磨边还是搬运。
磨边不能代替损伤评估
倒角和磨边可去除指定范围的边缘损伤、改善装配,但不能假定一次倒角就消除了全部亚表面裂纹。边缘处理也会改变外形、圆角和有效口径。对强度或密封敏感的部件,需确认加工余量、最终轮廓以及适用的验证方式。
制定可比较的检验条件
统一照明、倍率、检测区域和量具;必要时在透射与反射条件下分别观察。尺寸、局部崩边、表面缺陷与整体形变分别记录。规定抽样、判定和测量不确定度,保留参考样件与照片的尺度信息。外观合格不能单独证明内部没有裂纹。
面向下游工艺的采购要求
RFQ提供材料、尺寸厚度、外形、数量、基准、边缘限值、倒角、光学有效区及表面保护要求。如果后续需要抛光、镀膜、键合或薄片装配,应说明顺序和余量。要求供应商说明采用的路线与检验计划,再通过代表性样件决定可达规格。
参考与边界
ISO 10110-7:2017包含光学表面缺陷、边缘缺损等图样表示的适用范围。具体零件仍需约定检验区域和功能性限值。本文不承诺任何材料、尺寸或工艺都能实现同一边缘质量。