Прецизионная обработка сверхпрозрачного стекла B270: резка, обработка кромки, фаска, полировка и контроль качества
От исходного листа до проверенной детали: какие операции определяют соответствие чертежу.
B 270 нередко считают простым в резке материалом: умеренная твёрдость позволяет эффективно выполнять надрез и разделение листа. Однако удобство резки ещё не гарантирует пригодность готовой детали.
Интерференционные полосы, сколы кромки, дымка и нестабильность качества между партиями часто обнаруживаются после резки. Поэтому важно рассматривать всю технологическую цепочку.
Здесь разобраны этапы от исходного листа B 270 до окончательной проверки изделия.

Свойства материала
От данных материала к приёмке детали
Данные производителя о материале, а не гарантированные допуски готовой детали.
По классификации SCHOTT B 270® — прозрачное высокопропускающее кронное стекло на основе модифицированного натриево-кальциевого силиката, а не боросиликатное стекло. Малую окраску обеспечивает отбор сырья.
Показатель преломления nd = 1,5230, число Аббе νe = 58,3 ± 0,6. Оптические константы близки к N-BK7 (1,5168 / 64,17), но это другая группа стекла. Подмена марки особенно опасна при оценке теплового расширения и химического упрочнения.
Для стандартного B 270 температура трансформации Tg составляет 542 °C, точка деформации — 507 °C, отжига — 535 °C, размягчения — 711 °C. Средний коэффициент теплового расширения равен 9,4 × 10⁻⁶/К в диапазоне 20–300 °C и 8,6 × 10⁻⁶/К в диапазоне 20–100 °C.
Например, свободное тепловое удлинение окна длиной 100 мм при нагреве от 20 до 300 °C составляет около 0,26 мм. Жёсткий зажим способен преобразовать это расширение в коробление либо трещину.
При толщине 2 мм световое пропускание τv(D65) составляет 91,7%. SCHOTT приводит точки спектра: 90,8% при 380 нм, 91,9% при 632,8 нм и 91,8% при 1064 нм. Для той же толщины λc = 310 нм (τ = 46%), λS = 293 нм (τ = 5%), λP = 338 нм (τ = 85%); при 254 нм пропускание ниже 0,1%. Промежутки между измеренными точками на схеме не являются измеренными значениями.
Спектральные точки для B 270 толщиной 2 мм
Показаны только точки, опубликованные производителем; промежутки не являются измеренными значениями.
Гидролитическая стойкость — HGB 3 (DIN ISO 719), кислотостойкость — S 2 (DIN 12116), щёлочестойкость — A 1 (ISO 695). Обычная мойка возможна, но химическую совместимость и время воздействия, особенно сильных щелочей и длительной влажности, следует проверять.
Для образца толщиной 2 мм SCHOTT приводит пример ионного обмена в KNO₃ при 410 °C в течение 4 ч: поверхностное напряжение сжатия 441 МПа, глубина слоя 11 мкм. Это условия испытания материала, а не гарантированный результат для каждой детали.
Упрочнение формирует поверхностное сжатие и может повысить сопротивление изгибу и распространению трещин, но не увеличивает собственную твёрдость поверхности. Последующее шлифование или полирование может снять тонкий упрочнённый слой, поэтому формообразование обычно выполняют раньше упрочнения.
B 270 / B 270 Thin
Варианты измерены при разной толщине образцов: оптические данные и параметры упрочнения нельзя напрямую сопоставлять без учёта этих условий.
| Параметр | Стандартный B 270 | B 270 Thin |
|---|---|---|
| Группа | Высокопропускающее модифицированное натриево-кальциевое кронное | Тонкий вариант той же группы |
| nd / νe | 1,5230 / 58,3 ± 0,6 | Те же оптические константы |
| Tg | 542 °C | 536 °C |
| Точка размягчения | 711 °C | 723 °C |
| КТР (20–300 °C) | 9,4 × 10⁻⁶/К | 9,4 × 10⁻⁶/К |
| Модуль Юнга | 71,1 кН/мм² | 69,8 кН/мм² |
| Твёрдость Кнупа HK 0.1/20 | 500 | 480 |
| Химическое упрочнение (410 °C / 4 ч) | CS 441 МПа / DoL 11 мкм (2 мм) | CS 331 МПа / DoL 16 мкм (0,3 мм) |
| Краевая длина волны λc (τ = 46%) | 310 нм (2 мм) | 287 нм (0,3 мм) |
| Световое пропускание τv(D65) | 91,7% (2 мм) | 91,9% (0,3 мм) |
Варианты измерены при разной толщине образцов: оптические данные и параметры упрочнения нельзя напрямую сопоставлять без учёта этих условий.
Стандартный B 270 и B 270 Thin нужно указывать отдельно. В старом листе SCHOTT DESAG D 0092 (2000) для B 270 встречаются Tg 533 °C и точка размягчения 724 °C, тогда как действующие данные указывают 542 °C и 711 °C. У Thin собственные параметры. Перед заказом уточняйте вариант, толщину и редакцию паспорта.
Прецизионная резка

Раскрой листа и получение окончательного контура — разные операции. При раскладке учитывают край исходного листа и оставляют припуск под обработку кромки. Допуск готового контура может быть порядка ±0,1 мм или строже, но сам по себе он не ограничивает повреждение края.
Обычные методы: надрез роликом (быстро, но возможны подповерхностные трещины), CNC-шлифование или фрезерование (гибкая геометрия и контролируемая кромка при меньшей производительности), лазерная обработка (возможна для отдельных тонких или сложных деталей, но чувствительна к режиму). У B 270 расширение выше, чем у многих боросиликатных стёкол, поэтому локальный нагрев и сухая резка требуют контроля термических напряжений.
Скол виден и измеряется микроскопом либо проектором; микротрещина может скрываться под сколом или следом реза и развиваться при сборке. Указание только габаритного допуска не определяет допустимость этих дефектов.
Выбор метода — компромисс между скоростью, повреждением кромки и стоимостью. Для стандартных прямоугольников часто подходит роликовый надрез с последующим шлифованием; для сложных контуров и отверстий — CNC; для тонких деталей с большим отношением сторон может оказаться полезной квалифицированная лазерная схема.
Раскладка и припуск влияют на выход годных и стоимость. Малый припуск может оставить трещины, чрезмерный увеличивает время шлифования и деформацию тонкой детали. Ориентир около 0,1–0,3 мм возможен только после оценки толщины, формы и требований к кромке.
После резки проверьте, где концентрируются сколы: на входе, выходе, углах либо постоянно в одном месте. Повторяющийся рисунок часто указывает на опору, направление подачи, состояние ролика или охлаждение, а не на состав стекла.
Повреждённый слой
Соответствие габаритам не исключает микротрещин кромки.
Припуск
Выбирают по толщине, профилю и допустимым сколам.
Первая деталь
Проверяют распределение сколов на входе, выходе и углах.
Шлифование кромки и фаска
После резки в кромке остаются повреждения и микротрещины; прочность при изгибе может быть заметно ниже, чем у неповреждённой поверхности. Шлифование сначала удаляет повреждённый слой, затем формирует размер и профиль.
Контролируемая последовательность: грубое шлифование удаляет припуск и трещины, чистовое задаёт размер и контур, фаска или радиус устраняет острый угол 90°. Фаска уменьшает концентрацию напряжений при обращении и монтаже.
На чертеже полезно указать четыре вещи: размер фаски (например, C0.2 = 0,2 мм × 45°), предельный скол (например, ≤0,1 мм без трещины внутрь), форму кромки (прямая, закруглённая или матовая) и допустимость следов шлифования. Это примеры записи, а не стандартная гарантия производства.
Даже простое квадратное окно может одновременно служить уплотняющей, зажимной поверхностью и базой для отверстий. Один скол способен стать причиной течи или зарождения трещины.
Зернистость круга и распределение припуска важны: слишком грубый круг создаёт новые сколы, слишком мелкий при большом съёме повышает нагрев и давление на тонкую кромку. Черновой и чистовой этапы должны иметь разные задачи.
После шлифования ищите белёсую дымку и неравномерные светлые или тёмные участки при подсветке. Они могут говорить об оставшемся повреждении, шероховатости, сколах либо перегреве — особенно на нагруженных и герметизируемых окнах.
Фаска заменяет острый угол 90° контролируемой гранью; на чертеже указывают размер C и предел сколов.
Шлифование и полировка
Не каждую деталь из B 270 нужно полировать повторно. Стандартный B 270 поставляется с огнеполированной поверхностью; B 270 Thin может поставляться и без полировки. Сначала уточняют исходное состояние. Сохранение пригодной исходной поверхности экономит толщину и стоимость у смотровых окон, защитных пластин, заготовок под покрытие и печать.
Шлифование и полировка нужны, когда изображающее окно требует контроля TTV и формы, подложке фильтра требуется высокая параллельность, измерительный тракт чувствителен к рассеянию либо толщину надо довести до окончательного значения.
Не смешивайте четыре показателя: допуск толщины — диапазон абсолютной толщины; TTV — разность максимальной и минимальной толщины на одной детали; плоскостность — отклонение одной поверхности от плоскости; параллельность — угловое положение двух поверхностей.
Толщина → TTV → Плоскостность → Параллельность
Толщина, TTV, плоскостность и параллельность — разные величины с разными методами контроля.
На чертежах, например, встречаются ±0,05 или ±0,02 мм по толщине, TTV <5 или <2 мкм, плоскостность λ/2 или λ/4 при 632,8 нм, параллельность <10 угловых секунд, сколы ≤0,1 мм и классы царапин/точек 40/20 или 20/10. Это только примеры формулировок; достижимость устанавливают по конкретной геометрии.
Малое TTV не доказывает плоскостность: стекло может иметь равномерную толщину, но оставаться изогнутым. Метод измерения должен соответствовать заданному показателю.
Обозначения scratch–dig по MIL-PRF-13830B оценивают сравнением при определённых условиях освещения, а не одним показанием прибора. Чем строже класс, тем обычно выше стоимость и срок.
| Показатель | Что контролирует | Пример записи на чертеже | Метод |
|---|---|---|---|
| Допуск толщины | Абсолютная толщина | ±0,05 мм, ±0,02 мм | Микрометр, толщиномер |
| TTV | Максимальный разброс толщины | <5 мкм, <2 мкм | Сканирование, интерферометрия |
| Плоскостность | Форма одной стороны | λ/2, λ/4 при 632,8 нм | Интерферометр, плоскость |
| Параллельность | Клин между сторонами | <10 угл. секунд | Интерферометрия, автоколлимация |
| Сколы кромки | Выемки и внутренние трещины | ≤0,1 мм; без развития трещин | Микроскоп, проектор |
| Дефекты поверхности | Царапины и точки | 40/20, 20/10 (MIL-PRF-13830B) | Сравнение в тёмном поле |
Примеры обозначений на чертеже, а не достигнутые результаты и не универсальные производственные возможности.
Съём при полировке должен удалять предыдущее повреждение, но не выводить толщину за допуск и не заваливать тонкие края. Напряжение от зажима может сделать деталь ровной в оснастке и деформированной после освобождения.
Двустороннее шлифование в первую очередь управляет толщиной, TTV и взаимным положением двух сторон; односторонняя полировка улучшает одну поверхность, сохраняя другую. Маршрут выбирают по функциональным сторонам и чертежу.
После полировки шлам следует удалить без промедления: высохший остаток оставляет трудноудаляемый след. Детали сразу моют либо временно держат в подходящей чистой воде.
Мойка, обращение и упаковка
После полировки капли воды, частицы, отпечатки и следы вакуумных присосок способны перечеркнуть предыдущую работу. Качество окончательного ополаскивания, сушки и обращения не менее важно, чем обработка.
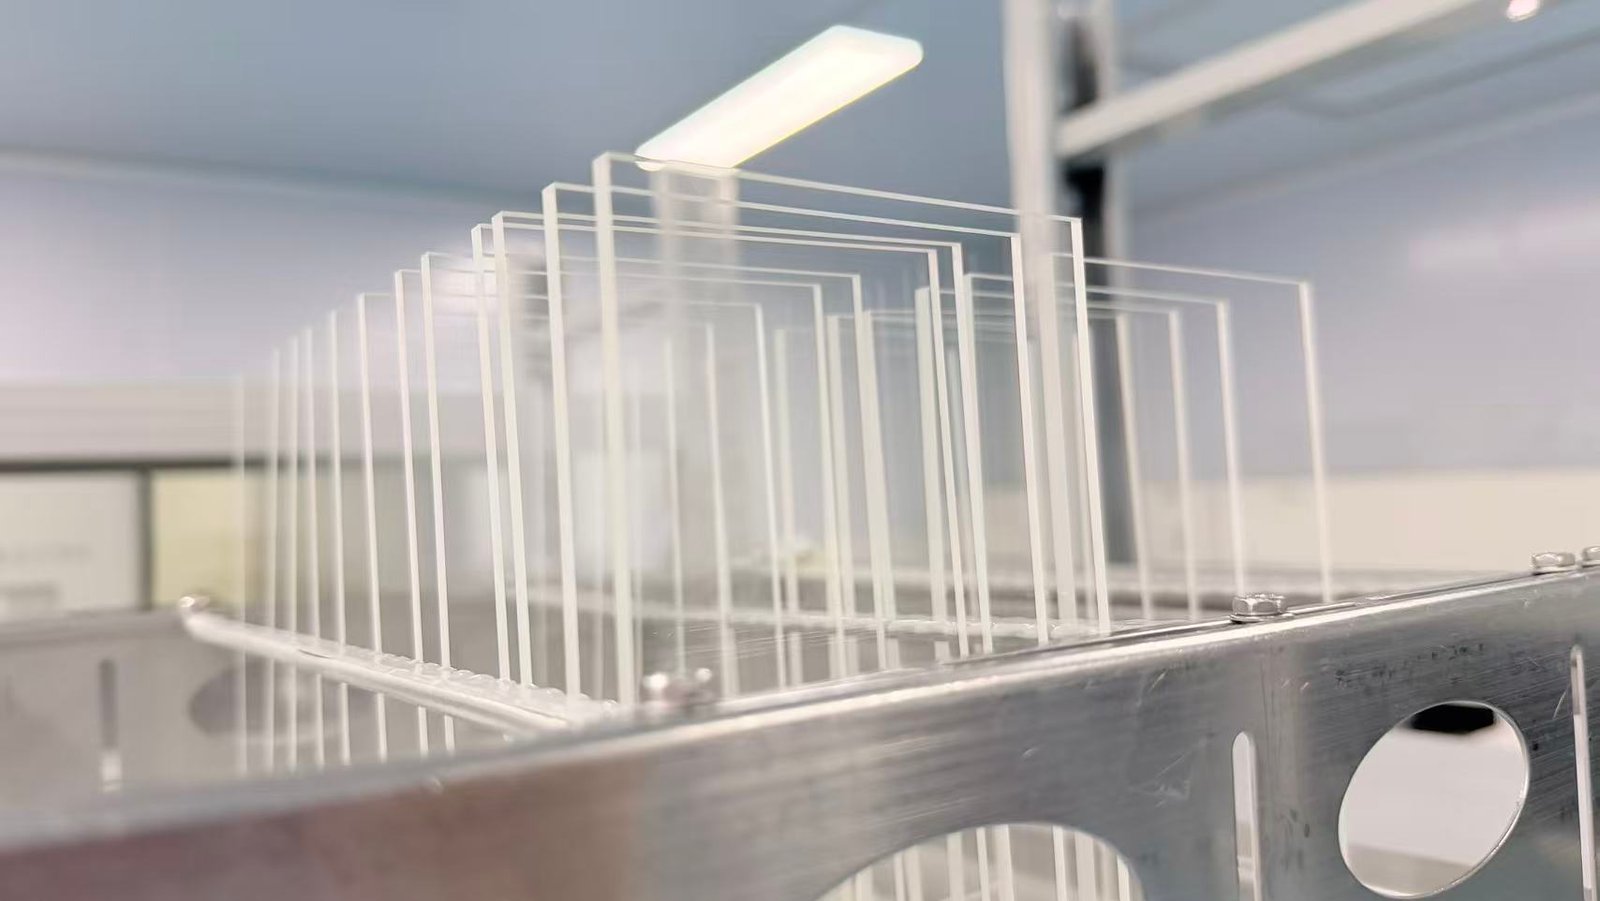
Вертикальные зубчатые кассеты с зазором между деталями исключают трение при сдвиге и позволяют моющему раствору и чистой воде проникать к обеим сторонам и стекать.
Естественная сушка может оставлять разводы. Воздушный нож или вытеснение изопропанолом улучшают внешний вид при контроле пыли и остатков. Для небольших деталей с высоким требованием к внешнему виду именно сушка иногда ограничивает выход годных.


Плёнка с низким остатком клея, правильное снятие, защита углов, прокладки между деталями и защита от давления и влаги снижают риск сколов при перевозке.
Стабильность партии зависит от неизменных режимов, средств измерения и расходных материалов. Сохраняйте образцы сравнения и проверяйте первую деталь после существенной смены оборудования, материалов или оператора.

Измерения и контроль качества
Контроль — выходное условие каждого этапа. Контур измеряют оптической системой или штангенциркулем, толщину — микрометром или толщиномером, TTV — сканированием толщины или интерферометрией, плоскостность — интерферометром или оптической плоскостью, сколы — микроскопом или проектором. Дефекты поверхности сравнивают в установленном тёмном поле. Штангенциркуль не позволяет определить TTV.
Сплошной или выборочный контроль назначают исходя из риска для сборки и трудоёмкости измерения. Критические уплотняющие, оптические и видимые поверхности часто проверяют полностью; длительные или разрушающие испытания — выборочно с контролем первой детали и процесса.
Приоритеты зависят от применения: изображающие окна требуют TTV, формы, низкого рассеяния и целой кромки; подложки фильтров — однородной толщины и параллельности; промышленная оптика — точного контура, отверстий и монтажной кромки; смотровые окна — внешнего вида и уплотнения; крышки — формы, фаски и совместимости с печатью или покрытием.
- Прецизионные оптические окна: TTV, форма поверхности, рассеяние и целостность кромки.
- Подложки фильтров: однородность толщины и параллельность, затем дефекты поверхности.
- Промышленная измерительная оптика: контур, отверстия и монтажные края.
- Смотровые окна приборов: внешний вид, сколы и плоскостность уплотнения.
- Крышки и заказные детали: контур, фаска и совместимость с печатью или покрытием.
B 270 не является типовым выбором для окон мощных лазеров и глубокого УФ ниже 300 нм. После оценки оптических и тепловых условий может потребоваться плавленый кварц: точность обработки не изменит пределы пропускания исходного материала.
Повторяемая схема контроля включает измерение первой детали, заданную частоту проверки в процессе и выходной контроль по AQL либо 100% по необходимости. Записи помогают отделить изменения материала, оборудования и операций при отклонениях следующих партий.
Опыт обработки
Существующий пример B270 кратко описывает опыт; эта страница посвящена данным материала и управлению процессом.
Опыт обработки B270 без вымышленных результатов
LIGHTING GLASS имеет опыт обработки B 270 по спецификации заказчика. Маршрут может включать резку, шлифование кромки, фаску, шлифование плоскостей, полировку, мойку, контроль и упаковку; конкретные операции определяются утверждённым чертежом.
Размеры, результаты измерений и фотографии конкретного заказа здесь не опубликованы и не выдаются за подтверждённые показатели проекта.
Для быстрой оценки направьте чертёж с допусками и требованиями к поверхности; укажите B 270 или B 270 Thin, толщину, контур, критические размеры, предел сколов, фаску, количество и срок; сообщите о необходимости упрочнения, покрытия и особой упаковки.
Инженерная оценка начинается с осуществимости контура, отверстий и кромки, затем определяется маршрут резки, шлифования, полировки и мойки. Образец либо первая деталь подтверждают ключевые требования до согласования серии.
Полное предложение определяет маршрут, контрольные точки и приборы, состав проверки первой детали и защиту при поставке. Фактические измерения и протоколы относятся только к конкретному утверждённому проекту.
Материал определяет предел; стабильность процесса — результат.
Запрос на оценку изготовления
Отправьте чертёж, размеры, допуски и количество для инженерной оценки.
Эл. почта: jerry-ton@lightingglass.cn
Телефон / WeChat: +86 13539645045
Сайт: glassubstrate.net