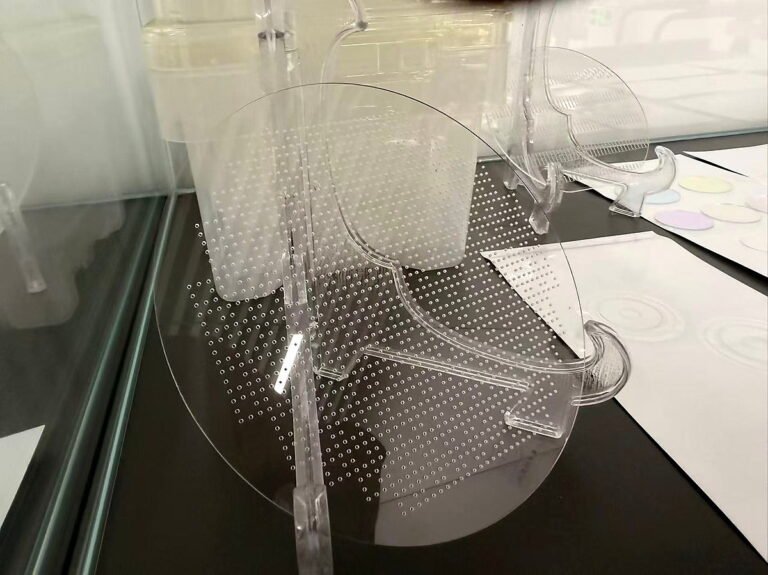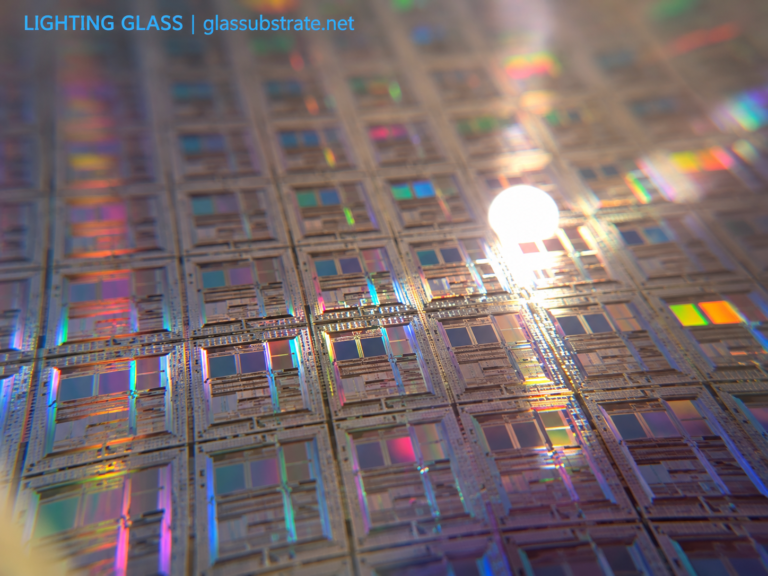
激光玻璃打孔应按孔的用途选择路线,而不是只看入孔照片。传感器通孔、微流控通道、机械定位孔和TGV基板对孔形、缺陷和后处理的要求不同。能形成通孔不等于已经形成合格的导电互连。
先说明孔要承担什么功能
流体孔关心连通、流量和残留;定位孔关心位置、孔径与装配;TGV还涉及后续清洗、金属化、连续性和热可靠性。图纸应说明是盲孔还是通孔,孔阵列、基准和后续工序,而不是统一要求一个“微孔尺寸”。
两端孔径和锥度分别定义
| 项目 | 需要注明 | 常见遗漏 |
|---|---|---|
| 入口和出口 | 分别规定尺寸及测量面 | 只给一个标称直径 |
| 锥度与内壁 | 表达方式、取样截面与允许形貌 | 入口合格就认为全孔合格 |
| 位置与孔距 | 基准、坐标及评价方法 | 没有装配基准 |
| 孔缘缺陷 | 崩边、裂纹、重沉积等允许范围 | 忽略出口侧损伤 |
材料与厚度改变工艺响应
玻璃成分、光学吸收、厚度和孔深径比都会影响加工。激光路线可能基于烧蚀、热作用或先改性再去除等机制,不应宣称所有路线都没有热影响或裂纹。硼硅、铝硅和熔融石英需分别验证,已强化状态也要纳入评审。
从缺陷分布判断下一步
检查入口、出口及孔周表面,记录重沉积、裂纹、崩边、局部变色和残留。缺陷不能只凭外观归因于某一个参数,应与支撑、加工顺序和清洗对照。强度或后续金属化敏感的设计,可能需要额外的剖面或功能验证。
检测必须匹配孔的功能
双面光学测量可以分别评价端口,却不证明内壁全程合格。内壁检查、流体测试或后续电性能验证需按实际功能安排。孔阵列还应检查坐标、孔距和样本覆盖,检验报告注明方法、分辨率及抽样。
清洗与下游流程
残留可能堵孔、影响键合或膜层附着。清洗方法应与材料、孔形和后续工序兼容,验证清洗后的最终状态。TGV的孔加工、金属化和互连可靠性必须分开定义,不能把未金属化通孔照片当作完整导电TGV交付证明。
询价文件如何准备
提供材料、厚度、外形、孔数量、两端尺寸、锥度、位置基准、孔缘和内壁要求,以及后续清洗、镀膜、键合或金属化。明确样品和量产的检验方式,再比较加工路线。参阅半导体基板选材、清洗指南和激光打孔技术。
技术边界
本文不宣称公司所有材料都能达到同一孔径或孔质量。光学表面缺陷可参考ISO 10110-7:2017的范围,但功能孔仍需项目专用几何、内壁和下游验收条件。