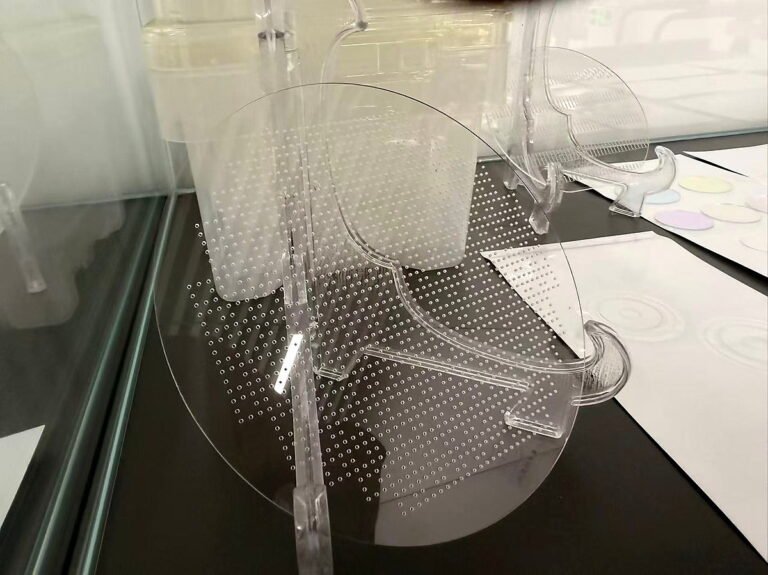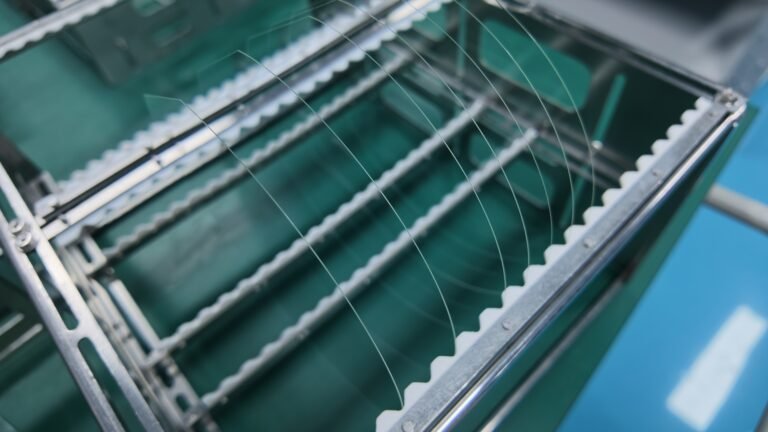
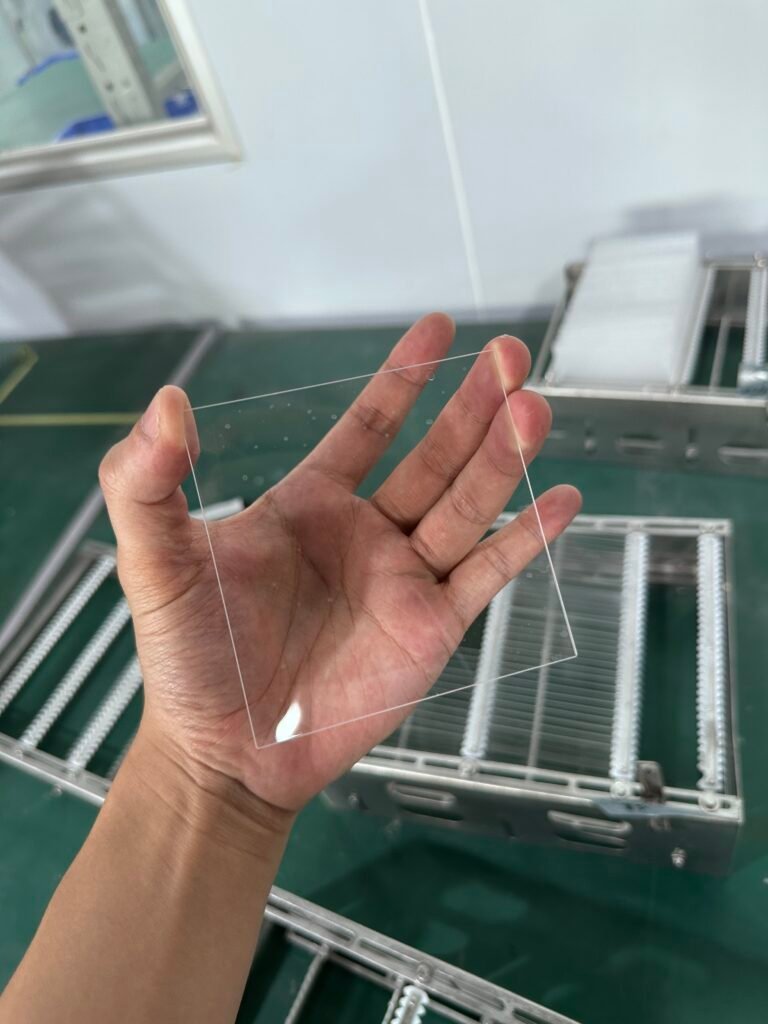
双面抛光玻璃是两侧均按指定光学、尺寸或后续工艺要求完成精整的零件,可用于窗口、滤光基板、精密盖板和玻璃晶圆。仅写“双面抛光”不能完成验收:表面很光滑的零件可能厚度不均,TTV合格的零件也可能明显翘曲。图纸必须分开定义表面纹理、局部缺陷与整体几何。
双面研磨与双面抛光的区别
研磨进行材料去除并建立外形或厚度,但通常留下较粗纹理与损伤层。研光以受控磨料和研磨盘改善几何或为抛光准备;抛光通过更精细的机械及可能存在的化学作用获得要求的表面。毛面和镜面外观都不能单独证明最终光学质量。
双面抛光可以同时处理两面,零件由载具保持在工作面之间,也可以依次处理两侧。“双面抛光”描述最终两面状态,不证明使用某种设备或达到某种公差。具体几何由材料、厚度、载具、载荷、余量和过程控制共同决定。
把六类几何指标拆开
| 指标 | 所描述的量 | 验收应注明 |
|---|---|---|
| 名义厚度及公差 | 厚度允许水平,而不是片内均匀性 | 局部值或平均值、检测位置 |
| TTV | 指定区域内厚度最大值减最小值 | 测点网格、边缘排除、分辨率、支撑 |
| Flatness 平面度 | 指定表面相对约定参考平面的偏离 | 有效区域、参考构建、滤波和单位 |
| Parallelism 平行度 / 楔角 | 两面之间的相对方向 | 基准面、拟合区域、角度或线性表示 |
| Bow 弓形 | 中面中心相关变形相对参考面的量 | 自由或受约束状态、参考定义 |
| Warp 翘曲 | 中面相对参考面的偏离范围 | 支撑、评估区域及具体定义 |
TTV = tmax − tmin只是简要定义,还需要检测区域与条件。均匀厚度的弯曲片可能TTV很小但Bow明显;楔形玻璃表面可以很光滑,却有厚度差。单面平面度、双面相对角度和中面形状不能互相替代。
表面面形与透射波前误差也不是同一个量。透射结果受两面、厚度及折射率影响。以波长为单位时,须注明测试波长,并说明报告表面偏离还是波前误差;不能未经测试结构分析就把干涉仪结果直接换成尺寸平面度。
Ra、Rq与测量带宽
Ra描述轮廓高度绝对偏差的平均量,Rq采用均方根计算,对较大起伏的权重不同。滤波、评定长度、采样位置和仪器响应都会影响结果;条件不同的两个粗糙度数字不能直接比较。Sa、Sq是面区域参数,也不能无说明地改称Ra、Rq。
接触式轮廓仪、干涉表面仪和AFM可能覆盖不同空间尺度,也有不同误差来源。透明玻璃的两个界面反射可能干扰光学测量,应识别实际测量面。图纸或检验文件需注明方法、采样、滤波、位置与方向。ISO 21920-2:2021和ISO 25178-2:2021分别提供轮廓与面纹理参数框架。
Scratch/Dig不等于粗糙度
Scratch/Dig用于约定检验方式下的局部可见缺陷;Ra描述取样高度统计。某一项合格并不证明另一项合格。20/10、40/20等标识必须注明所遵循的标准或方法。在传统美国可见性比较约定下,划伤数字是比较等级,不是直接的划伤宽度测量;麻点数字则按该约定与尺寸相关。
ISO 10110-7:2017规定光学表面缺陷的图样表示与检验区域,不能把其标记随意等同于传统Scratch/Dig等级。明确有效口径、光照条件、镀膜前后状态和边缘排除。没有经过特定材料与尺寸验证,不应把20/10或亚纳米粗糙度写成普遍能力。
光通信、半导体与精密光学的需求差异
FA/FAU配套玻璃可能主要作为结构盖板或胶接界面,光学窗口则直接位于光路,两个部件的指标优先级不同。滤光基板还涉及膜层、面形和污染敏感性。采购文件应说明实际功能位置,而不是给所有“光通信玻璃”同一组公差。
MEMS及晶圆级封装可能关注厚度均匀性、对位、键合表面化学、颗粒和接触条件。TGV玻璃在抛光后仍需经历打孔、清洗、金属化与热循环;来料抛光合格不证明孔质量、导电连续性或后续几何合格。这些阶段应有独立验收。
玻璃晶圆不同于普通抛光片
晶圆可能要求直径、边缘轮廓、定位特征、自动搬运兼容性及全片几何映射;小型窗口则可能按安装有效口径验收。薄晶圆对支撑、重力与吸附敏感,夹持测得形状与自由状态不同,不能因此直接判断仪器错误。
SEMI MF1530-0707(再确认0824)是硅晶圆测量方法,不应写成所有玻璃晶圆的通用规格。将方法移用于透明玻璃前,应验证传感原理和测量条件。SEMI 3D2具有特定玻璃载片用途范围,其所引0216/再确认0222版本的公开目录标为已被取代;实际合同须核查当前文件及适用范围。
材料与规格共同决定加工路线
硼硅、铝硅、熔融石英和其他光学玻璃的成分及其与抛光浆料的相互作用不同。去除速率、表面改变、损伤消除和清洗行为都要按材料评估,不能因为都叫光学玻璃就使用同一资格数据。
尺寸、厚度和长宽比同样重要。载具接触、压力分布和搬运会影响边缘塌边与局部去除;薄而宽的片材比小型厚窗口更容易受支撑影响。沿用“与样品一样”时,应保留样品的材料、几何和检验条件。
把每一项要求对应到检测方法
| 要求 | 合理检测逻辑 | 常见遗漏 |
|---|---|---|
| 厚度及TTV | 校准的厚度映射,约定区域与网格 | 只测中心一个点 |
| 平面度与面形 | 经验证的干涉或其他方法,定义支撑与参考 | 不说明是否去除倾斜等拟合项 |
| 平行度 | 独立的双面方向评价 | 用单面平面度替代 |
| 纹理 | 说明仪器、带宽、取样及测量面 | 把Sa误写成Ra |
| 局部缺陷 | 约定灯光、有效区域、比较或尺寸方式 | 仅写“光学级” |
验收还应记录测量不确定度与接近限值时的判定规则。透明、薄或柔性玻璃尤其需要完整测量方案,因为多重反射、装夹和支撑都会影响结果。
常见缺陷与最终洁净状态
残余研磨损伤、麻点、划伤、塌边、去除不均与搬运颗粒都可能影响成品。单张照片不能确定根因:划伤可能出现在抛光、清洗或包装阶段,只返抛光不一定解决。应检查完整精整、清洗与包装流程之后的状态。
污染要求需围绕镀膜、光学接触、胶接或半导体使用分别定义。肉眼干净不能证明达到定量污染限值。包装需保护两个功能面,并使拆包不必拖擦表面或接触掉屑材料。
按功能选择公差,而非堆叠参数
成像窗口可能优先面形、缺陷和光谱透过,键合基板可能优先表面接触、污染和整体几何,结构盖板可能优先尺寸和安装平整。TTV与粗糙度需独立规定,限值须由实际功能支持,再用具体材料和规格的样件数据确认可达性。
基础概念可参阅抛光几何指标比较,应用选材可参阅半导体基板指南,其他表面选择见磨砂与抛光综合选型。
双面抛光RFQ与图纸要求
提供牌号、图纸版本、尺寸、名义厚度、数量和功能面,分别列出适用的TTV、平面度、平行度、Bow/Warp及支撑和检测条件。补充纹理参数、缺陷标准、有效口径、边缘、洁净度、镀膜、包装及后续热或键合工艺。询价应要求检验方案与样品资格验证,不是要求一句无法核验的“高精度保证”。
参考与工程边界
ISO 10110-7:2017、ISO 10110-8:2019、ISO 21920-2:2021、ISO 25178-2:2021及光学窗口质量说明。本文说明规格与验证逻辑,不代表公司的设备清单、认证或统一生产极限;合同指标须按项目确认。